
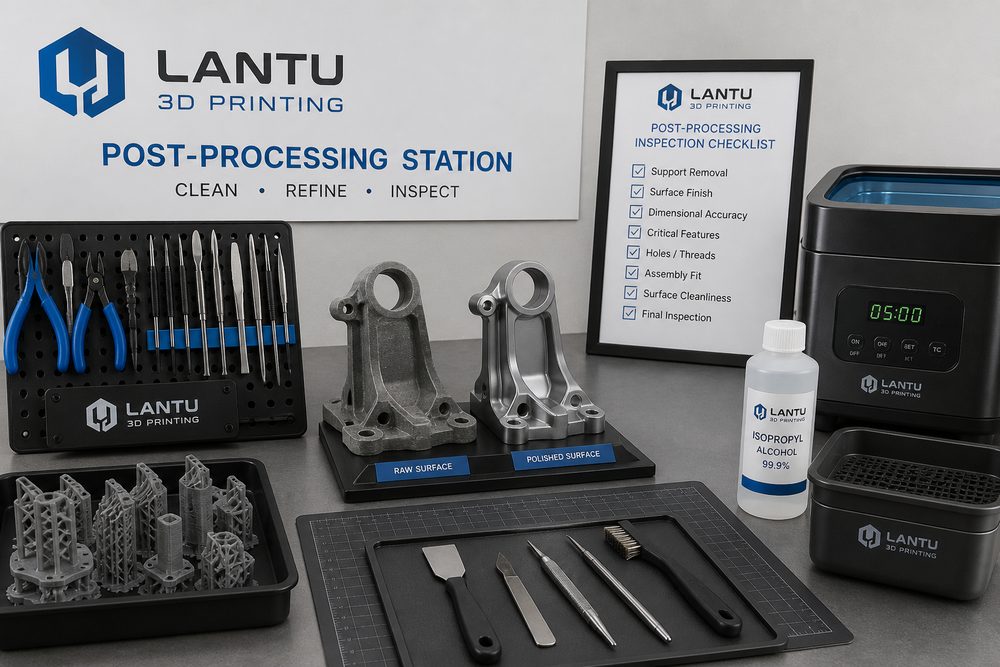
Giriş: Son işlem, parçanın gerçekten teslim edilebilir olup olmadığını belirler
Birçok şirket 3D baskıyı değerlendirirken odağını ekipman hassasiyeti, malzeme birim fiyatı ve baskı süresine verir; ancak son işlemin nihai kalite üzerindeki etkisini hafife alır. Bir parça yazıcıdan çıktığında genellikle yalnızca “şekillendirme tamamlandı” durumundadır; bu, onun “montaja uygun, sergilenebilir, teslim edilebilir” olduğu anlamına gelmez. Destek kalıntıları, toz gömülmesi, reçinenin tam kürlenmemesi, eşit olmayan yüzey pürüzlülüğü, kenarlarda beyazlama ve deliklerin tıkanması gibi sorunlar, görünüşte başarılı olan baskı parçalarını müşteri kabulünde veya mühendislik montajında riskli hâle getirebilir.
lantu3D, son işlemi basit bir kapanış operasyonu olarak değil; tasarım, üretim ve fiziksel teslimat arasında yer alan bir yaşam döngüsü aşaması olarak ele alır. Özellikle küçük seri parçalar, sunum modelleri, fonksiyonel numuneler ve fikstür/kalıp aparat projelerinde, son işlem standardının net tanımlanması maliyeti, süreyi ve yeniden işleme oranını doğrudan etkiler.
1. Destek çıkarma: Önce kritik yüzeyleri koruyun, sonra hıza odaklanın
FDM, SLA, DLP ve metal SLM gibi proseslerde çoğu zaman destek yapıları gerekir. Destek çıkarma ilk bakışta operatör deneyimine bağlı görünür; ancak aslında bu durum tasarım aşamasında destek temas bölgelerinin önceden öngörülmesini gerektirir. Dış görünüş yüzeylerinde, sızdırmazlık yüzeylerinde, montaj referans yüzeylerinde ve dişli delik çevrelerinde destek temasını mümkün olduğunca azaltmak gerekir; gerektiğinde yerleşim yönü değiştirilir veya parça bölünerek basılır. Fotopolimer reçine parçalarında destek noktalarının fazla kalın olması çukur izleri bırakır; fazla ince olması ise baskı hatasına yol açabilir. Yaygın strateji, görünmeyen yüzeylere ana destek yerleştirmek ve kenar ya da geçiş bölgelerinde ince destekler kullanarak zımpara ihtiyacını azaltmaktır.
Destek çıkarmada kontrolün asıl noktası “ne kadar hızlı” değil, ikincil hasarı önlemektir. İnce cidarlı yapılar, klipsler ve uzun nervürler önce penseyle kademeli olarak yükten arındırılmalı, ardından lokal düzeltme yapılmalıdır. Metal parçalarda ise destek kesimi sonrası oluşan ısıl etkiler, kalan çıkıntılar ve yerel sertleşme de sonraki işleme veya taşlama planına dahil edilmelidir.
2. Temizleme, kürleme ve toz alma: Malzeme karakteri işlem penceresini belirler
SLA/DLP reçine parçaları genellikle alkolle temizleme ve ikinci bir UV kürleme gerektirir. Yetersiz temizlik yüzeyin yapışkan kalmasına neden olur; aşırı temizlik ise gevrekleşme veya ince detaylarda beyazlamaya yol açabilir. Kürleme süresi de malzeme, et kalınlığı ve şeffaflık durumuna göre ayarlanmalıdır. SLS naylon parçalar ise esas olarak tozdan arındırma ve iç boşlukların temizlenmesine ihtiyaç duyar; karmaşık kanallar, kör delikler ve ızgara yapılar için basınçlı hava, fırça, titreşim veya ultrason desteği gerekebilir. Toz uzun süre iç boşluklarda kalırsa montajı, ağırlığı ve sonraki boya tutunmasını olumsuz etkiler.
lantu3D, değerlendirme yaparken malzeme prosesi ile son işlem penceresini birlikte hesaplar. Örneğin aynı ürün bir dış görünüş numunesi ise reçine ince detayları iyi verir; fakat büyük boyutlu ince plakalar için takviye ve bölmeli üretim gerekebilir. Naylon ise darbe dayanımlı yapısal parçalarda uygundur; ancak müşteri yüksek parlaklıkta bir yüzey talep ediyorsa zımpara, astar ve boya adımları eklenmelidir.
3. Yüzey işlemi: Yerel parlaklıktan çok genel homojenlik önemlidir
Kumlama, tamburlama, zımparalama, polisaj, boyama, kaplama ve şeffaf son kat uygulamaları yaygın son işlem yöntemleridir. Teslimatta sık yapılan hata, yalnızca tek bir bölgeyi “çok parlak” hâle getirmeye odaklanıp genel tutarlılığı göz ardı etmektir. Sunum modellerinde müşteri genellikle renk farkı, birleşim çizgileri, kenar hatları ve dokuyu daha fazla önemser; fonksiyonel parçalarda ise aşırı zımparalama ölçüleri değiştirebilir, hatta ince cidar dayanımını düşürebilir.
Bu nedenle son işlem öncesinde kabul kriterleri net olmalıdır: görünüş sınıfı, izin verilen katman izleri, görülebilir destek izi konumları, renk aralığı, kaplama kalınlığı ve korunması gereken kritik boyut bölgeleri. Montaj delikleri, kızaklar, klipsler ve konumlama yüzeyleri boyama öncesinde maskeleme ile korunmalı veya tolerans payı bırakılmalıdır. Seri projelerde ilk parça numunesi hazırlanmalı, sonraki parçalar bu numuneye göre kontrol edilerek operatörler arası fark azaltılmalıdır.
4. Boyutsal yeniden kontrol: Teslimat ölçüsü, son işlem sonrası ölçüdür
Baskı tamamlandığında ölçülerin uygun olması, son işlemden sonra da uygun kalacağı anlamına gelmez. Zımparalama duvar kalınlığını inceltir; boya yüzeye ek kalınlık getirir; ısıl kürleme veya fırınlama hafif deformasyon oluşturabilir. Montaj gereksinimi olan parçalar için kritik ölçülerde “baskı sonrası ilk kontrol - son işlemde koruma - nihai kontrol” şeklinde üç aşamalı bir akış önerilir. Yaygın kontrol araçları arasında kumpas, mastar, pim mastarı, vida mastarı ve koordinat ölçüm cihazı bulunur; karmaşık yüzeylerde ise tarama karşılaştırmasıyla genel sapma doğrulanabilir.
Riskin yüksek olduğu projelerde lantu3D, müşteriye dış görünüş ve fonksiyon yüzeylerini ayrı seviyelerde yönetmesini önerir. Dış yüzeyler doku ve renge odaklanırken, fonksiyon yüzeyleri delik aralığı, düzlemsellik, diklik ve geçme boşluğu açısından değerlendirilmelidir. Böylece görünüş uğruna montaj performansından vazgeçilmez.
5. Son işlemi teklif ve tasarım aşamasına önden dahil edin
Son işlem ücretsiz bir ek hizmet değildir. Yüksek yüzey kalitesi, fazla maskeleme alanı, karmaşık renkler ve birden fazla kontrol gerektiren bir parçanın işçilik maliyeti, baskı maliyetini bile aşabilir. Şeffaf tekliflendirme; destek temizleme, yıkama ve kürleme, kumlama/zımparalama, boya ve renk uygulama, kontrol ve paketleme gibi adımları ayrı ayrı açıklamalıdır. Böylece müşteri maliyetin belirsiz bir artıştan değil, gerçek işçilikten kaynaklandığını görür.
Daha iyi yaklaşım, tasarım aşamasında son işlem zorluğunu azaltmaktır: görünüş yüzeylerini destek temasından uzak tutmak, kavrama için uygun işlem kenarları eklemek, derin boşlukları bölmek ve hangi yüzeylere zımpara yapılamayacağını açıkça belirtmek. Bu, hem teslim süresini kısaltır hem de süreç stabilitesini artırır.
Sonuç
3D baskıda son işlemin amacı baskı kusurlarını gizlemek değil; şekillendirilmiş parçayı kullanılabilir, sergilenebilir ve kabul edilebilir bir teslimat ürününe dönüştürmektir. Destek çıkarma, temizleme ve kürleme, yüzey tutarlılığı, boyutsal yeniden kontrol ve kabul kriterleri tam süreç yönetimine dahil edildiğinde, 3D baskı hizmeti tek seferlik prototip üretiminden güvenilir, talep üzerine üretim kapasitesine yükselir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.