
नमूना परीक्षण का रणनीतिक मूल्य
3डी प्रिंटिंग सेवाओं में, बड़े पैमाने पर उत्पादन से पहले नमूना परीक्षण एक प्रमुख गुणवत्ता नियंत्रण नोड है। उद्योग के आंकड़ों के अनुसार, पर्याप्त नमूना परीक्षण के बिना परियोजनाओं के लिए, बड़े पैमाने पर उत्पादन में दोषपूर्ण दर 15% -25% तक है। हालाँकि, व्यवस्थित परीक्षण के माध्यम से, दोषपूर्ण दर को 3% से कम किया जा सकता है। नमूना परीक्षण का मुख्य मूल्य प्रक्रिया व्यवहार्यता को सत्यापित करना, डिज़ाइन दोषों की खोज करना, गुणवत्ता मानकों की पुष्टि करना और बैच जोखिमों को कम करना है।
आयामी सटीकता माप प्रणाली
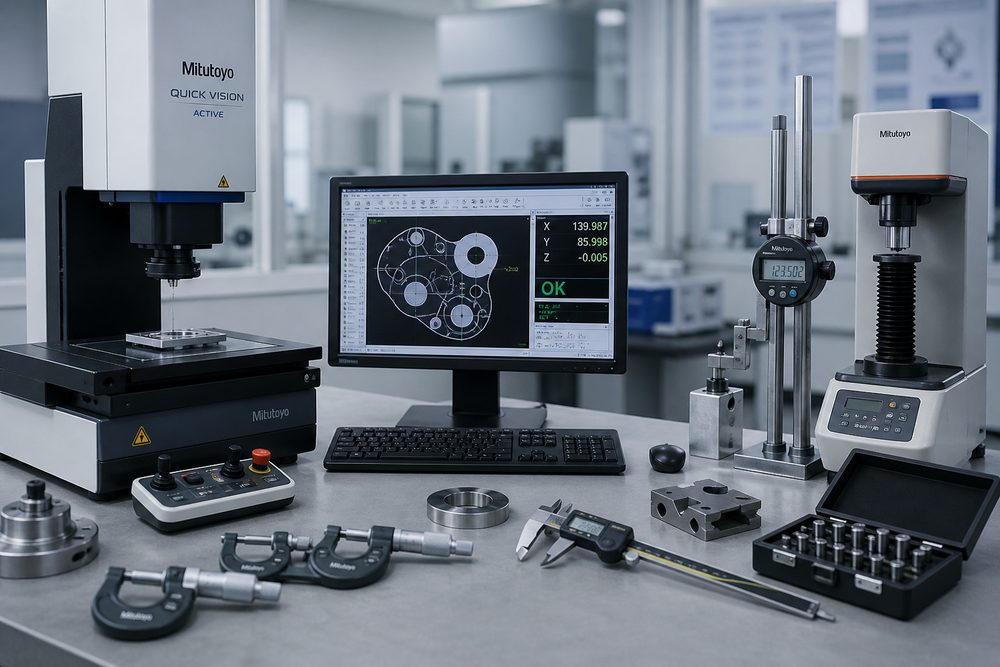
माप उपकरण चयन: सटीकता आवश्यकताओं के अनुसार माप उपकरण चुनें। कम परिशुद्धता आवश्यकताओं (±0.5 मिमी) के लिए, वर्नियर कैलिपर्स और स्टील रूलर का उपयोग करें; मध्यम परिशुद्धता (±0.1मिमी) के लिए, डिजिटल कैलीपर्स और ऊंचाई रूलर का उपयोग करें; उच्च परिशुद्धता (±0.05 मिमी के भीतर) के लिए, त्रि-आयामी समन्वय मापने वाली मशीनों और छवि मापने वाले उपकरणों का उपयोग करें। सटीकता और लागत से मेल खाने के लिए एक उपकरण चयन मैट्रिक्स स्थापित करें।
मुख्य आयाम की पहचान: चित्रों या 3डी मॉडल से कार्यात्मक आयामों, मिलान आयामों और असेंबली आयामों की पहचान करें। इन आयामों का उत्पाद प्रदर्शन पर सबसे अधिक प्रभाव पड़ता है और इन्हें सावधानीपूर्वक मापने की आवश्यकता होती है। माप की प्राथमिकता सूची बनाने के लिए प्रमुख आयामों को रंग-कोड करने की अनुशंसा की जाती है।
माप विधि विनिर्देश: माप स्थान, माप दिशा और माप की संख्या स्पष्ट करें। मानवीय त्रुटि को कम करने के लिए एक ही आकार के औसत एकाधिक माप। माप डेटा रिकॉर्ड करें, आयामी विचलन वितरण मानचित्र तैयार करें और प्रक्रिया स्थिरता का मूल्यांकन करें।
सतह गुणवत्ता मूल्यांकन मानक
उपस्थिति दोष का पता लगाना: एक मानक प्रकाश स्रोत के तहत, परत रेखाओं, समर्थन चिह्नों, विकृत विरूपण, जले हुए मलिनकिरण, छिद्र दरारें और अन्य दोषों जैसे दोषों का निरीक्षण करें। दृश्य निर्णय के लिए एक संदर्भ प्रदान करने के लिए एक दोष नमूना डेटाबेस स्थापित करें। दोषों को वर्गीकृत करें: मामूली (कार्यक्षमता को प्रभावित नहीं करता), मध्यम (मरम्मत की आवश्यकता), गंभीर (स्क्रैप)।
सतह खुरदरापन माप: रा मान को मापने और डिज़ाइन आवश्यकताओं के साथ इसकी तुलना करने के लिए खुरदरापन मीटर का उपयोग करें। विभिन्न प्रक्रियाओं की विशिष्ट खुरदरापन: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm। यदि कम खुरदरापन की आवश्यकता है, तो उपचार के बाद के विकल्पों (सैंडिंग, सैंडब्लास्टिंग, कोटिंग) का मूल्यांकन करें।
रंग और चमक निरीक्षण: भागों की उपस्थिति के लिए, रंग विचलन (ΔE मान) को मापने के लिए एक वर्णमापी का उपयोग करें और चमक की एकरूपता का दृश्य निरीक्षण करें। स्वीकृति तुलना बेंचमार्क के रूप में एक रंग मानक नमूना ब्लॉक स्थापित करें।
यांत्रिक संपत्ति परीक्षण विधि
तन्यता शक्ति परीक्षण: एक मानक तन्यता नमूना (एएसटीएम डी638 या आईएसओ 527) बनाएं और इसे एक सार्वभौमिक परीक्षण मशीन पर परीक्षण करें। लोचदार मापांक, उपज शक्ति और ब्रेक पर बढ़ाव को रिकॉर्ड करें। प्रक्रिया पैरामीटर इष्टतम हैं या नहीं इसका मूल्यांकन करने के लिए सामग्री के नाममात्र मूल्य के साथ तुलना करें। 3डी प्रिंट की अनिसोट्रॉपी पर ध्यान दें और विभिन्न मुद्रण दिशाओं में प्रदर्शन अंतर का परीक्षण करें।
झुकने की शक्ति परीक्षण: किसी सामग्री की कठोरता और झुकने के प्रतिरोध का मूल्यांकन करने के लिए तीन-बिंदु मोड़ परीक्षण का उपयोग किया जाता है। ब्रैकट संरचनाओं और पतली दीवार वाली संरचनाओं की भार वहन क्षमता पर विशेष ध्यान दें। पर्याप्त डिज़ाइन मार्जिन सुनिश्चित करने के लिए वास्तविक भार के आधार पर सुरक्षा कारक की गणना करें।
प्रभाव कठोरता परीक्षण: इज़ोड या बस समर्थित बीम प्रभाव परीक्षण का उपयोग करके किसी सामग्री की प्रभाव झेलने की क्षमता का मूल्यांकन करें। यह परीक्षण प्रभाव-प्रवण अनुप्रयोगों के लिए विशेष रूप से महत्वपूर्ण है। प्रक्रिया चयन को अनुकूलित करने के लिए विभिन्न सामग्रियों और विभिन्न मुद्रण मापदंडों की प्रभाव कठोरता की तुलना करें।
कठोरता परीक्षण: शोर कठोरता परीक्षक (लोचदार सामग्री) या रॉकवेल कठोरता परीक्षक (कठोर सामग्री) का उपयोग करके मापा जाता है। कठोरता पहनने के प्रतिरोध और दबाव प्रतिरोध से संबंधित है, और सामग्री चयन के लिए एक महत्वपूर्ण संदर्भ सूचकांक है।
कार्यात्मक सत्यापन परीक्षण प्रक्रिया
असेंबली सत्यापन: फिट गैप, इंस्टॉलेशन की चिकनाई और कनेक्शन की ताकत की जांच करने के लिए नमूना और मेटिंग भागों का परीक्षण-इकट्ठा करें। इंटरफेरेंस फिट और क्लीयरेंस फिट के लिए, सत्यापित करें कि क्या वे डिज़ाइन के इरादे को पूरा करते हैं। असेंबली प्रक्रिया के दौरान समस्याओं को रिकॉर्ड करें और डिज़ाइन संशोधन सुझावों पर प्रतिक्रिया दें।
गतिज तंत्र परीक्षण: गति प्रक्षेपवक्र परीक्षण, घर्षण गुणांक माप, और गतिकी युग्म वाले भागों पर स्थायित्व परीक्षण आयोजित करें। संचालन की संख्या अनुप्रयोग परिदृश्य के अनुसार निर्धारित की जाती है, और आम तौर पर डिज़ाइन जीवन के 1.5 गुना से कम नहीं होती है। टूट-फूट की निगरानी करें और रखरखाव अंतराल का मूल्यांकन करें।
सीलिंग प्रदर्शन परीक्षण: सील और पाइप फिटिंग पर वायु जकड़न परीक्षण या तरल जकड़न परीक्षण करें। परीक्षण दबाव काम के दबाव का 1.5-2 गुना है, और दबाव बनाए रखने का समय 30 मिनट से कम नहीं है। रिसाव दर का पता लगाएं और निर्धारित करें कि सीलिंग आवश्यकताओं को पूरा किया गया है या नहीं।
पर्यावरण अनुकूलनशीलता परीक्षण: वास्तविक उपयोग पर्यावरण का अनुकरण करें और तापमान चक्र, आर्द्रता परीक्षण, नमक स्प्रे संक्षारण, यूवी उम्र बढ़ने और अन्य परीक्षण करें। परीक्षण चक्र अनुप्रयोग परिदृश्य के अनुसार निर्धारित किया जाता है। ऑटोमोटिव भागों को आमतौर पर 96-240 घंटों के नमक स्प्रे परीक्षण की आवश्यकता होती है, और बाहरी भागों को 500-1000 घंटों के यूवी एजिंग परीक्षण की आवश्यकता होती है।
निरीक्षण डेटा प्रबंधन और पता लगाने की क्षमता
निरीक्षण रिपोर्ट तैयार करना: प्रत्येक नमूने के लिए एक निरीक्षण रिपोर्ट तैयार करें, जिसमें शामिल हैं: भाग की जानकारी, निरीक्षण आइटम, माप डेटा, योग्यता निर्धारण, निरीक्षण कर्मी और निरीक्षण तिथि। रिपोर्ट को भविष्य के संदर्भ के लिए संग्रहीत किया गया है और बड़े पैमाने पर उत्पादन के लिए गुणवत्ता बेंचमार्क के रूप में कार्य करता है।
डेटा सांख्यिकीय विश्लेषण: कई नमूनों के निरीक्षण डेटा पर सांख्यिकीय विश्लेषण करें, और औसत, मानक विचलन और प्रक्रिया क्षमता सूचकांक (सीपीके) की गणना करें। Cpk>1.33 का अर्थ है कि प्रक्रिया स्थिर है और बड़े पैमाने पर उत्पादन में प्रवेश कर सकती है; Cpk
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।