
De strategische waarde van het testen van monsters
Bij 3D-printservices is het testen van monsters een belangrijk kwaliteitscontroleknooppunt vóór massaproductie. Volgens gegevens uit de sector bedraagt het percentage defecten in de massaproductie bij projecten zonder voldoende monstertests wel 15-25%. Door systematisch testen kan het defectpercentage echter worden teruggebracht tot minder dan 3%. De kernwaarde van het testen van monsters is het verifiëren van de haalbaarheid van processen, het ontdekken van ontwerpfouten, het bevestigen van kwaliteitsnormen en het verminderen van batchrisico's.
Meetsysteem voor maatnauwkeurigheid
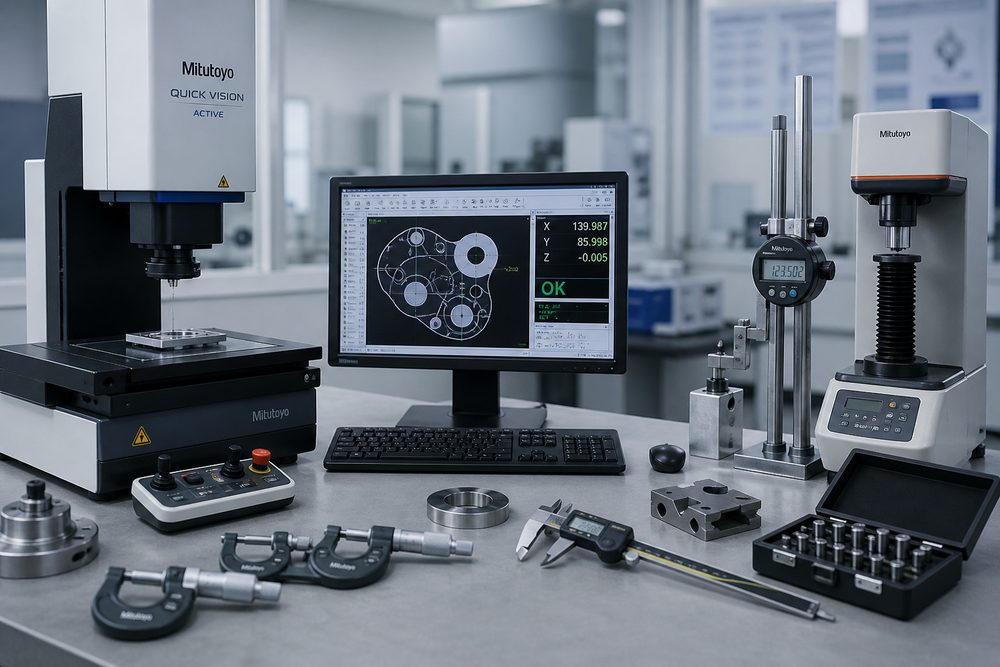
Selectie van meetapparatuur: Selecteer meetinstrumenten op basis van nauwkeurigheidsvereisten. Gebruik voor lage nauwkeurigheidseisen (±0,5 mm) schuifmaat en stalen linialen; gebruik voor gemiddelde precisie (±0,1 mm) digitale schuifmaten en hoogtelinialen; gebruik voor hoge precisie (binnen ±0,05 mm) driedimensionale coördinatenmeetmachines en beeldmeetinstrumenten. Stel een apparatuurselectiematrix op die de nauwkeurigheid en de kosten op elkaar afstemt.
Identificatie van belangrijke afmetingen: Identificeer functionele afmetingen, bijpassende afmetingen en montageafmetingen op basis van tekeningen of 3D-modellen. Deze afmetingen hebben de grootste impact op de productprestaties en moeten zorgvuldig worden gemeten. Het wordt aanbevolen om de belangrijkste afmetingen een kleurcode te geven om een prioriteitenlijst van metingen te vormen.
Specificaties van de meetmethode: verduidelijk de meetlocatie, meetrichting en het aantal metingen. Het gemiddelde van meerdere metingen van dezelfde grootte om menselijke fouten te verminderen. Registreer meetgegevens, genereer distributiekaarten voor maatafwijkingen en evalueer de processtabiliteit.
Evaluatienormen voor oppervlaktekwaliteit
Detectie van uiterlijke defecten: Inspecteer onder een standaardlichtbron defecten zoals laaglijnen, steunmarkeringen, kromtrekkende vervorming, verbrande verkleuring, poriescheuren en andere defecten. Zet een database met defectmonsters op als referentie voor visuele beoordeling. Classificeer defecten: klein (heeft geen invloed op de functionaliteit), matig (vereist reparatie), ernstig (schroot).
Oppervlakteruwheidsmeting: Gebruik een ruwheidsmeter om de Ra-waarde te meten en te vergelijken met de ontwerpeisen. Typische ruwheid van verschillende processen: FDM Ra12,5-25μm, SLA Ra3,2-6,3μm, SLS Ra6,3-12,5μm. Als een lagere ruwheid vereist is, evalueer dan de nabehandelingsopties (schuren, zandstralen, coaten).
Kleur- en glansinspectie: Gebruik voor uiterlijke onderdelen een colorimeter om de kleurafwijking (ΔE-waarde) te meten en de glansuniformiteit visueel te inspecteren. Stel een kleurstandaardmonsterblok vast als benchmark voor acceptatievergelijking.
Testmethode voor mechanische eigenschappen
Treksterktetest: Maak een standaard trekproefstuk (ASTM D638 of ISO 527) en test dit op een universele testmachine. Noteer de elastische modulus, vloeigrens en rek bij breuk. Vergelijk met de nominale waarde van het materiaal om te beoordelen of de procesparameters optimaal zijn. Besteed aandacht aan de anisotropie van 3D-prints en test de prestatieverschillen in verschillende printrichtingen.
Buigsterktetest: een driepuntsbuigtest wordt gebruikt om de stijfheid en buigweerstand van een materiaal te evalueren. Besteed speciale aandacht aan het draagvermogen van vrijdragende constructies en dunwandige constructies. Bereken de veiligheidsfactor op basis van de werkelijke belasting om voldoende ontwerpmarge te garanderen.
Impacttaaiheidstest: Evalueer het vermogen van een materiaal om impact te weerstaan met behulp van een Izod- of eenvoudigweg ondersteunde balkimpacttest. Deze test is vooral belangrijk voor toepassingen die gevoelig zijn voor schokken. Vergelijk de slagvastheid van verschillende materialen en verschillende printparameters om de processelectie te optimaliseren.
Hardheidstest: Gemeten met een Shore-hardheidsmeter (elastische materialen) of Rockwell-hardheidsmeter (stijve materialen). Hardheid houdt verband met slijtvastheid en drukweerstand en is een belangrijke referentie-index voor materiaalkeuze.
Functioneel verificatietestproces
Assemblageverificatie: Test het monster en de bijpassende onderdelen om de pasopening, de soepelheid van de installatie en de verbindingssterkte te controleren. Controleer bij perspassing en speling of ze voldoen aan de ontwerpdoelstellingen. Registreer problemen tijdens het assemblageproces en geef feedback op suggesties voor ontwerpwijzigingen.
Test van het kinematische mechanisme: voer een bewegingsbaantest, meting van de wrijvingscoëfficiënt en een duurzaamheidstest uit op onderdelen die kinematische paren bevatten. Het aantal bewerkingen wordt bepaald op basis van het toepassingsscenario en bedraagt doorgaans niet minder dan 1,5 maal de ontwerplevensduur. Bewaak slijtage en evalueer onderhoudsintervallen.
Afdichtingsprestatietest: Voer een luchtdichtheidstest of vloeistofdichtheidstest uit op afdichtingen en buisfittingen. De testdruk is 1,5-2 maal de werkdruk en de drukhoudtijd bedraagt niet minder dan 30 minuten. Detecteer het lekpercentage en bepaal of aan de afdichtingseisen wordt voldaan.
Test van aanpassingsvermogen aan de omgeving: Simuleer de daadwerkelijke gebruiksomgeving en voer een temperatuurcyclus, vochtigheidstest, zoutsproeicorrosie, UV-veroudering en andere tests uit. De testcyclus wordt bepaald volgens het toepassingsscenario. Auto-onderdelen vereisen gewoonlijk 96-240 uur zoutsproeitesten, en buitenonderdelen vereisen 500-1000 uur UV-verouderingstests.
Beheer en traceerbaarheid van inspectiegegevens
Voorbereiding van inspectierapporten: Genereer een inspectierapport voor elk monster, inclusief: onderdeelinformatie, inspectie-items, meetgegevens, kwalificatiebepaling, inspectiepersoneel en inspectiedatum. Het rapport wordt gearchiveerd voor toekomstig gebruik en dient als kwaliteitsbenchmark voor massaproductie.
Statistische gegevensanalyse: voer statistische analyses uit op de inspectiegegevens van meerdere monsters en bereken het gemiddelde, de standaardafwijking en de procescapaciteitsindex (Cpk). Cpk>1,33 betekent dat het proces stabiel is en in massaproductie kan gaan; Cpk
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.