
Nilai strategis dari pengujian sampel
Dalam layanan pencetakan 3D, pengujian sampel adalah simpul kontrol kualitas utama sebelum produksi massal. Menurut data industri, untuk proyek tanpa pengujian sampel yang memadai, tingkat cacat dalam produksi massal mencapai 15%-25%. Namun, melalui pengujian sistematis, tingkat kerusakan dapat dikurangi hingga kurang dari 3%. Nilai inti dari pengujian sampel adalah untuk memverifikasi kelayakan proses, menemukan cacat desain, memastikan standar kualitas, dan mengurangi risiko batch.
Sistem pengukuran akurasi dimensi
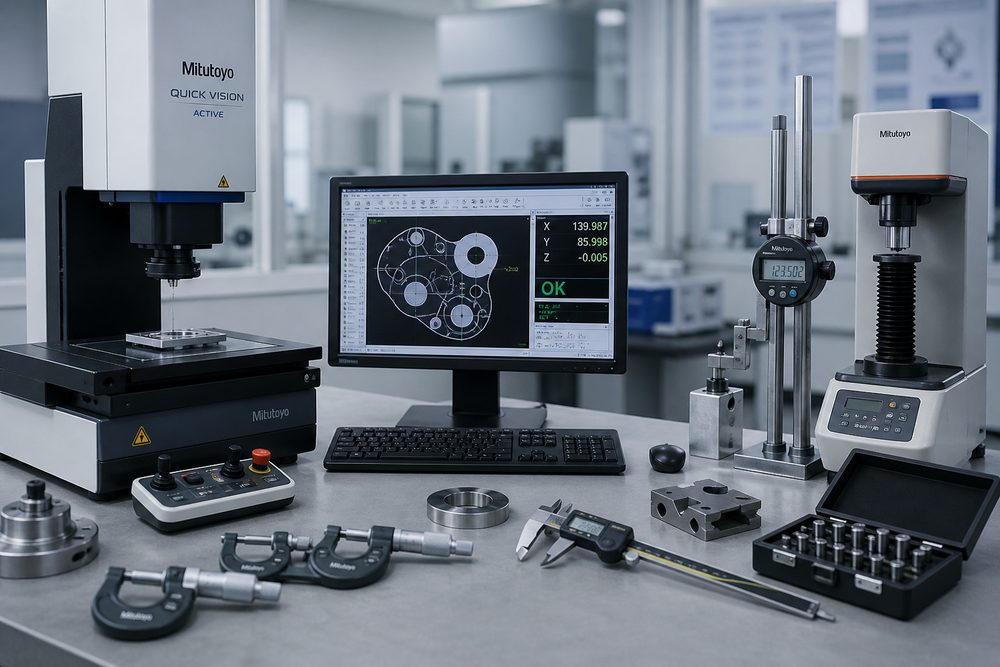
Pemilihan peralatan pengukuran: Pilih alat pengukuran sesuai dengan persyaratan akurasi. Untuk persyaratan presisi rendah (±0,5 mm), gunakan jangka sorong dan penggaris baja; untuk presisi sedang (±0,1 mm), gunakan kaliper digital dan penggaris tinggi; untuk presisi tinggi (dalam ±0,05 mm), gunakan mesin pengukur koordinat tiga dimensi dan alat ukur gambar. Tetapkan matriks pemilihan peralatan untuk mencocokkan akurasi dan biaya.
Identifikasi dimensi utama: Identifikasi dimensi fungsional, dimensi yang cocok, dan dimensi perakitan dari gambar atau model 3D. Dimensi ini memiliki dampak terbesar terhadap kinerja produk dan perlu diukur secara cermat. Disarankan untuk memberi kode warna pada dimensi kunci untuk membentuk daftar prioritas pengukuran.
Spesifikasi metode pengukuran: Memperjelas lokasi pengukuran, arah pengukuran, dan jumlah pengukuran. Rata-rata beberapa pengukuran dengan ukuran yang sama untuk mengurangi kesalahan manusia. Catat data pengukuran, buat peta distribusi deviasi dimensi, dan evaluasi stabilitas proses.
Standar evaluasi kualitas permukaan
Deteksi cacat penampilan: Di bawah sumber cahaya standar, periksa cacat seperti garis lapisan, tanda penyangga, deformasi melengkung, perubahan warna terbakar, retakan pori, dan cacat lainnya. Buat database sampel cacat untuk memberikan referensi untuk penilaian visual. Klasifikasikan cacat: kecil (tidak mempengaruhi fungsionalitas), sedang (memerlukan perbaikan), serius (bekas).
Pengukuran kekasaran permukaan: Gunakan pengukur kekasaran untuk mengukur nilai Ra dan membandingkannya dengan persyaratan desain. Kekasaran khas dari berbagai proses: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm. Jika diperlukan kekasaran yang lebih rendah, evaluasi opsi pasca perawatan (pengamplasan, sandblasting, pelapisan).
Pemeriksaan warna dan kilap: Untuk bagian tampilan, gunakan colorimeter untuk mengukur deviasi warna (nilai ΔE) dan periksa keseragaman kilap secara visual. Tetapkan blok sampel standar warna sebagai tolok ukur perbandingan penerimaan.
Metode pengujian sifat mekanik
Uji kekuatan tarik: Buat spesimen tarik standar (ASTM D638 atau ISO 527) dan uji pada mesin uji universal. Catat modulus elastisitas, kekuatan luluh, dan perpanjangan putus. Bandingkan dengan nilai nominal material untuk mengevaluasi apakah parameter proses sudah optimal. Perhatikan anisotropi cetakan 3D dan uji perbedaan kinerja dalam arah pencetakan yang berbeda.
Uji Kekuatan Lentur: Uji tekuk tiga titik digunakan untuk mengevaluasi kekakuan dan ketahanan lentur suatu material. Berikan perhatian khusus pada kapasitas menahan beban struktur kantilever dan struktur berdinding tipis. Hitung faktor keamanan berdasarkan beban aktual untuk memastikan margin desain yang cukup.
Uji Ketangguhan Dampak: Evaluasi kemampuan material untuk menahan benturan menggunakan Izod atau uji tumbukan balok penyangga sederhana. Pengujian ini sangat penting untuk aplikasi yang rawan dampak. Bandingkan ketangguhan dampak berbagai bahan dan parameter pencetakan berbeda untuk mengoptimalkan pemilihan proses.
Uji kekerasan: Diukur menggunakan alat uji kekerasan Shore (bahan elastis) atau alat uji kekerasan Rockwell (bahan kaku). Kekerasan terkait dengan ketahanan aus dan ketahanan tekanan, dan merupakan indeks referensi penting untuk pemilihan material.
Proses uji verifikasi fungsional
Verifikasi perakitan: Uji-rakit sampel dan bagian yang dikawinkan untuk memeriksa celah kesesuaian, kelancaran pemasangan, dan kekuatan sambungan. Untuk kesesuaian interferensi dan kesesuaian jarak bebas, verifikasi apakah keduanya memenuhi maksud desain. Catat masalah selama proses perakitan dan berikan umpan balik pada saran modifikasi desain.
Uji mekanisme kinematik: Melakukan uji lintasan gerak, pengukuran koefisien gesekan, dan uji ketahanan pada bagian yang mengandung pasangan kinematik. Jumlah operasi ditentukan berdasarkan skenario aplikasi, dan umumnya tidak kurang dari 1,5 kali umur desain. Pantau keausan dan evaluasi interval perawatan.
Uji kinerja penyegelan: Lakukan uji kedap udara atau uji kedap cairan pada segel dan alat kelengkapan pipa. Tekanan uji adalah 1,5-2 kali tekanan kerja, dan waktu penahanan tekanan tidak kurang dari 30 menit. Deteksi tingkat kebocoran dan tentukan apakah persyaratan penyegelan terpenuhi.
Uji adaptasi lingkungan: Mensimulasikan lingkungan penggunaan aktual dan melakukan siklus suhu, uji kelembapan, korosi semprotan garam, penuaan UV, dan pengujian lainnya. Siklus pengujian ditentukan berdasarkan skenario aplikasi. Suku cadang otomotif biasanya memerlukan pengujian semprotan garam selama 96-240 jam, dan suku cadang luar ruangan memerlukan pengujian penuaan UV selama 500-1000 jam.
Manajemen data inspeksi dan ketertelusuran
Persiapan laporan inspeksi: Menghasilkan laporan inspeksi untuk setiap sampel, termasuk: informasi suku cadang, item inspeksi, data pengukuran, penentuan kualifikasi, personel inspeksi, dan tanggal inspeksi. Laporan ini diarsipkan untuk referensi di masa mendatang dan berfungsi sebagai tolok ukur kualitas untuk produksi massal.
Analisis statistik data: Melakukan analisis statistik pada data inspeksi beberapa sampel, dan menghitung rata-rata, deviasi standar, dan indeks kemampuan proses (Cpk). Cpk>1,33 berarti proses stabil dan dapat masuk produksi massal; Cpk
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.