
La valeur stratégique des tests d'échantillons
Dans les services d'impression 3D, les tests d'échantillons sont un nœud clé du contrôle qualité avant la production de masse. Selon les données de l'industrie, pour les projets sans tests d'échantillons suffisants, le taux de défauts dans la production de masse atteint 15 à 25 %. Cependant, grâce à des tests systématiques, le taux de défauts peut être réduit à moins de 3 %. La valeur fondamentale des tests d’échantillons est de vérifier la faisabilité du processus, de découvrir les défauts de conception, de confirmer les normes de qualité et de réduire les risques liés aux lots.
Système de mesure de précision dimensionnelle
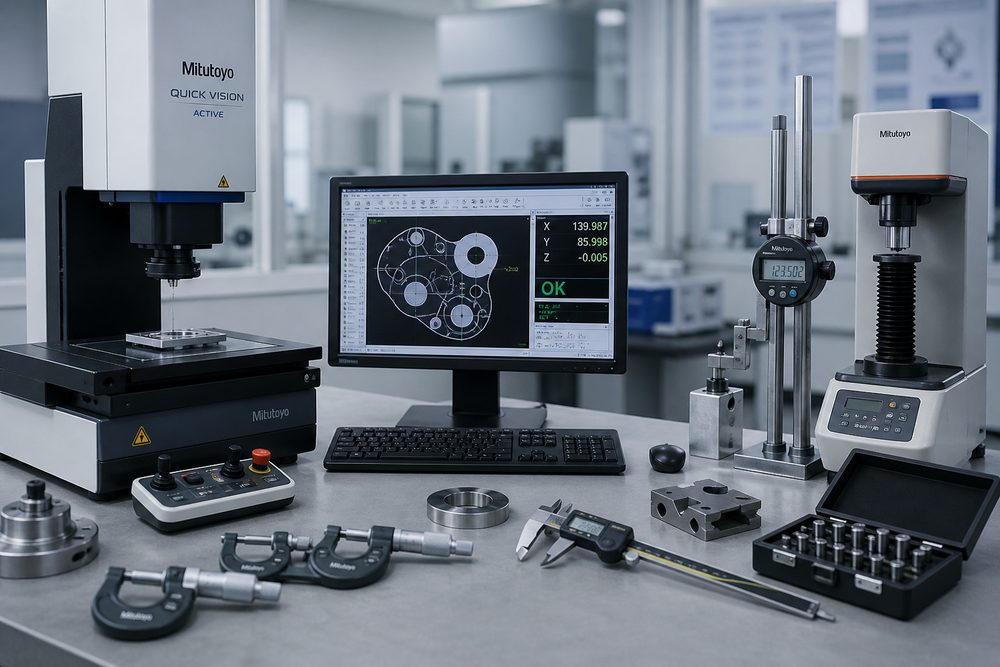
Sélection des équipements de mesure : sélectionnez les outils de mesure en fonction des exigences de précision. Pour les exigences de faible précision (± 0,5 mm), utilisez un pied à coulisse et des règles en acier ; pour une précision moyenne (± 0,1 mm), utilisez des pieds à coulisse numériques et des règles de hauteur ; pour une haute précision (à ± 0,05 mm près), utilisez des machines à mesurer tridimensionnelles et des instruments de mesure d'images. Établir une matrice de sélection d’équipement pour faire correspondre la précision et le coût.
Identification des dimensions clés : identifiez les dimensions fonctionnelles, les dimensions correspondantes et les dimensions d'assemblage à partir de dessins ou de modèles 3D. Ces dimensions ont le plus grand impact sur les performances du produit et doivent être mesurées avec soin. Il est recommandé de coder par couleur les dimensions clés pour former une liste prioritaire de mesures.
Spécifications de la méthode de mesure : clarifiez l'emplacement de la mesure, la direction de la mesure et le nombre de mesures. Faites la moyenne de plusieurs mesures de la même taille pour réduire l'erreur humaine. Enregistrez les données de mesure, générez des cartes de distribution des écarts dimensionnels et évaluez la stabilité du processus.
Normes d'évaluation de la qualité des surfaces
Détection des défauts d'apparence : sous une source de lumière standard, inspectez les défauts tels que les lignes de couche, les marques de support, la déformation, la décoloration brûlée, les fissures des pores et autres défauts. Établissez une base de données d’échantillons de défauts pour fournir une référence pour le jugement visuel. Classer les défauts : mineurs (n'affecte pas la fonctionnalité), modérés (nécessite une réparation), graves (rebut).
Mesure de la rugosité de surface : utilisez un rugosimètre pour mesurer la valeur Ra et comparez-la aux exigences de conception. Rugosité typique de différents procédés : FDM Ra12,5-25μm, SLA Ra3,2-6,3μm, SLS Ra6,3-12,5μm. Si une rugosité plus faible est requise, évaluez les options de post-traitement (ponçage, sablage, revêtement).
Inspection de la couleur et de la brillance : pour les pièces d'apparence, utilisez un colorimètre pour mesurer l'écart de couleur (valeur ΔE) et inspectez visuellement l'uniformité de la brillance. Établissez un bloc d’échantillons d’étalon de couleur comme référence de comparaison d’acceptation.
Méthode de test des propriétés mécaniques
Test de résistance à la traction : Réalisez une éprouvette de traction standard (ASTM D638 ou ISO 527) et testez-la sur une machine d'essai universelle. Enregistrez le module élastique, la limite d'élasticité et l'allongement à la rupture. Comparez avec la valeur nominale du matériau pour évaluer si les paramètres du processus sont optimaux. Faites attention à l'anisotropie des impressions 3D et testez les différences de performances dans différentes directions d'impression.
Test de résistance à la flexion : un test de flexion en trois points est utilisé pour évaluer la rigidité et la résistance à la flexion d'un matériau. Portez une attention particulière à la capacité portante des structures en porte-à-faux et des structures à parois minces. Calculez le facteur de sécurité en fonction de la charge réelle pour garantir une marge de conception suffisante.
Test de résistance aux chocs : évaluez la capacité d'un matériau à résister aux chocs à l'aide d'un test d'impact Izod ou simplement d'une poutre supportée. Ce test est particulièrement important pour les applications sujettes aux chocs. Comparez la résistance aux chocs de différents matériaux et de différents paramètres d'impression pour optimiser la sélection du processus.
Test de dureté : mesuré à l'aide d'un testeur de dureté Shore (matériaux élastiques) ou d'un testeur de dureté Rockwell (matériaux rigides). La dureté est liée à la résistance à l'usure et à la pression et constitue un indice de référence important pour la sélection des matériaux.
Processus de test de vérification fonctionnelle
Vérification de l'assemblage : testez l'assemblage de l'échantillon et des pièces d'accouplement pour vérifier l'écart d'ajustement, la fluidité de l'installation et la résistance de la connexion. Pour l’ajustement serré et l’ajustement avec jeu, vérifiez s’ils répondent à l’intention de conception. Enregistrez les problèmes pendant le processus d’assemblage et fournissez des commentaires sur les suggestions de modifications de conception.
Test du mécanisme cinématique : effectuez un test de trajectoire de mouvement, une mesure du coefficient de frottement et un test de durabilité sur des pièces contenant des paires cinématiques. Le nombre d'opérations est déterminé en fonction du scénario d'application et n'est généralement pas inférieur à 1,5 fois la durée de vie nominale. Surveillez l’usure et évaluez les intervalles de maintenance.
Test de performance d'étanchéité : effectuez un test d'étanchéité à l'air ou un test d'étanchéité aux liquides sur les joints et les raccords de tuyauterie. La pression d'essai est de 1,5 à 2 fois la pression de service et le temps de maintien de la pression n'est pas inférieur à 30 minutes. Détectez le taux de fuite et déterminez si les exigences d’étanchéité sont respectées.
Test d'adaptabilité environnementale : simulez l'environnement d'utilisation réel et effectuez des cycles de température, des tests d'humidité, de corrosion au brouillard salin, de vieillissement UV et d'autres tests. Le cycle de test est déterminé en fonction du scénario d'application. Les pièces automobiles nécessitent généralement 96 à 240 heures de tests au brouillard salin, et les pièces extérieures nécessitent 500 à 1 000 heures de tests de vieillissement UV.
Gestion et traçabilité des données d'inspection
Préparation du rapport d'inspection : générez un rapport d'inspection pour chaque échantillon, comprenant : les informations sur les pièces, les éléments d'inspection, les données de mesure, la détermination de la qualification, le personnel d'inspection et la date d'inspection. Le rapport est archivé pour référence future et sert de référence de qualité pour la production de masse.
Analyse statistique des données : effectuez une analyse statistique sur les données d'inspection de plusieurs échantillons et calculez la moyenne, l'écart type et l'indice de capacité du processus (Cpk). Cpk>1,33 signifie que le processus est stable et peut entrer en production de masse ; Cpk
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.