
Nilai strategik ujian sampel
Dalam perkhidmatan pencetakan 3D, ujian sampel ialah nod kawalan kualiti utama sebelum pengeluaran besar-besaran. Menurut data industri, bagi projek tanpa ujian sampel yang mencukupi, kadar kecacatan dalam pengeluaran besar-besaran adalah setinggi 15%-25%. Walau bagaimanapun, melalui ujian sistematik, kadar kecacatan boleh dikurangkan kepada kurang daripada 3%. Nilai teras ujian sampel adalah untuk mengesahkan kebolehlaksanaan proses, menemui kecacatan reka bentuk, mengesahkan piawaian kualiti dan mengurangkan risiko kelompok.
Sistem pengukuran ketepatan dimensi
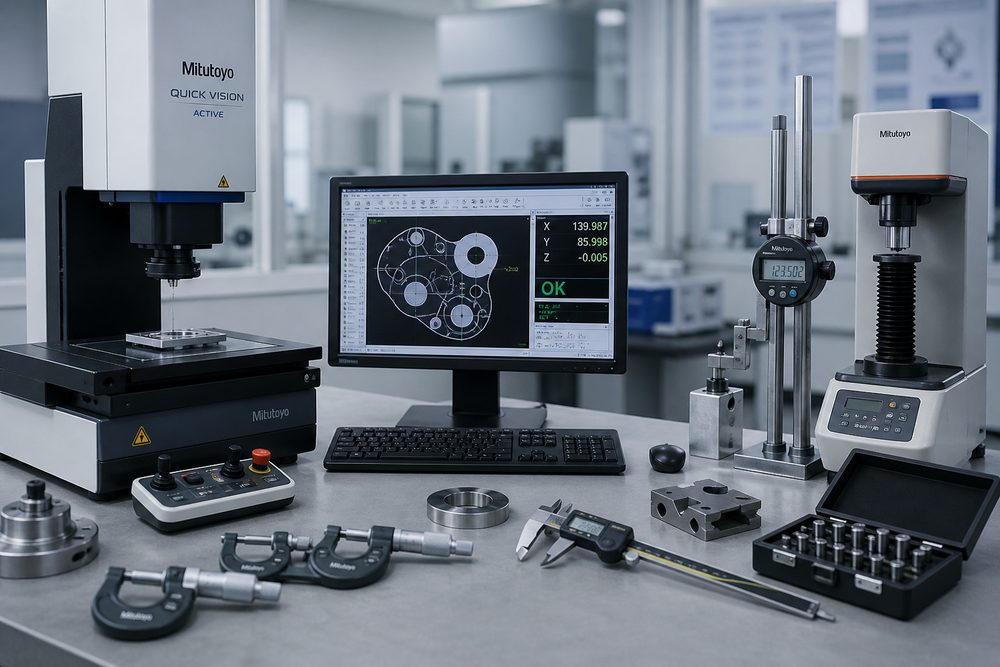
Pemilihan peralatan ukuran: Pilih alat ukuran mengikut keperluan ketepatan. Untuk keperluan ketepatan rendah (±0.5mm), gunakan angkup vernier dan pembaris keluli; untuk ketepatan sederhana (±0.1mm), gunakan angkup digital dan pembaris ketinggian; untuk ketepatan tinggi (dalam ± 0.05mm), gunakan mesin pengukur koordinat tiga dimensi dan alat pengukur imej. Wujudkan matriks pemilihan peralatan untuk memadankan ketepatan dan kos.
Pengenalan dimensi utama: Kenal pasti dimensi berfungsi, dimensi padanan dan dimensi pemasangan daripada lukisan atau model 3D. Dimensi ini mempunyai kesan yang paling besar terhadap prestasi produk dan perlu diukur dengan teliti. Adalah disyorkan untuk mewarnakan dimensi kunci untuk membentuk senarai keutamaan ukuran.
Spesifikasi kaedah pengukuran: Jelaskan lokasi pengukuran, arah pengukuran dan bilangan ukuran. Purata ukuran berbilang saiz yang sama untuk mengurangkan ralat manusia. Merekod data pengukuran, menjana peta taburan sisihan dimensi dan menilai kestabilan proses.
Piawaian penilaian kualiti permukaan
Pengesanan kecacatan rupa: Di bawah sumber cahaya standard, periksa kecacatan seperti garisan lapisan, tanda sokongan, ubah bentuk meledingkan, perubahan warna terbakar, retakan liang dan kecacatan lain. Wujudkan pangkalan data sampel kecacatan untuk menyediakan rujukan untuk pertimbangan visual. Kelaskan kecacatan: kecil (tidak menjejaskan fungsi), sederhana (memerlukan pembaikan), serius (skopok).
Pengukuran kekasaran permukaan: Gunakan meter kekasaran untuk mengukur nilai Ra dan bandingkan dengan keperluan reka bentuk. Kekasaran biasa proses berbeza: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm. Jika kekasaran yang lebih rendah diperlukan, nilaikan pilihan selepas rawatan (mengempelas, letupan pasir, salutan).
Pemeriksaan warna dan kilauan: Untuk bahagian penampilan, gunakan kolorimeter untuk mengukur sisihan warna (nilai ΔE) dan periksa keseragaman kilauan secara visual. Wujudkan blok sampel standard warna sebagai penanda aras perbandingan penerimaan.
Kaedah ujian sifat mekanikal
Ujian kekuatan tegangan: Buat spesimen tegangan standard (ASTM D638 atau ISO 527) dan ujinya pada mesin ujian universal. Catatkan modulus keanjalan, kekuatan hasil, dan pemanjangan semasa putus. Bandingkan dengan nilai nominal bahan untuk menilai sama ada parameter proses adalah optimum. Beri perhatian kepada anisotropi cetakan 3D dan uji perbezaan prestasi dalam arah cetakan yang berbeza.
Ujian Kekuatan Lentur: Ujian lentur tiga mata digunakan untuk menilai kekukuhan dan rintangan lenturan bahan. Beri perhatian khusus kepada kapasiti galas beban struktur julur dan struktur berdinding nipis. Kira faktor keselamatan berdasarkan beban sebenar untuk memastikan margin reka bentuk mencukupi.
Ujian Keliatan Impak: Nilaikan keupayaan bahan untuk menahan hentaman menggunakan Izod atau ujian hentaman rasuk yang hanya disokong. Ujian ini amat penting untuk aplikasi yang terdedah kepada impak. Bandingkan kekuatan impak bahan yang berbeza dan parameter pencetakan yang berbeza untuk mengoptimumkan pemilihan proses.
Ujian kekerasan: Diukur menggunakan penguji kekerasan Shore (bahan anjal) atau penguji kekerasan Rockwell (bahan tegar). Kekerasan berkaitan dengan rintangan haus dan rintangan tekanan, dan merupakan indeks rujukan penting untuk pemilihan bahan.
Proses ujian pengesahan fungsional
Pengesahan pemasangan: Uji pasangkan sampel dan bahagian mengawan untuk memeriksa jurang muat, kelancaran pemasangan dan kekuatan sambungan. Untuk kesesuaian gangguan dan kesesuaian pelepasan, sahkan sama ada ia memenuhi niat reka bentuk. Catat masalah semasa proses pemasangan dan berikan maklum balas mengenai cadangan pengubahsuaian reka bentuk.
Ujian mekanisme kinematik: Jalankan ujian trajektori gerakan, pengukuran pekali geseran dan ujian ketahanan pada bahagian yang mengandungi pasangan kinematik. Bilangan operasi ditentukan mengikut senario aplikasi, dan secara amnya tidak kurang daripada 1.5 kali hayat reka bentuk. Pantau haus dan lusuh dan menilai selang penyelenggaraan.
Ujian prestasi pengedap: Jalankan ujian keketatan udara atau ujian keketatan cecair pada pengedap dan kelengkapan paip. Tekanan ujian adalah 1.5-2 kali tekanan kerja, dan masa penahanan tekanan tidak kurang daripada 30 minit. Kesan kadar kebocoran dan tentukan sama ada keperluan pengedap dipenuhi.
Ujian kebolehsuaian alam sekitar: Simulasi persekitaran penggunaan sebenar dan jalankan kitaran suhu, ujian kelembapan, kakisan semburan garam, penuaan UV dan ujian lain. Kitaran ujian ditentukan mengikut senario aplikasi. Bahagian automotif biasanya memerlukan 96-240 jam ujian semburan garam, dan bahagian luar memerlukan 500-1000 jam ujian penuaan UV.
Pengurusan dan kebolehkesanan data pemeriksaan
Penyediaan laporan pemeriksaan: Hasilkan laporan pemeriksaan untuk setiap sampel, termasuk: maklumat bahagian, item pemeriksaan, data ukuran, penentuan kelayakan, kakitangan pemeriksaan dan tarikh pemeriksaan. Laporan itu diarkibkan untuk rujukan masa hadapan dan berfungsi sebagai penanda aras kualiti untuk pengeluaran besar-besaran.
Analisis statistik data: Lakukan analisis statistik pada data pemeriksaan berbilang sampel, dan hitung purata, sisihan piawai dan indeks keupayaan proses (Cpk). Cpk>1.33 bermakna proses itu stabil dan boleh memasuki pengeluaran besar-besaran; Cpk
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.