
القيمة الإستراتيجية لاختبار العينات
في خدمات الطباعة ثلاثية الأبعاد، يعد اختبار العينات بمثابة عقدة رئيسية لمراقبة الجودة قبل الإنتاج الضخم. وفقًا لبيانات الصناعة، بالنسبة للمشاريع التي لا تحتوي على اختبار عينة كافٍ، يصل معدل الخلل في الإنتاج الضخم إلى 15%-25%. ومع ذلك، من خلال الاختبار المنهجي، يمكن تقليل معدل الخلل إلى أقل من 3%. القيمة الأساسية لاختبار العينات هي التحقق من جدوى العملية، واكتشاف عيوب التصميم، وتأكيد معايير الجودة، وتقليل مخاطر الدفعات.
نظام قياس دقة الأبعاد
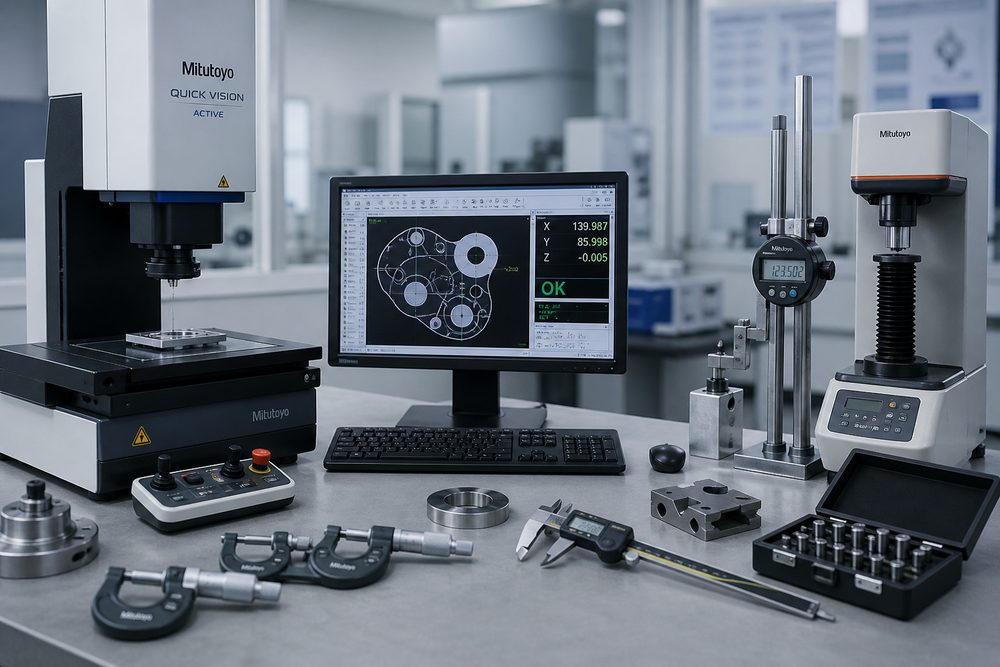
اختيار معدات القياس: تحديد أدوات القياس وفقًا لمتطلبات الدقة. بالنسبة لمتطلبات الدقة المنخفضة (±0.5 مم)، استخدم الفرجار الورني والمساطر الفولاذية؛ للحصول على دقة متوسطة (±0.1 مم)، استخدم الفرجار الرقمي ومساطر الارتفاع؛ للحصول على دقة عالية (في حدود ± 0.05 مم)، استخدم آلات قياس الإحداثيات ثلاثية الأبعاد وأدوات قياس الصور. إنشاء مصفوفة اختيار المعدات لتتناسب مع الدقة والتكلفة.
تحديد البعد الرئيسي: حدد الأبعاد الوظيفية والأبعاد المطابقة وأبعاد التجميع من الرسومات أو النماذج ثلاثية الأبعاد. هذه الأبعاد لها أكبر الأثر على أداء المنتج ويجب قياسها بعناية. يوصى بترميز الأبعاد الرئيسية بالألوان لتشكيل قائمة قياسات ذات أولوية.
مواصفات طريقة القياس: توضيح موقع القياس واتجاه القياس وعدد القياسات. متوسط قياسات متعددة بنفس الحجم لتقليل الخطأ البشري. تسجيل بيانات القياس وإنشاء خرائط توزيع انحراف الأبعاد وتقييم استقرار العملية.
معايير تقييم جودة السطح
اكتشاف عيوب المظهر: تحت مصدر ضوء قياسي، افحص العيوب مثل خطوط الطبقة وعلامات الدعم وتشوه الالتواء وتغير اللون المحترق وشقوق المسام والعيوب الأخرى. إنشاء قاعدة بيانات لعينات العيوب لتوفير مرجع للحكم البصري. تصنيف العيوب: بسيطة (لا تؤثر على الوظيفة)، متوسطة (تتطلب إصلاح)، خطيرة (خردة).
قياس خشونة السطح: استخدم مقياس الخشونة لقياس قيمة Ra ومقارنتها بمتطلبات التصميم. خشونة نموذجية للعمليات المختلفة: FDM Ra12.5-25μm، SLA Ra3.2-6.3μm، SLS Ra6.3-12.5μm. إذا كانت هناك حاجة إلى خشونة أقل، قم بتقييم خيارات ما بعد المعالجة (الصنفرة، السفع الرملي، الطلاء).
فحص اللون واللمعان: بالنسبة لأجزاء المظهر، استخدم مقياس الألوان لقياس انحراف اللون (قيمة ΔE) وافحص تجانس اللمعان بصريًا. قم بإنشاء كتلة عينة قياسية للألوان كمعيار لمقارنة القبول.
طريقة اختبار الخصائص الميكانيكية
اختبار قوة الشد: اصنع عينة شد قياسية (ASTM D638 أو ISO 527) واختبرها على آلة اختبار عالمية. سجل معامل المرونة وقوة الخضوع والاستطالة عند الكسر. قارن مع القيمة الاسمية للمادة لتقييم ما إذا كانت معلمات العملية مثالية. انتبه إلى تباين المطبوعات ثلاثية الأبعاد واختبر اختلافات الأداء في اتجاهات الطباعة المختلفة.
اختبار قوة الانحناء: يتم استخدام اختبار الانحناء ثلاثي النقاط لتقييم صلابة المادة ومقاومتها للانحناء. انتبه بشكل خاص إلى قدرة تحمل الهياكل الكابولية والهياكل ذات الجدران الرقيقة. حساب عامل الأمان على أساس الحمل الفعلي لضمان هامش التصميم الكافي.
اختبار قوة التأثير: قم بتقييم قدرة المادة على تحمل التأثير باستخدام اختبار Izod أو اختبار تأثير الشعاع المدعوم ببساطة. هذا الاختبار مهم بشكل خاص للتطبيقات المعرضة للصدمات. قارن بين متانة تأثير المواد المختلفة ومعلمات الطباعة المختلفة لتحسين اختيار العملية.
اختبار الصلابة: يتم قياسه باستخدام جهاز اختبار الصلابة Shore (المواد المرنة) أو جهاز اختبار الصلابة Rockwell (المواد الصلبة). ترتبط الصلابة بمقاومة التآكل ومقاومة الضغط، وهي مؤشر مرجعي مهم لاختيار المواد.
عملية اختبار التحقق الوظيفي
التحقق من التجميع: قم باختبار تجميع العينة وأجزاء التزاوج للتحقق من فجوة الملاءمة، وسلاسة التثبيت، وقوة الاتصال. بالنسبة لملاءمة التداخل وملاءمة الخلوص، تحقق مما إذا كانت تلبي غرض التصميم. قم بتسجيل المشكلات أثناء عملية التجميع وتقديم ملاحظات حول اقتراحات تعديل التصميم.
اختبار الآلية الحركية: إجراء اختبار مسار الحركة وقياس معامل الاحتكاك واختبار المتانة على الأجزاء التي تحتوي على أزواج حركية. يتم تحديد عدد العمليات وفقًا لسيناريو التطبيق، ولا يقل بشكل عام عن 1.5 مرة من عمر التصميم. مراقبة التآكل وتقييم فترات الصيانة.
اختبار أداء الختم: قم بإجراء اختبار إحكام الهواء أو اختبار إحكام السائل على الأختام وتركيبات الأنابيب. ضغط الاختبار هو 1.5-2 أضعاف ضغط العمل، ووقت الاحتفاظ بالضغط لا يقل عن 30 دقيقة. كشف معدل التسرب وتحديد ما إذا كان قد تم استيفاء متطلبات الختم.
اختبار القدرة على التكيف البيئي: محاكاة بيئة الاستخدام الفعلي وإجراء دورة درجة الحرارة واختبار الرطوبة والتآكل برذاذ الملح والشيخوخة بالأشعة فوق البنفسجية وغيرها من الاختبارات. يتم تحديد دورة الاختبار وفقًا لسيناريو التطبيق. تتطلب قطع غيار السيارات عادة ما بين 96 إلى 240 ساعة من اختبار رش الملح، وتتطلب الأجزاء الخارجية من 500 إلى 1000 ساعة من اختبار التقادم بالأشعة فوق البنفسجية.
إدارة بيانات التفتيش وإمكانية التتبع
إعداد تقرير التفتيش: قم بإنشاء تقرير فحص لكل عينة، بما في ذلك: معلومات الجزء، وعناصر الفحص، وبيانات القياس، وتحديد التأهيل، وموظفي التفتيش، وتاريخ الفحص. يتم أرشفة التقرير للرجوع إليه في المستقبل ويعمل كمعيار الجودة للإنتاج الضخم.
التحليل الإحصائي للبيانات: إجراء تحليل إحصائي على بيانات الفحص لعينات متعددة، وحساب المتوسط والانحراف المعياري ومؤشر قدرة العملية (Cpk). Cpk>1.33 يعني أن العملية مستقرة ويمكن أن تدخل الإنتاج الضخم؛ يتطلب Cpk
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.