
El valor estratégico de las pruebas de muestras
En los servicios de impresión 3D, las pruebas de muestras son un nodo clave de control de calidad antes de la producción en masa. Según datos de la industria, para proyectos sin suficientes pruebas de muestra, la tasa de defectos en la producción en masa llega al 15% -25%. Sin embargo, mediante pruebas sistemáticas, la tasa de defectos se puede reducir a menos del 3%. El valor central de las pruebas de muestras es verificar la viabilidad del proceso, descubrir defectos de diseño, confirmar los estándares de calidad y reducir los riesgos de los lotes.
Sistema de medición de precisión dimensional
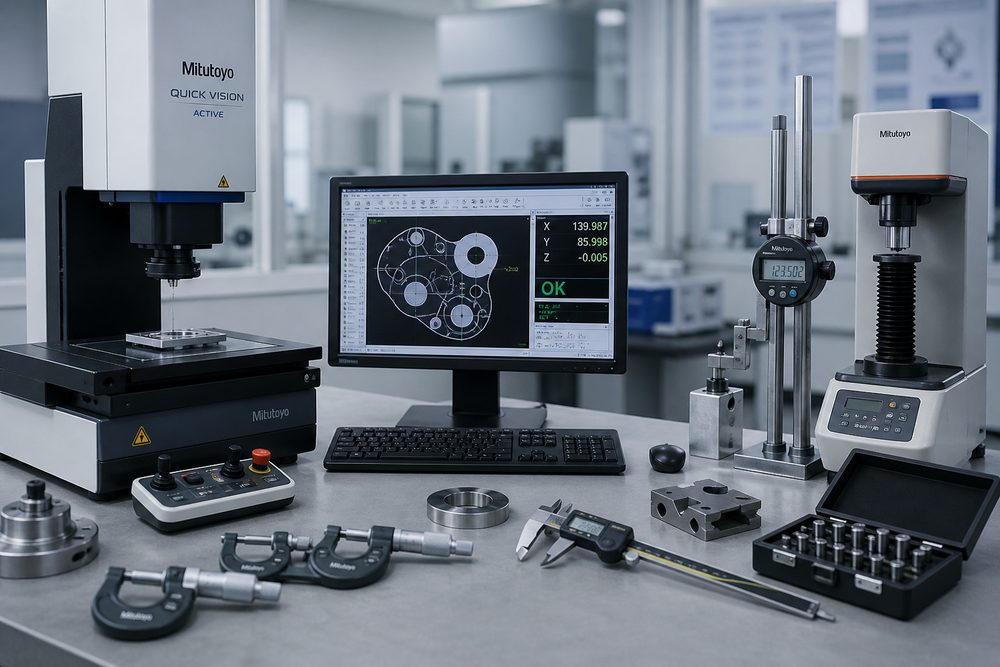
Selección de equipos de medición: Seleccione las herramientas de medición según los requisitos de precisión. Para requisitos de baja precisión (±0,5 mm), utilice calibres vernier y reglas de acero; para precisión media (±0,1 mm), utilice calibradores digitales y reglas de altura; para una alta precisión (dentro de ±0,05 mm), utilice máquinas de medición de coordenadas tridimensionales e instrumentos de medición de imágenes. Establezca una matriz de selección de equipos para que coincida con la precisión y el costo.
Identificación de dimensiones clave: identifique dimensiones funcionales, dimensiones coincidentes y dimensiones de ensamblaje a partir de dibujos o modelos 3D. Estas dimensiones tienen el mayor impacto en el rendimiento del producto y deben medirse cuidadosamente. Se recomienda codificar por colores las dimensiones clave para formar una lista de medidas prioritarias.
Especificaciones del método de medición: aclare la ubicación de la medición, la dirección de la medición y el número de mediciones. Promedie varias mediciones del mismo tamaño para reducir el error humano. Registre datos de medición, genere mapas de distribución de desviación dimensional y evalúe la estabilidad del proceso.
Estándares de evaluación de la calidad de la superficie
Detección de defectos de apariencia: bajo una fuente de luz estándar, inspeccione defectos como líneas de capa, marcas de soporte, deformaciones, decoloración quemada, grietas de poros y otros defectos. Establezca una base de datos de muestras de defectos para proporcionar una referencia para el juicio visual. Clasificar los defectos: menores (no afecta la funcionalidad), moderados (requiere reparación), graves (chatarra).
Medición de rugosidad superficial: Utilice un rugosímetro para medir el valor Ra y compararlo con los requisitos de diseño. Rugosidad típica de diferentes procesos: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm. Si se requiere menor rugosidad, evaluar opciones de postratamiento (lijado, chorro de arena, recubrimiento).
Inspección de color y brillo: Para piezas de apariencia, utilice un colorímetro para medir la desviación de color (valor ΔE) e inspeccionar visualmente la uniformidad del brillo. Establezca un bloque de muestra estándar de color como punto de referencia de comparación de aceptación.
Método de prueba de propiedades mecánicas
Prueba de resistencia a la tracción: haga una muestra de tracción estándar (ASTM D638 o ISO 527) y pruébela en una máquina de prueba universal. Registre el módulo elástico, el límite elástico y el alargamiento de rotura. Compare con el valor nominal del material para evaluar si los parámetros del proceso son óptimos. Preste atención a la anisotropía de las impresiones 3D y pruebe las diferencias de rendimiento en diferentes direcciones de impresión.
Prueba de resistencia a la flexión: una prueba de flexión de tres puntos se utiliza para evaluar la rigidez y la resistencia a la flexión de un material. Preste especial atención a la capacidad de carga de estructuras en voladizo y estructuras de paredes delgadas. Calcule el factor de seguridad en función de la carga real para garantizar un margen de diseño suficiente.
Prueba de resistencia al impacto: evalúe la capacidad de un material para resistir impactos mediante una prueba de impacto Izod o de viga simplemente apoyada. Esta prueba es particularmente importante para aplicaciones propensas a impactos. Compare la resistencia al impacto de diferentes materiales y diferentes parámetros de impresión para optimizar la selección del proceso.
Prueba de dureza: Medida utilizando un durómetro Shore (materiales elásticos) o un durómetro Rockwell (materiales rígidos). La dureza está relacionada con la resistencia al desgaste y la resistencia a la presión, y es un índice de referencia importante para la selección de materiales.
Proceso de prueba de verificación funcional
Verificación del ensamblaje: ensamble de prueba la muestra y las piezas coincidentes para verificar el espacio de ajuste, la suavidad de la instalación y la resistencia de la conexión. Para el ajuste con interferencia y el ajuste con holgura, verifique si cumplen con la intención del diseño. Registre los problemas durante el proceso de ensamblaje y brinde comentarios sobre sugerencias de modificación del diseño.
Prueba del mecanismo cinemático: realice pruebas de trayectoria de movimiento, medición del coeficiente de fricción y pruebas de durabilidad en piezas que contengan pares cinemáticos. El número de operaciones se determina según el escenario de aplicación y, por lo general, no es inferior a 1,5 veces la vida útil del diseño. Supervise el desgaste y evalúe los intervalos de mantenimiento.
Prueba de rendimiento de sellado: Realizar prueba de estanqueidad al aire o prueba de estanqueidad a líquidos en sellos y accesorios de tuberías. La presión de prueba es de 1,5 a 2 veces la presión de trabajo y el tiempo de mantenimiento de la presión no es inferior a 30 minutos. Detecte la tasa de fuga y determine si se cumplen los requisitos de sellado.
Prueba de adaptabilidad ambiental: simule el entorno de uso real y realice ciclos de temperatura, pruebas de humedad, corrosión por niebla salina, envejecimiento por rayos UV y otras pruebas. El ciclo de prueba se determina según el escenario de aplicación. Las piezas de automóviles suelen requerir entre 96 y 240 horas de pruebas de niebla salina, y las piezas exteriores requieren entre 500 y 1000 horas de pruebas de envejecimiento por rayos UV.
Gestión y trazabilidad de datos de inspección
Preparación de informes de inspección: genere un informe de inspección para cada muestra, que incluya: información de la pieza, elementos de inspección, datos de medición, determinación de calificación, personal de inspección y fecha de inspección. El informe se archiva para referencia futura y sirve como punto de referencia de calidad para la producción en masa.
Análisis estadístico de datos: realice análisis estadísticos de los datos de inspección de múltiples muestras y calcule el promedio, la desviación estándar y el índice de capacidad del proceso (Cpk). Cpk>1,33 significa que el proceso es estable y puede entrar en producción en masa; Cpk
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.