
Numune testinin stratejik değeri
3D baskı hizmetlerinde numune testi, seri üretim öncesinde önemli bir kalite kontrol düğümüdür. Sektör verilerine göre yeterli numune testi yapılmayan projelerde seri üretimde kusur oranı %15-25'e kadar çıkıyor. Ancak sistematik testlerle kusur oranı %3'ün altına indirilebilir. Numune testinin temel değeri, proses fizibilitesini doğrulamak, tasarım kusurlarını keşfetmek, kalite standartlarını doğrulamak ve parti risklerini azaltmaktır.
Boyutsal doğruluk ölçüm sistemi
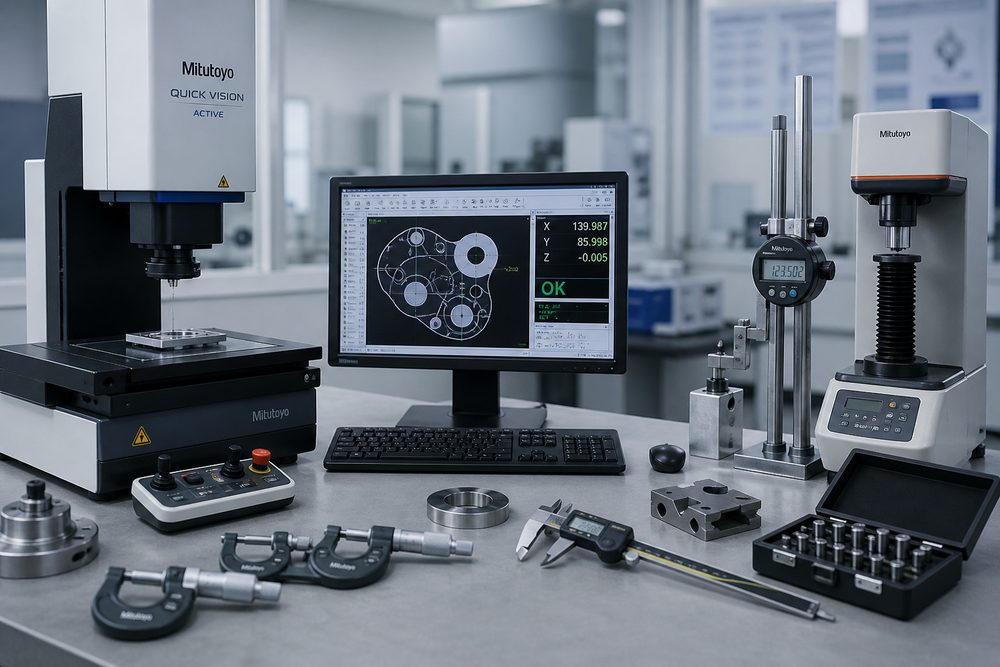
Ölçüm ekipmanı seçimi: Ölçüm araçlarını doğruluk gereksinimlerine göre seçin. Düşük hassasiyet gereksinimleri için (±0,5 mm), sürmeli kumpas ve çelik cetveller kullanın; orta hassasiyet için (±0,1 mm), dijital kumpas ve yükseklik cetvelleri kullanın; Yüksek hassasiyet için (±0,05 mm dahilinde), üç boyutlu koordinat ölçüm makineleri ve görüntü ölçüm cihazları kullanın. Doğruluk ve maliyeti eşleştirecek bir ekipman seçim matrisi oluşturun.
Anahtar boyut tanımlama: Çizimlerden veya 3D modellerden işlevsel boyutları, eşleşen boyutları ve montaj boyutlarını tanımlayın. Bu boyutlar ürün performansı üzerinde en büyük etkiye sahiptir ve dikkatle ölçülmeleri gerekir. Öncelikli bir ölçüm listesi oluşturmak için anahtar boyutların renk kodlu olması önerilir.
Ölçüm yöntemi özellikleri: Ölçüm konumunu, ölçüm yönünü ve ölçüm sayısını netleştirin. İnsan hatasını azaltmak için aynı boyuttaki birden fazla ölçümün ortalamasını alın. Ölçüm verilerini kaydedin, boyutsal sapma dağılım haritaları oluşturun ve süreç stabilitesini değerlendirin.
Yüzey kalitesi değerlendirme standartları
Görünüm kusur tespiti: Standart bir ışık kaynağı altında katman çizgileri, destek işaretleri, çarpık deformasyon, yanık renk değişikliği, gözenek çatlakları ve diğer kusurlar gibi kusurları inceleyin. Görsel değerlendirme için bir referans sağlamak üzere bir kusur numunesi veri tabanı oluşturun. Kusurları sınıflandırın: küçük (işlevselliği etkilemez), orta (onarım gerektirir), ciddi (hurda).
Yüzey pürüzlülüğü ölçümü: Ra değerini ölçmek ve bunu tasarım gereksinimleriyle karşılaştırmak için bir pürüzlülük ölçer kullanın. Farklı proseslerin tipik pürüzlülüğü: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm. Daha düşük pürüzlülük gerekiyorsa işlem sonrası seçenekleri (zımparalama, kumlama, kaplama) değerlendirin.
Renk ve parlaklık denetimi: Görünüm parçaları için, renk sapmasını (ΔE değeri) ölçmek ve parlaklık bütünlüğünü görsel olarak incelemek için bir kolorimetre kullanın. Kabul karşılaştırma ölçütü olarak bir renk standardı örnek bloğu oluşturun.
Mekanik özellik test yöntemi
Çekme mukavemeti testi: Standart bir çekme numunesi (ASTM D638 veya ISO 527) hazırlayın ve bunu evrensel bir test makinesinde test edin. Elastik modülü, akma mukavemetini ve kopma uzamasını kaydedin. Proses parametrelerinin optimal olup olmadığını değerlendirmek için malzemenin nominal değeriyle karşılaştırın. 3D baskıların anizotropisine dikkat edin ve farklı baskı yönlerinde performans farklılıklarını test edin.
Eğilme Dayanımı Testi: Bir malzemenin sertliğini ve bükülme direncini değerlendirmek için üç nokta bükülme testi kullanılır. Konsol yapıların ve ince duvarlı yapıların yük taşıma kapasitesine özellikle dikkat edin. Yeterli tasarım marjını sağlamak için güvenlik faktörünü gerçek yüke göre hesaplayın.
Darbe Dayanıklılığı Testi: Bir Izod veya basit destekli ışın darbe testi kullanarak bir malzemenin darbeye dayanma yeteneğini değerlendirin. Bu test özellikle darbeye eğilimli uygulamalar için önemlidir. Süreç seçimini optimize etmek için farklı malzemelerin darbe dayanıklılığını ve farklı baskı parametrelerini karşılaştırın.
Sertlik testi: Shore sertlik test cihazı (elastik malzemeler) veya Rockwell sertlik test cihazı (sert malzemeler) kullanılarak ölçülür. Sertlik, aşınma direnci ve basınç direnciyle ilişkilidir ve malzeme seçimi için önemli bir referans indeksidir.
İşlevsel doğrulama testi süreci
Montaj doğrulaması: Uyum boşluğunu, kurulumun düzgünlüğünü ve bağlantı gücünü kontrol etmek için numuneyi ve eşleşen parçaları test edin. Sıkı geçme ve aralıklı geçme için tasarım amacını karşılayıp karşılamadıklarını doğrulayın. Montaj sürecindeki sorunları kaydedin ve tasarım değişikliği önerileri hakkında geri bildirim sağlayın.
Kinematik mekanizma testi: Kinematik çiftler içeren parçalar üzerinde hareket yörüngesi testi, sürtünme katsayısı ölçümü ve dayanıklılık testi yapın. Operasyon sayısı uygulama senaryosuna göre belirlenir ve genellikle tasarım ömrünün 1,5 katından az olmaz. Aşınma ve yıpranmayı izleyin ve bakım aralıklarını değerlendirin.
Sızdırmazlık performansı testi: Contalar ve boru bağlantı parçaları üzerinde hava sızdırmazlık testi veya sıvı sızdırmazlık testi yapın. Test basıncı çalışma basıncının 1,5-2 katıdır ve basınç tutma süresi 30 dakikadan az değildir. Sızıntı oranını tespit edin ve sızdırmazlık gereksinimlerinin karşılanıp karşılanmadığını belirleyin.
Çevresel uyumluluk testi: Gerçek kullanım ortamını simüle edin ve sıcaklık döngüsü, nem testi, tuz püskürtme korozyonu, UV yaşlanması ve diğer testleri gerçekleştirin. Test döngüsü uygulama senaryosuna göre belirlenir. Otomotiv parçaları genellikle 96-240 saatlik tuz püskürtme testi gerektirirken, dış mekan parçaları 500-1000 saatlik UV yaşlanma testini gerektirir.
Muayene verileri yönetimi ve izlenebilirlik
Muayene raporu hazırlama: Her numune için aşağıdakileri içeren bir muayene raporu oluşturun: parça bilgileri, muayene öğeleri, ölçüm verileri, yeterlilik tespiti, muayene personeli ve muayene tarihi. Rapor gelecekte referans olarak kullanılmak üzere arşivlenir ve seri üretim için kalite standardı olarak hizmet eder.
Veri istatistiksel analizi: Birden fazla numunenin denetim verileri üzerinde istatistiksel analiz gerçekleştirin ve ortalamayı, standart sapmayı ve süreç yeterlilik endeksini (Cpk) hesaplayın. Cpk>1.33, sürecin stabil olduğu ve seri üretime geçilebileceği anlamına gelir; Cpk
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.