
O valor estratégico dos testes de amostras
Em serviços de impressão 3D, os testes de amostras são um nó chave de controle de qualidade antes da produção em massa. De acordo com dados da indústria, para projetos sem testes de amostra suficientes, a taxa de defeitos na produção em massa chega a 15%-25%. No entanto, através de testes sistemáticos, a taxa de defeitos pode ser reduzida para menos de 3%. O valor central dos testes de amostra é verificar a viabilidade do processo, descobrir defeitos de projeto, confirmar padrões de qualidade e reduzir riscos de lote.
Sistema de medição de precisão dimensional
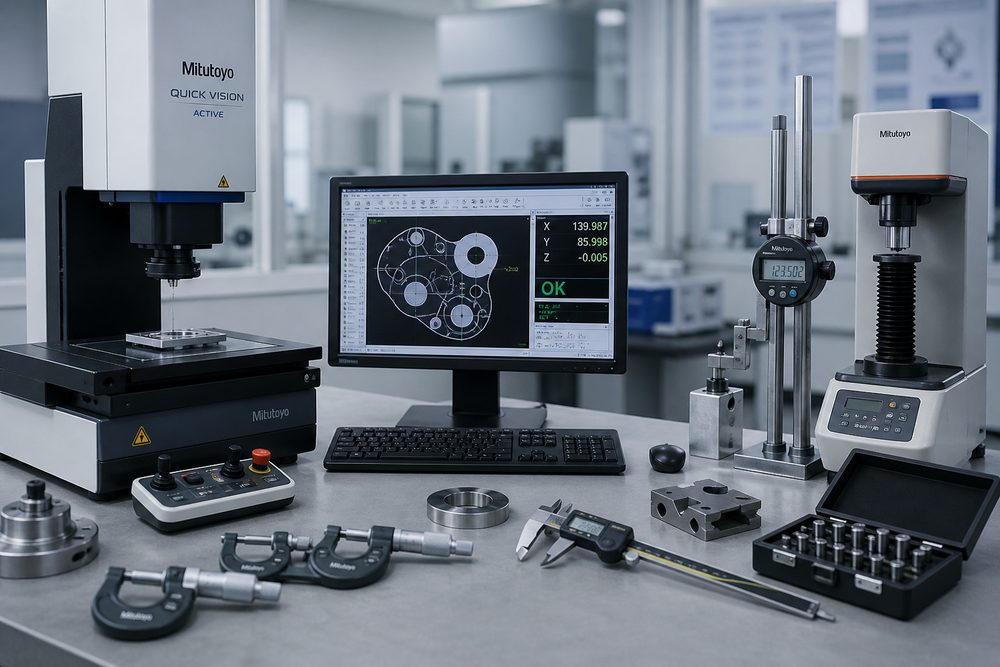
Seleção de equipamentos de medição: Selecione ferramentas de medição de acordo com os requisitos de precisão. Para requisitos de baixa precisão (±0,5 mm), use paquímetros e réguas de aço; para precisão média (±0,1mm), utilize paquímetro digital e régua de altura; para alta precisão (dentro de ± 0,05 mm), use máquinas de medição de coordenadas tridimensionais e instrumentos de medição de imagem. Estabeleça uma matriz de seleção de equipamentos para combinar precisão e custo.
Identificação de dimensões principais: identifique dimensões funcionais, dimensões correspondentes e dimensões de montagem a partir de desenhos ou modelos 3D. Essas dimensões têm maior impacto no desempenho do produto e precisam ser medidas cuidadosamente. Recomenda-se codificar as dimensões principais por cores para formar uma lista prioritária de medições.
Especificações do método de medição: esclareça o local da medição, a direção da medição e o número de medições. Média de múltiplas medições do mesmo tamanho para reduzir o erro humano. Registre dados de medição, gere mapas de distribuição de desvios dimensionais e avalie a estabilidade do processo.
Padrões de avaliação de qualidade de superfície
Detecção de defeitos de aparência: Sob uma fonte de luz padrão, inspecione defeitos como linhas de camada, marcas de suporte, deformação empenada, descoloração queimada, rachaduras nos poros e outros defeitos. Estabeleça um banco de dados de amostras de defeitos para fornecer uma referência para julgamento visual. Classifique os defeitos: leves (não afeta a funcionalidade), moderados (requer reparo), graves (sucata).
Medição de rugosidade superficial: Use um medidor de rugosidade para medir o valor Ra e compará-lo com os requisitos do projeto. Rugosidade típica de diferentes processos: FDM Ra12,5-25μm, SLA Ra3,2-6,3μm, SLS Ra6,3-12,5μm. Se for necessária menor rugosidade, avalie as opções de pós-tratamento (lixamento, jato de areia, revestimento).
Inspeção de cor e brilho: Para peças de aparência, use um colorímetro para medir o desvio de cor (valor ΔE) e inspecionar visualmente a uniformidade do brilho. Estabeleça um bloco de amostra padrão de cores como referência de comparação de aceitação.
Método de teste de propriedades mecânicas
Teste de resistência à tração: Faça uma amostra de tração padrão (ASTM D638 ou ISO 527) e teste-a em uma máquina de teste universal. Registre o módulo de elasticidade, a resistência ao escoamento e o alongamento na ruptura. Compare com o valor nominal do material para avaliar se os parâmetros do processo são ideais. Preste atenção à anisotropia das impressões 3D e teste as diferenças de desempenho em diferentes direções de impressão.
Teste de resistência à flexão: Um teste de flexão de três pontos é usado para avaliar a rigidez e a resistência à flexão de um material. Preste atenção especial à capacidade de carga de estruturas cantilever e estruturas de paredes finas. Calcule o fator de segurança com base na carga real para garantir margem de projeto suficiente.
Teste de resistência ao impacto: Avalie a capacidade de um material de resistir ao impacto usando um Izod ou simplesmente um teste de impacto de viga apoiada. Este teste é particularmente importante para aplicações propensas a impactos. Compare a resistência ao impacto de diferentes materiais e diferentes parâmetros de impressão para otimizar a seleção do processo.
Teste de dureza: Medido usando o testador de dureza Shore (materiais elásticos) ou o testador de dureza Rockwell (materiais rígidos). A dureza está relacionada à resistência ao desgaste e à pressão e é um importante índice de referência para a seleção de materiais.
Processo de teste de verificação funcional
Verificação da montagem: teste a montagem da amostra e das peças correspondentes para verificar a folga de ajuste, a suavidade da instalação e a resistência da conexão. Para ajuste com interferência e ajuste com folga, verifique se eles atendem à intenção do projeto. Registre problemas durante o processo de montagem e forneça feedback sobre sugestões de modificação de projeto.
Teste de mecanismo cinemático: realize testes de trajetória de movimento, medição de coeficiente de atrito e teste de durabilidade em peças contendo pares cinemáticos. O número de operações é determinado de acordo com o cenário de aplicação e geralmente não é inferior a 1,5 vezes a vida útil do projeto. Monitore o desgaste e avalie os intervalos de manutenção.
Teste de desempenho de vedação: Realize testes de estanqueidade ao ar ou testes de estanqueidade a líquidos em vedações e acessórios de tubos. A pressão de teste é 1,5-2 vezes a pressão de trabalho e o tempo de retenção da pressão não é inferior a 30 minutos. Detecte a taxa de vazamento e determine se os requisitos de vedação foram atendidos.
Teste de adaptabilidade ambiental: Simule o ambiente de uso real e conduza ciclo de temperatura, teste de umidade, corrosão por névoa salina, envelhecimento UV e outros testes. O ciclo de teste é determinado de acordo com o cenário de aplicação. As peças automotivas geralmente requerem 96-240 horas de testes de névoa salina, e as peças externas requerem 500-1000 horas de testes de envelhecimento UV.
Gerenciamento e rastreabilidade de dados de inspeção
Preparação de relatório de inspeção: Gere um relatório de inspeção para cada amostra, incluindo: informações sobre peças, itens de inspeção, dados de medição, determinação de qualificação, pessoal de inspeção e data de inspeção. O relatório é arquivado para referência futura e serve como referência de qualidade para produção em massa.
Análise estatística de dados: Realize análises estatísticas nos dados de inspeção de múltiplas amostras e calcule a média, o desvio padrão e o índice de capacidade do processo (Cpk). Cpk>1,33 significa que o processo é estável e pode entrar em produção em massa; Cpk
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.