
サンプル テストの戦略的価値
3D プリント サービスでは、サンプル テストは量産前の重要な品質管理ノードです。業界のデータによると、十分なサンプルテストが行われていないプロジェクトの場合、量産時の不良率は 15% ~ 25% にも上ります。ただし、体系的なテストにより、不良率を 3% 未満に減らすことができます。サンプルテストの中心的な価値は、プロセスの実現可能性を検証し、設計上の欠陥を発見し、品質基準を確認し、バッチのリスクを軽減することです。
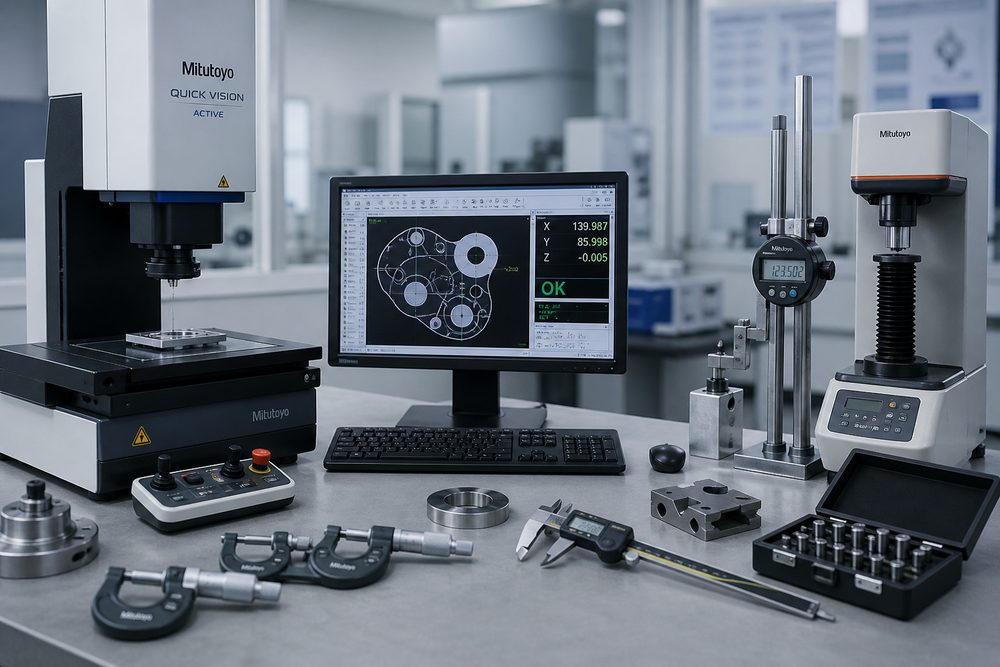
寸法精度測定システム
測定機器の選択: 精度要件に応じて測定ツールを選択します。低精度要件 (±0.5mm) の場合は、ノギスとスチール定規を使用します。中程度の精度 (±0.1 mm) の場合は、デジタル ノギスと高さ定規を使用します。高精度(±0.05mm以内)を求める場合は、三次元座標測定機や画像測定器を使用してください。精度とコストを一致させるための機器選択マトリックスを確立します。
主要な寸法の特定: 図面または 3D モデルから機能寸法、一致寸法、アセンブリ寸法を特定します。これらの寸法は製品のパフォーマンスに大きな影響を与えるため、慎重に測定する必要があります。主要な寸法を色分けして、測定値の優先リストを作成することをお勧めします。
測定方法の仕様: 測定場所、測定方向、測定回数を明確にします。人的エラーを減らすために、同じサイズの複数の測定値を平均します。測定データを記録し、寸法偏差分布図を作成し、プロセスの安定性を評価します。
表面品質評価基準
外観欠陥検査:標準光源下で、層線、サポートマーク、反り変形、焼け変色、細孔クラック等の欠陥を検査します。目視判断の参考となる欠陥サンプルデータベースを構築します。欠陥を分類します: 軽度 (機能に影響しない)、中程度 (修理が必要)、重度 (スクラップ)。
表面粗さの測定: 粗さ計を使用して Ra 値を測定し、設計要件と比較します。さまざまなプロセスの一般的な粗さ: FDM Ra12.5-25μm、SLA Ra3.2-6.3μm、SLS Ra6.3-12.5μm。より低い粗さが必要な場合は、後処理オプション (サンディング、サンドブラスト、コーティング) を評価してください。
色と光沢の検査: 外観部品については、測色計を使用して色偏差 (ΔE 値) を測定し、光沢の均一性を目視検査します。合格比較のベンチマークとして色標準サンプル ブロックを確立します。
機械的特性の試験方法
引張強さ試験: 標準引張試験片 (ASTM D638 または ISO 527) を作成し、万能試験機で試験します。弾性率、降伏強度、破断点伸びを記録します。材料の公称値と比較して、プロセスパラメータが最適かどうかを評価します。 3D プリントの異方性に注意し、さまざまな印刷方向でのパフォーマンスの違いをテストします。
曲げ強度テスト: 3 点曲げテストは、材料の剛性と曲げ強度を評価するために使用されます。カンチレバー構造および薄肉構造の耐荷重能力には特に注意してください。実際の負荷に基づいて安全率を計算し、十分な設計マージンを確保してください。
衝撃靱性試験: アイゾットまたは単純支持ビーム衝撃試験を使用して、材料の衝撃に耐える能力を評価します。このテストは、衝撃を受けやすい用途では特に重要です。さまざまな材料とさまざまな印刷パラメータの衝撃靱性を比較して、プロセスの選択を最適化します。
硬度試験: ショア硬度計 (弾性材料) またはロックウェル硬度計 (剛性材料) を使用して測定します。硬度は耐摩耗性や耐圧性に関係し、材料選択の重要な指標となります。
機能検証テストプロセス
組み立て検証: サンプルと嵌合部品をテスト組み立てして、フィットギャップ、取り付けの滑らかさ、接続強度を確認します。しまりばめおよびすきまばめについては、設計意図を満たしているかどうかを確認してください。組み立てプロセス中に問題を記録し、設計変更の提案についてフィードバックを提供します。
運動学的機構テスト: 運動学的ペアを含む部品の運動軌跡テスト、摩擦係数測定、耐久性テストを実施します。動作回数はアプリケーションのシナリオに応じて決定され、通常は設計寿命の 1.5 倍以上となります。磨耗を監視し、メンテナンス間隔を評価します。
シール性能試験:シールや配管継手の気密試験または液密試験を行います。試験圧力は使用圧力の1.5~2倍で、圧力保持時間は30分以上です。漏れ量を検出し、シール要件が満たされているかどうかを判断します。
環境適応性テスト: 実際の使用環境を模擬し、温度サイクル、湿度テスト、塩水噴霧腐食、紫外線劣化などのテストを実施します。テストサイクルはアプリケーションシナリオに応じて決定されます。自動車部品には通常 96 ~ 240 時間の塩水噴霧試験が必要で、屋外部品には 500 ~ 1000 時間の UV 老化試験が必要です。
検査データの管理とトレーサビリティ
検査報告書の作成: 部品情報、検査項目、測定データ、適格性の判定、検査担当者、検査日などを含む検査報告書をサンプルごとに作成します。このレポートは将来の参照のためにアーカイブされ、大量生産の品質ベンチマークとして機能します。
データ統計分析: 複数のサンプルの検査データに対して統計分析を実行し、平均、標準偏差、および工程能力指数 (Cpk) を計算します。 Cpk>1.33 は、プロセスが安定しており、大量生産に入ることができることを意味します。 Cpk