
Giá trị chiến lược của thử nghiệm mẫu
Trong dịch vụ in 3D, thử nghiệm mẫu là khâu kiểm soát chất lượng quan trọng trước khi sản xuất hàng loạt. Theo dữ liệu của ngành, đối với các dự án không có đủ mẫu thử nghiệm, tỷ lệ lỗi trong sản xuất hàng loạt lên tới 15% -25%. Tuy nhiên, thông qua thử nghiệm có hệ thống, tỷ lệ lỗi có thể giảm xuống dưới 3%. Giá trị cốt lõi của thử nghiệm mẫu là xác minh tính khả thi của quy trình, phát hiện lỗi thiết kế, xác nhận tiêu chuẩn chất lượng và giảm rủi ro hàng loạt.
Hệ thống đo độ chính xác kích thước
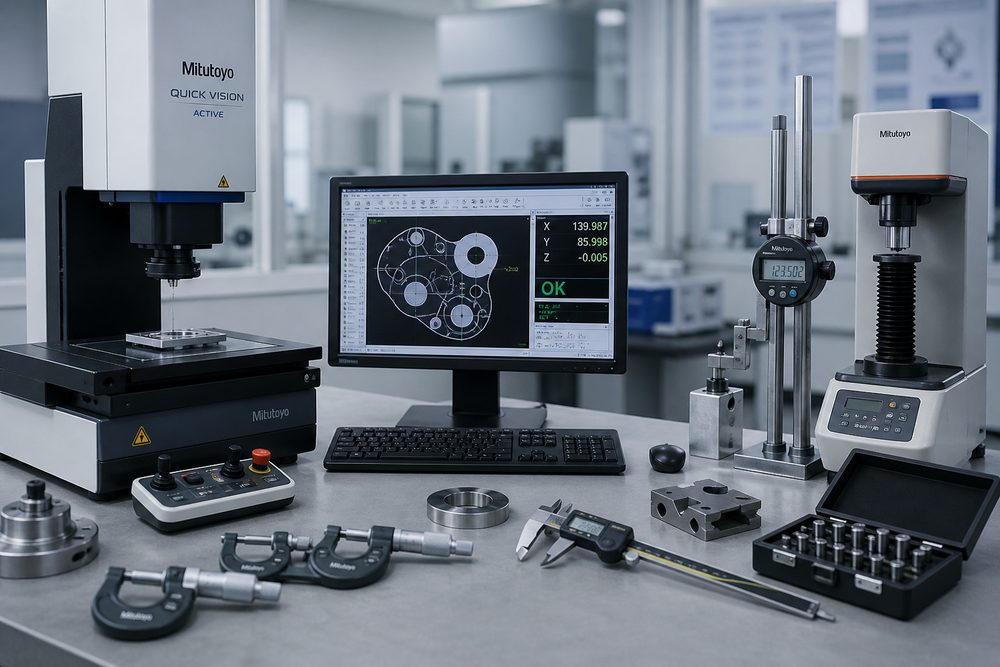
Lựa chọn thiết bị đo: Lựa chọn dụng cụ đo theo yêu cầu về độ chính xác. Đối với yêu cầu độ chính xác thấp (± 0,5 mm), hãy sử dụng thước cặp và thước thép; để có độ chính xác trung bình (± 0,1mm), hãy sử dụng thước cặp kỹ thuật số và thước đo chiều cao; để có độ chính xác cao (trong phạm vi ± 0,05mm), hãy sử dụng máy đo tọa độ ba chiều và dụng cụ đo hình ảnh. Thiết lập ma trận lựa chọn thiết bị để phù hợp với độ chính xác và chi phí.
Nhận dạng kích thước chính: Xác định kích thước chức năng, kích thước phù hợp và kích thước lắp ráp từ bản vẽ hoặc mô hình 3D. Những kích thước này có tác động lớn nhất đến hiệu suất của sản phẩm và cần được đo lường cẩn thận. Nên mã hóa các kích thước chính bằng mã màu để tạo thành danh sách các phép đo ưu tiên.
Thông số kỹ thuật của phương pháp đo: Làm rõ vị trí đo, hướng đo và số lượng phép đo. Trung bình nhiều phép đo có cùng kích thước để giảm lỗi của con người. Ghi lại dữ liệu đo, tạo bản đồ phân bố độ lệch kích thước và đánh giá độ ổn định của quy trình.
Tiêu chuẩn đánh giá chất lượng bề mặt
Phát hiện khuyết tật bề ngoài: Dưới nguồn sáng tiêu chuẩn, kiểm tra các khuyết tật như đường lớp, vết hỗ trợ, biến dạng cong vênh, đổi màu cháy, vết nứt lỗ chân lông và các khuyết tật khác. Thiết lập cơ sở dữ liệu mẫu lỗi để cung cấp tài liệu tham khảo cho việc đánh giá trực quan. Phân loại lỗi: nhỏ (không ảnh hưởng đến chức năng), vừa phải (cần sửa chữa), nghiêm trọng (phế liệu).
Đo độ nhám bề mặt: Sử dụng máy đo độ nhám để đo giá trị Ra và so sánh với yêu cầu thiết kế. Độ nhám điển hình của các quy trình khác nhau: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm. Nếu cần độ nhám thấp hơn, hãy đánh giá các phương án xử lý sau (chà nhám, phun cát, phủ).
Kiểm tra màu sắc và độ bóng: Đối với các bộ phận bên ngoài, hãy sử dụng máy đo màu để đo độ lệch màu (giá trị ΔE) và kiểm tra độ đồng đều của độ bóng bằng mắt. Thiết lập khối mẫu tiêu chuẩn màu làm chuẩn so sánh chấp nhận.
Phương pháp kiểm tra tính chất cơ học
Kiểm tra độ bền kéo: Tạo mẫu kéo tiêu chuẩn (ASTM D638 hoặc ISO 527) và kiểm tra trên máy kiểm tra đa năng. Ghi lại mô đun đàn hồi, giới hạn chảy và độ giãn dài khi đứt. So sánh với giá trị danh nghĩa của vật liệu để đánh giá xem các thông số quy trình có tối ưu hay không. Hãy chú ý đến tính bất đẳng hướng của bản in 3D và kiểm tra sự khác biệt về hiệu suất theo các hướng in khác nhau.
Kiểm tra độ bền uốn: Kiểm tra uốn cong ba điểm được sử dụng để đánh giá độ cứng và khả năng chống uốn của vật liệu. Đặc biệt chú ý đến khả năng chịu tải của kết cấu đúc hẫng và kết cấu thành mỏng. Tính toán hệ số an toàn theo tải trọng thực tế để đảm bảo đủ biên độ thiết kế.
Thử nghiệm độ bền va đập: Đánh giá khả năng chịu va đập của vật liệu bằng thử nghiệm tác động của Izod hoặc chùm tia được hỗ trợ đơn giản. Thử nghiệm này đặc biệt quan trọng đối với các ứng dụng dễ bị va đập. So sánh độ bền va đập của các vật liệu khác nhau và các thông số in khác nhau để tối ưu hóa việc lựa chọn quy trình.
Kiểm tra độ cứng: Được đo bằng máy đo độ cứng Shore (vật liệu đàn hồi) hoặc máy đo độ cứng Rockwell (vật liệu cứng). Độ cứng liên quan đến khả năng chống mài mòn và chịu áp lực, và là chỉ số tham khảo quan trọng để lựa chọn vật liệu.
Quy trình kiểm tra xác minh chức năng
Xác minh lắp ráp: Kiểm tra lắp ráp mẫu và các bộ phận ghép nối để kiểm tra khe hở vừa khít, độ trơn tru khi lắp đặt và cường độ kết nối. Đối với độ vừa khít và độ kín vừa phải, hãy xác minh xem chúng có đáp ứng mục đích thiết kế hay không. Ghi lại các vấn đề trong quá trình lắp ráp và đưa ra phản hồi về các đề xuất sửa đổi thiết kế.
Thử nghiệm cơ chế động học: Tiến hành kiểm tra quỹ đạo chuyển động, đo hệ số ma sát và kiểm tra độ bền trên các bộ phận chứa các cặp động học. Số lượng hoạt động được xác định theo kịch bản ứng dụng và thường không nhỏ hơn 1,5 lần tuổi thọ thiết kế. Theo dõi hao mòn và đánh giá khoảng thời gian bảo trì.
Kiểm tra hiệu suất bịt kín: Thực hiện kiểm tra độ kín khí hoặc kiểm tra độ kín chất lỏng trên các vòng đệm và phụ kiện đường ống. Áp suất thử gấp 1,5-2 lần áp suất làm việc và thời gian giữ áp suất không dưới 30 phút. Phát hiện tốc độ rò rỉ và xác định xem các yêu cầu về niêm phong có được đáp ứng hay không.
Thử nghiệm khả năng thích ứng với môi trường: Mô phỏng môi trường sử dụng thực tế và tiến hành chu trình nhiệt độ, kiểm tra độ ẩm, ăn mòn do phun muối, lão hóa do tia cực tím và các thử nghiệm khác. Chu kỳ thử nghiệm được xác định theo kịch bản ứng dụng. Các bộ phận ô tô thường cần 96-240 giờ thử nghiệm phun muối và các bộ phận ngoài trời cần 500-1000 giờ thử nghiệm lão hóa bằng tia cực tím.
Quản lý dữ liệu kiểm tra và truy xuất nguồn gốc
Chuẩn bị báo cáo kiểm tra: Tạo báo cáo kiểm tra cho từng mẫu, bao gồm: thông tin bộ phận, hạng mục kiểm tra, dữ liệu đo lường, xác định trình độ chuyên môn, người kiểm tra và ngày kiểm tra. Báo cáo được lưu trữ để tham khảo trong tương lai và đóng vai trò là tiêu chuẩn chất lượng cho sản xuất hàng loạt.
Phân tích thống kê dữ liệu: Thực hiện phân tích thống kê trên dữ liệu kiểm tra của nhiều mẫu và tính toán mức trung bình, độ lệch chuẩn và chỉ số năng lực xử lý (Cpk). Cpk>1,33 có nghĩa là quy trình ổn định và có thể đi vào sản xuất hàng loạt; Cpk
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.