
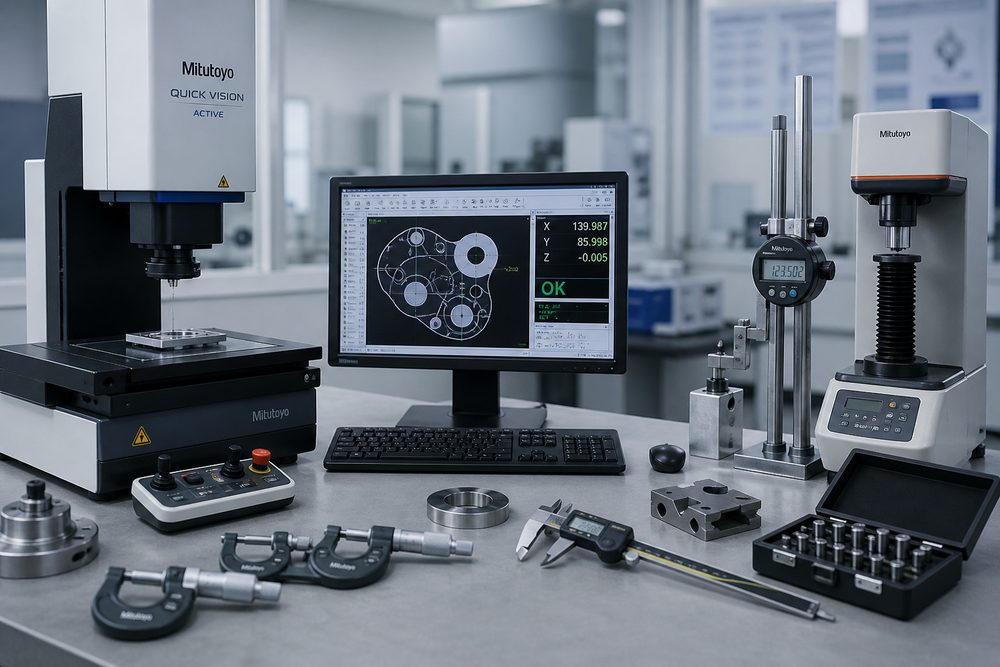
Il valore strategico del test sui campioni
Nei servizi di stampa 3D, il test sui campioni è un nodo chiave del controllo qualità prima della produzione di massa. Secondo i dati del settore, per i progetti senza sufficienti test sui campioni, il tasso di difetti nella produzione di massa arriva fino al 15%-25%. Tuttavia, attraverso test sistematici, il tasso di difetti può essere ridotto a meno del 3%. Il valore fondamentale del test a campione è verificare la fattibilità del processo, scoprire difetti di progettazione, confermare gli standard di qualità e ridurre i rischi dei lotti.
Sistema di misurazione della precisione dimensionale
Selezione delle apparecchiature di misurazione: seleziona gli strumenti di misurazione in base ai requisiti di precisione. Per requisiti di bassa precisione (±0,5 mm), utilizzare calibri a corsoio e righelli in acciaio; per una precisione media (±0,1 mm), utilizzare calibri digitali e righelli di altezza; per un'elevata precisione (entro ±0,05 mm), utilizzare macchine di misura a coordinate tridimensionali e strumenti di misurazione delle immagini. Stabilire una matrice di selezione delle apparecchiature per abbinare precisione e costi.
Identificazione delle dimensioni chiave: identifica le dimensioni funzionali, le dimensioni corrispondenti e le dimensioni dell'assieme da disegni o modelli 3D. Queste dimensioni hanno il maggiore impatto sulle prestazioni del prodotto e devono essere misurate attentamente. Si consiglia di codificare a colori le dimensioni chiave per formare un elenco prioritario di misurazioni.
Specifiche del metodo di misurazione: chiarire la posizione di misurazione, la direzione della misurazione e il numero di misurazioni. Media di misurazioni multiple della stessa dimensione per ridurre l'errore umano. Registra i dati di misurazione, genera mappe di distribuzione della deviazione dimensionale e valuta la stabilità del processo.
Standard di valutazione della qualità della superficie
Rilevamento dei difetti di aspetto: sotto una fonte di luce standard, ispeziona difetti come linee di strato, segni di supporto, deformazione di deformazione, scolorimento da bruciatura, crepe nei pori e altri difetti. Stabilire un database di campioni di difetti per fornire un riferimento per il giudizio visivo. Classificare i difetti: minori (non influiscono sulla funzionalità), moderati (richiede riparazione), gravi (rottami).
Misurazione della rugosità superficiale: utilizzare un rugosimetro per misurare il valore Ra e confrontarlo con i requisiti di progettazione. Rugosità tipica di diversi processi: FDM Ra12,5-25μm, SLA Ra3,2-6,3μm, SLS Ra6,3-12,5μm. Se è richiesta una rugosità inferiore, valutare opzioni post-trattamento (levigatura, sabbiatura, verniciatura).
Ispezione del colore e della brillantezza: per le parti estetiche, utilizzare un colorimetro per misurare la deviazione del colore (valore ΔE) e ispezionare visivamente l'uniformità della brillantezza. Stabilire un blocco campione di standard di colore come punto di riferimento per il confronto di accettazione.
Metodo di prova delle proprietà meccaniche
Test di resistenza alla trazione: crea un campione di trazione standard (ASTM D638 o ISO 527) e testalo su una macchina di prova universale. Registrare il modulo elastico, il carico di snervamento e l'allungamento a rottura. Confrontare con il valore nominale del materiale per valutare se i parametri di processo sono ottimali. Presta attenzione all'anisotropia delle stampe 3D e testa le differenze di prestazioni nelle diverse direzioni di stampa.
Test di resistenza alla flessione: un test di flessione a tre punti viene utilizzato per valutare la rigidità e la resistenza alla flessione di un materiale. Prestare particolare attenzione alla capacità portante delle strutture a sbalzo e delle strutture a pareti sottili. Calcolare il fattore di sicurezza in base al carico effettivo per garantire un margine di progettazione sufficiente.
Test di resistenza all'impatto: valuta la capacità di un materiale di resistere all'impatto utilizzando un test Izod o semplicemente un test di impatto con trave supportata. Questo test è particolarmente importante per le applicazioni soggette a urti. Confronta la resistenza all'impatto di diversi materiali e diversi parametri di stampa per ottimizzare la selezione del processo.
Test di durezza: misurato utilizzando il durometro Shore (materiali elastici) o il durometro Rockwell (materiali rigidi). La durezza è correlata alla resistenza all'usura e alla pressione ed è un importante indice di riferimento per la selezione del materiale.
Processo di test di verifica funzionale
Verifica dell'assemblaggio: testare l'assemblaggio del campione e delle parti accoppiate per verificare lo spazio di adattamento, la scorrevolezza dell'installazione e la resistenza della connessione. Per l'adattamento con interferenza e l'adattamento con gioco, verificare se soddisfano l'intento progettuale. Registrare i problemi durante il processo di assemblaggio e fornire feedback sui suggerimenti di modifica del progetto.
Test del meccanismo cinematico: esegui test della traiettoria di movimento, misurazione del coefficiente di attrito e test di durabilità su parti contenenti coppie cinematiche. Il numero di operazioni è determinato in base allo scenario applicativo e generalmente non è inferiore a 1,5 volte la vita prevista. Monitorare l'usura e valutare gli intervalli di manutenzione.
Test delle prestazioni di tenuta: eseguire test di tenuta all'aria o ai liquidi su guarnizioni e raccordi. La pressione di prova è 1,5-2 volte la pressione di esercizio e il tempo di mantenimento della pressione non è inferiore a 30 minuti. Rilevare il tasso di perdita e determinare se i requisiti di tenuta sono soddisfatti.
Test di adattabilità ambientale: simula l'ambiente di utilizzo effettivo ed esegui cicli di temperatura, test di umidità, corrosione in nebbia salina, invecchiamento UV e altri test. Il ciclo di prova viene determinato in base allo scenario applicativo. Le parti automobilistiche richiedono solitamente 96-240 ore di test in nebbia salina, mentre le parti esterne richiedono 500-1000 ore di test di invecchiamento UV.
Gestione e tracciabilità dei dati di ispezione
Preparazione del rapporto di ispezione: genera un rapporto di ispezione per ciascun campione, includendo: informazioni sulle parti, elementi di ispezione, dati di misurazione, determinazione della qualifica, personale di ispezione e data di ispezione. Il rapporto viene archiviato per riferimento futuro e funge da punto di riferimento di qualità per la produzione di massa.
Analisi statistica dei dati: esegui analisi statistiche sui dati di ispezione di più campioni e calcola la media, la deviazione standard e l'indice di capacità del processo (Cpk). Cpk>1,33 significa che il processo è stabile e può entrare nella produzione di massa; Cpk
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.