
Стратегическая ценность тестирования образцов
В услугах 3D-печати тестирование образцов является ключевым узлом контроля качества перед массовым производством. По отраслевым данным, для проектов без достаточного выборочного тестирования уровень брака при массовом производстве достигает 15–25%. Однако благодаря систематическим испытаниям процент брака можно снизить до менее 3%. Основная ценность выборочного тестирования заключается в проверке осуществимости процесса, обнаружении конструктивных дефектов, подтверждении стандартов качества и снижении рисков, связанных с партиями.
Система измерения точности размеров
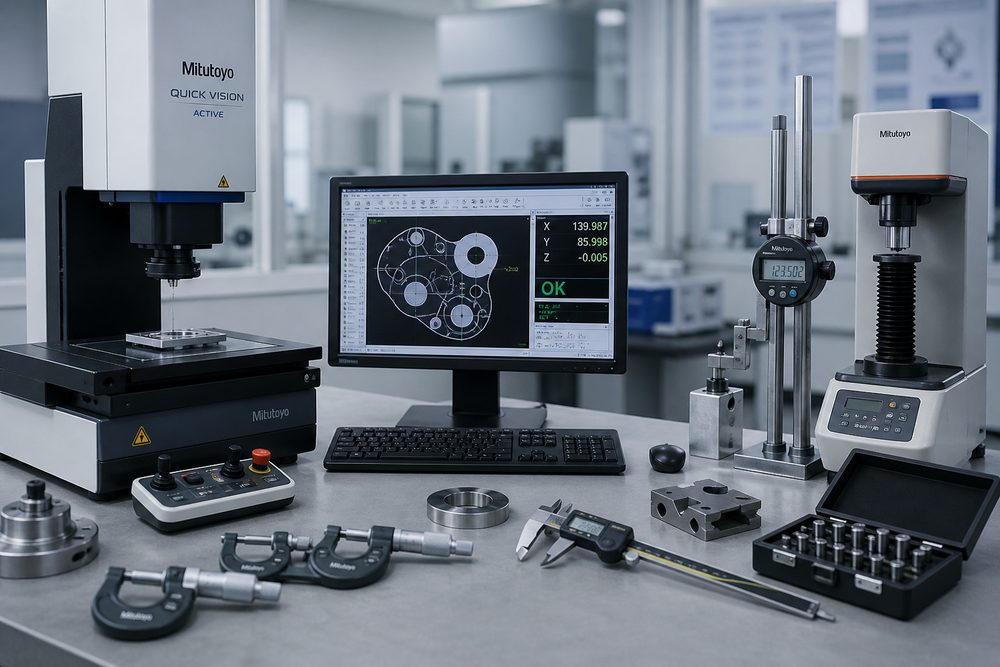
Выбор измерительного оборудования: выберите инструменты измерения в соответствии с требованиями к точности. При невысоких требованиях к точности (±0,5 мм) используйте штангенциркуль и стальные линейки; для средней точности (±0,1 мм) используйте цифровые штангенциркули и линейки высоты; для высокой точности (в пределах ±0,05 мм) используйте трехмерные координатно-измерительные машины и приборы для измерения изображения. Создайте матрицу выбора оборудования, соответствующую точности и стоимости.
Идентификация ключевых размеров. Определите функциональные размеры, соответствующие размеры и размеры сборки на чертежах или 3D-моделях. Эти размеры оказывают наибольшее влияние на производительность продукта, и их необходимо тщательно измерять. Рекомендуется обозначить ключевые измерения цветом, чтобы сформировать список приоритетных измерений.
Характеристики метода измерения. Уточните место измерения, направление измерения и количество измерений. Усредняйте несколько измерений одного и того же размера, чтобы уменьшить влияние человеческого фактора. Записывайте данные измерений, создавайте карты распределения отклонений размеров и оценивайте стабильность процесса.
Стандарты оценки качества поверхности
Обнаружение дефектов внешнего вида. При стандартном источнике света осмотрите дефекты, такие как линии слоев, следы опор, деформация коробления, обесцвечивание при ожоге, трещины в порах и другие дефекты. Создайте базу данных образцов дефектов, которая будет служить ориентиром для визуального суждения. Классифицируйте дефекты: незначительные (не влияют на функциональность), средние (требуют ремонта), серьезные (лом).
Измерение шероховатости поверхности. С помощью измерителя шероховатости измерьте значение Ra и сравните его с проектными требованиями. Типичная шероховатость различных процессов: FDM Ra12,5–25 мкм, SLA Ra3,2–6,3 мкм, SLS Ra6,3–12,5 мкм. Если требуется более низкая шероховатость, оцените варианты последующей обработки (шлифовка, пескоструйная обработка, покрытие).
Проверка цвета и блеска. Для внешнего вида деталей используйте колориметр, чтобы измерить отклонение цвета (значение ΔE) и визуально проверить однородность блеска. Установите блок образцов цветовых стандартов в качестве эталона приемочного сравнения.
Метод испытания механических свойств
Испытание на прочность при растяжении. Изготовьте стандартный образец на растяжение (ASTM D638 или ISO 527) и проверьте его на универсальной испытательной машине. Запишите модуль упругости, предел текучести и удлинение при разрыве. Сравните с номинальной стоимостью материала, чтобы оценить, являются ли параметры процесса оптимальными. Обратите внимание на анизотропию 3D-отпечатков и проверьте разницу в производительности в разных направлениях печати.
Испытание на прочность на изгиб. Испытание на трехточечный изгиб используется для оценки жесткости и сопротивления материала изгибу. Особое внимание обратите на несущую способность консольных и тонкостенных конструкций. Рассчитайте коэффициент безопасности на основе фактической нагрузки, чтобы обеспечить достаточный расчетный запас.
Испытание на ударную вязкость. Оцените способность материала выдерживать удар с помощью испытания на удар по Изоду или просто поддерживаемого луча. Этот тест особенно важен для приложений, подверженных ударам. Сравните ударную вязкость различных материалов и различные параметры печати, чтобы оптимизировать выбор процесса.
Твердость: измеряется с помощью твердомера по Шору (эластичные материалы) или твердомера по Роквеллу (жесткие материалы). Твердость связана с износостойкостью и устойчивостью к давлению и является важным справочным показателем при выборе материала.
Процесс проверки работоспособности
Проверка сборки. Соберите образец и сопрягаемые детали, чтобы проверить зазор посадки, плавность установки и прочность соединения. При посадке с натягом и посадке с зазором проверьте, соответствуют ли они проектному замыслу. Записывайте проблемы в процессе сборки и оставляйте отзывы о предложениях по изменению конструкции.
Испытание кинематического механизма. Проведите испытание траектории движения, измерение коэффициента трения и испытание на долговечность деталей, содержащих кинематические пары. Количество операций определяется в зависимости от сценария применения и обычно не менее чем в 1,5 раза превышает расчетный срок службы. Контролируйте износ и оценивайте интервалы технического обслуживания.
Проверка герметичности. Проведите проверку уплотнений и трубопроводной арматуры на герметичность или герметичность для жидкости. Испытательное давление в 1,5-2 раза превышает рабочее давление, время выдержки давления - не менее 30 минут. Определите скорость утечки и определите, выполняются ли требования к уплотнению.
Испытание на адаптацию к окружающей среде: смоделируйте условия фактического использования и проведите температурный цикл, испытание на влажность, коррозию солевым туманом, старение под воздействием ультрафиолета и другие испытания. Цикл испытаний определяется в соответствии со сценарием применения. Автомобильные детали обычно требуют 96–240 часов испытаний в солевом тумане, а детали, предназначенные для использования вне помещений, требуют 500–1000 часов испытаний на УФ-старение.
Управление и отслеживание данных проверки
Подготовка отчета о проверке. Создавайте отчет о проверке для каждого образца, включая: информацию о детали, объекты проверки, данные измерений, определение квалификации, персонал, проводящий проверку, и дату проверки. Отчет сохраняется для дальнейшего использования и служит эталоном качества для массового производства.
Статистический анализ данных. Выполните статистический анализ данных проверки нескольких образцов и рассчитайте среднее значение, стандартное отклонение и индекс возможностей процесса (Cpk). Cpk>1,33 означает, что процесс стабилен и может быть запущен в массовое производство; Cpk
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.