
Der strategische Wert von Musterprüfungen
Bei 3D-Druckdienstleistungen ist die Musterprüfung ein wichtiger Knotenpunkt für die Qualitätskontrolle vor der Massenproduktion. Branchendaten zufolge liegt die Fehlerquote in der Massenproduktion bei Projekten ohne ausreichende Musterprüfung bei bis zu 15–25 %. Durch systematische Tests kann die Fehlerquote jedoch auf unter 3 % gesenkt werden. Der Kernwert der Stichprobenprüfung besteht darin, die Machbarkeit des Prozesses zu überprüfen, Konstruktionsfehler zu entdecken, Qualitätsstandards zu bestätigen und Chargenrisiken zu reduzieren.
System zur Messung der Maßgenauigkeit
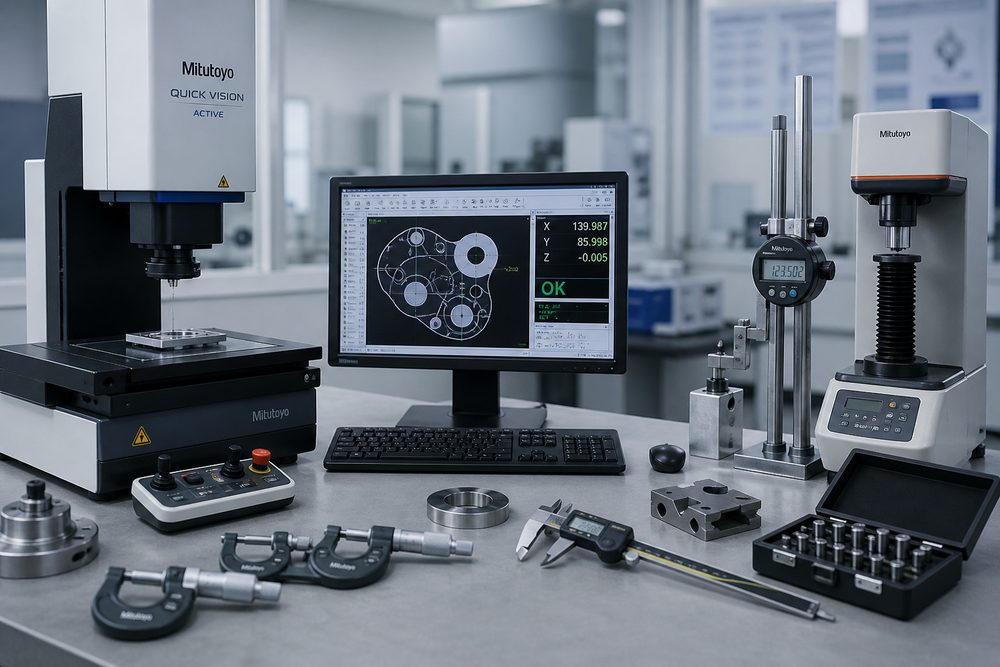
Auswahl der Messausrüstung: Wählen Sie Messwerkzeuge entsprechend den Genauigkeitsanforderungen aus. Für geringe Präzisionsanforderungen (±0,5 mm) verwenden Sie Messschieber und Stahllineale; Verwenden Sie für mittlere Präzision (±0,1 mm) digitale Messschieber und Höhenlineale. Für eine hohe Präzision (innerhalb von ±0,05 mm) verwenden Sie dreidimensionale Koordinatenmessgeräte und Bildmessgeräte. Erstellen Sie eine Ausrüstungsauswahlmatrix, um Genauigkeit und Kosten aufeinander abzustimmen.
Identifizierung wichtiger Abmessungen: Identifizieren Sie Funktionsabmessungen, passende Abmessungen und Montageabmessungen anhand von Zeichnungen oder 3D-Modellen. Diese Abmessungen haben den größten Einfluss auf die Produktleistung und müssen sorgfältig gemessen werden. Es wird empfohlen, die wichtigsten Abmessungen farblich zu kennzeichnen, um eine Prioritätenliste der Messungen zu erstellen.
Spezifikationen der Messmethode: Klären Sie den Messort, die Messrichtung und die Anzahl der Messungen. Mitteln Sie mehrere Messungen derselben Größe, um menschliche Fehler zu reduzieren. Erfassen Sie Messdaten, erstellen Sie Karten zur Maßabweichungsverteilung und bewerten Sie die Prozessstabilität.
Standards zur Bewertung der Oberflächenqualität
Erkennung von Erscheinungsfehlern: Überprüfen Sie unter einer Standardlichtquelle Fehler wie Schichtlinien, Stützmarkierungen, Verformungen, verbrannte Verfärbungen, Porenrisse und andere Fehler. Richten Sie eine Fehlerprobendatenbank ein, um eine Referenz für die visuelle Beurteilung bereitzustellen. Mängel klassifizieren: geringfügig (beeinträchtigt die Funktionalität nicht), mäßig (Reparatur erforderlich), schwerwiegend (Ausschuss).
Oberflächenrauheitsmessung: Verwenden Sie ein Rauheitsmessgerät, um den Ra-Wert zu messen und ihn mit den Designanforderungen zu vergleichen. Typische Rauheit verschiedener Prozesse: FDM Ra12,5–25 μm, SLA Ra3,2–6,3 μm, SLS Ra6,3–12,5 μm. Wenn eine geringere Rauheit erforderlich ist, prüfen Sie die Nachbehandlungsmöglichkeiten (Schleifen, Sandstrahlen, Beschichten).
Farb- und Glanzprüfung: Verwenden Sie für optische Teile ein Kolorimeter, um die Farbabweichung (ΔE-Wert) zu messen und die Glanzgleichmäßigkeit visuell zu prüfen. Legen Sie einen Farbstandard-Musterblock als Benchmark für den Akzeptanzvergleich fest.
Methode zur Prüfung der mechanischen Eigenschaften
Zugfestigkeitstest: Erstellen Sie eine Standard-Zugprobe (ASTM D638 oder ISO 527) und testen Sie sie auf einer Universalprüfmaschine. Notieren Sie den Elastizitätsmodul, die Streckgrenze und die Bruchdehnung. Vergleichen Sie es mit dem Nennwert des Materials, um zu beurteilen, ob die Prozessparameter optimal sind. Achten Sie auf die Anisotropie von 3D-Drucken und testen Sie die Leistungsunterschiede in verschiedenen Druckrichtungen.
Biegefestigkeitstest: Ein Dreipunkt-Biegetest wird verwendet, um die Steifigkeit und Biegefestigkeit eines Materials zu bewerten. Achten Sie besonders auf die Tragfähigkeit von freitragenden Konstruktionen und dünnwandigen Konstruktionen. Berechnen Sie den Sicherheitsfaktor basierend auf der tatsächlichen Belastung, um einen ausreichenden Auslegungsspielraum sicherzustellen.
Schlagzähigkeitstest: Bewerten Sie die Fähigkeit eines Materials, Stößen standzuhalten, indem Sie einen Izod- oder einfach unterstützten Balkenaufpralltest durchführen. Dieser Test ist besonders wichtig für stoßgefährdete Anwendungen. Vergleichen Sie die Schlagzähigkeit verschiedener Materialien und verschiedener Druckparameter, um die Prozessauswahl zu optimieren.
Härtetest: Gemessen mit einem Shore-Härteprüfgerät (elastische Materialien) oder einem Rockwell-Härteprüfgerät (steife Materialien). Die Härte hängt mit der Verschleißfestigkeit und der Druckfestigkeit zusammen und ist ein wichtiger Referenzindex für die Materialauswahl.
Funktionsüberprüfungstestprozess
Zusammenbauüberprüfung: Testen Sie die Probe und die passenden Teile, um den Passungsspalt, die Glätte der Installation und die Verbindungsstärke zu überprüfen. Überprüfen Sie bei Presspassung und Spielpassung, ob sie der Konstruktionsabsicht entsprechen. Erfassen Sie Probleme während des Montageprozesses und geben Sie Feedback zu Designänderungsvorschlägen.
Test des kinematischen Mechanismus: Führen Sie einen Bewegungsbahntest, eine Messung des Reibungskoeffizienten und einen Haltbarkeitstest an Teilen durch, die kinematische Paare enthalten. Die Anzahl der Betätigungen richtet sich nach dem Anwendungsszenario und beträgt in der Regel nicht weniger als das 1,5-fache der Auslegungslebensdauer. Überwachen Sie den Verschleiß und bewerten Sie Wartungsintervalle.
Dichtungsleistungstest: Führen Sie einen Luftdichtheitstest oder einen Flüssigkeitsdichtheitstest an Dichtungen und Rohrverbindungsstücken durch. Der Prüfdruck beträgt das 1,5- bis 2-fache des Arbeitsdrucks und die Druckhaltezeit beträgt mindestens 30 Minuten. Erkennen Sie die Leckagerate und stellen Sie fest, ob die Dichtungsanforderungen erfüllt sind.
Umweltanpassungsfähigkeitstest: Simulieren Sie die tatsächliche Nutzungsumgebung und führen Sie Temperaturzyklus-, Feuchtigkeitstests, Salzsprühkorrosionstests, UV-Alterungstests und andere Tests durch. Der Testzyklus richtet sich nach dem Anwendungsszenario. Für Autoteile sind in der Regel 96–240 Stunden Salzsprühtests erforderlich, für Außenteile sind 500–1000 Stunden UV-Alterungstests erforderlich.
Inspektionsdatenverwaltung und Rückverfolgbarkeit
Erstellung eines Inspektionsberichts: Erstellen Sie einen Inspektionsbericht für jede Probe, einschließlich: Teileinformationen, Inspektionsgegenstände, Messdaten, Qualifikationsbestimmung, Inspektionspersonal und Inspektionsdatum. Der Bericht wird zur späteren Bezugnahme archiviert und dient als Qualitätsmaßstab für die Massenproduktion.
Statistische Datenanalyse: Führen Sie eine statistische Analyse der Inspektionsdaten mehrerer Proben durch und berechnen Sie den Durchschnitt, die Standardabweichung und den Prozessfähigkeitsindex (Cpk). Cpk>1,33 bedeutet, dass der Prozess stabil ist und in die Massenproduktion gehen kann; Cpk
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.