
มูลค่าเชิงกลยุทธ์ของการทดสอบตัวอย่าง
ในบริการการพิมพ์ 3 มิติ การทดสอบตัวอย่างเป็นโหนดควบคุมคุณภาพที่สำคัญก่อนการผลิตจำนวนมาก ตามข้อมูลอุตสาหกรรม สำหรับโครงการที่ไม่มีการทดสอบตัวอย่างเพียงพอ อัตราข้อบกพร่องในการผลิตจำนวนมากจะสูงถึง 15%-25% อย่างไรก็ตาม ผ่านการทดสอบอย่างเป็นระบบ อัตราข้อบกพร่องสามารถลดลงเหลือน้อยกว่า 3% ค่านิยมหลักของการทดสอบตัวอย่างคือการตรวจสอบความเป็นไปได้ของกระบวนการ ค้นหาข้อบกพร่องในการออกแบบ ยืนยันมาตรฐานคุณภาพ และลดความเสี่ยงของแบทช์
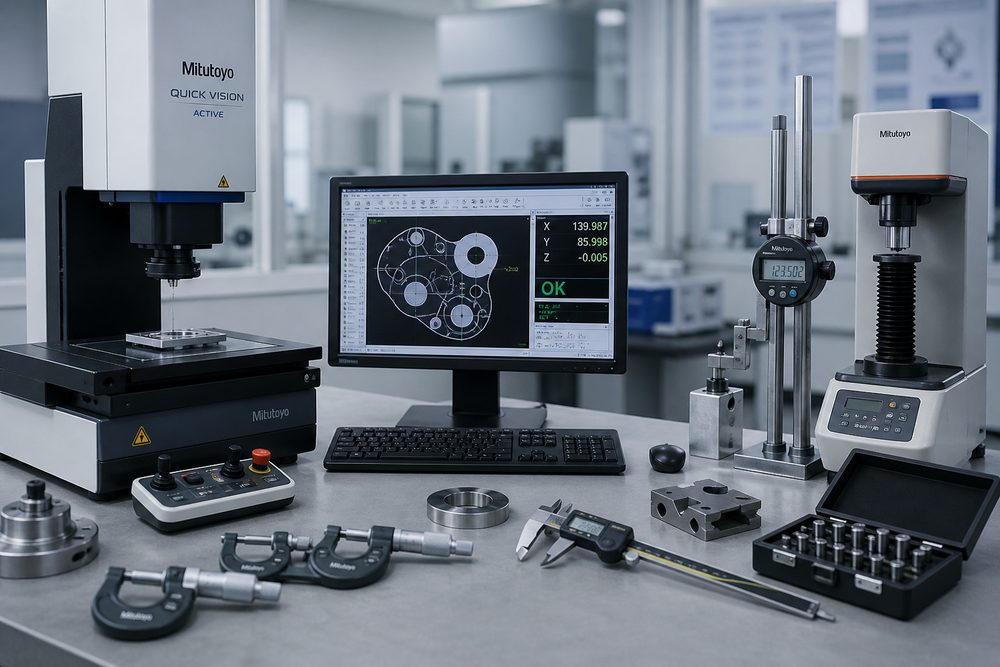
ระบบการวัดความแม่นยำของมิติ
การเลือกอุปกรณ์การวัด: เลือกเครื่องมือวัดตามความต้องการด้านความแม่นยำ สำหรับความต้องการความแม่นยำต่ำ (±0.5 มม.) ให้ใช้เวอร์เนียร์คาลิเปอร์และไม้บรรทัดเหล็ก สำหรับความแม่นยำปานกลาง (± 0.1 มม.) ให้ใช้คาลิปเปอร์แบบดิจิทัลและไม้บรรทัดวัดส่วนสูง สำหรับความแม่นยำสูง (ภายใน ± 0.05 มม.) ให้ใช้เครื่องวัดพิกัดสามมิติและเครื่องมือวัดภาพ สร้างเมทริกซ์การเลือกอุปกรณ์เพื่อให้ตรงกับความแม่นยำและต้นทุน
การระบุขนาดหลัก: ระบุขนาดการทำงาน ขนาดที่ตรงกัน และขนาดการประกอบจากแบบร่างหรือแบบจำลอง 3 มิติ มิติข้อมูลเหล่านี้มีผลกระทบต่อประสิทธิภาพของผลิตภัณฑ์มากที่สุด และจำเป็นต้องวัดผลอย่างระมัดระวัง ขอแนะนำให้กำหนดรหัสสีขนาดคีย์เพื่อสร้างรายการการวัดลำดับความสำคัญ
ข้อกำหนดวิธีการวัด: ชี้แจงตำแหน่งการวัด ทิศทางการวัด และจำนวนการวัด เฉลี่ยการวัดหลายครั้งด้วยขนาดเดียวกันเพื่อลดข้อผิดพลาดของมนุษย์ บันทึกข้อมูลการวัด สร้างแผนที่การกระจายส่วนเบี่ยงเบนมิติ และประเมินความเสถียรของกระบวนการ
มาตรฐานการประเมินคุณภาพพื้นผิว
การตรวจจับข้อบกพร่องด้านรูปลักษณ์: ภายใต้แหล่งกำเนิดแสงมาตรฐาน ให้ตรวจสอบข้อบกพร่อง เช่น เส้นชั้น เครื่องหมายรองรับ การเสียรูปบิดเบี้ยว การเปลี่ยนสีไหม้ รอยแตกของรูพรุน และข้อบกพร่องอื่นๆ สร้างฐานข้อมูลตัวอย่างข้อบกพร่องเพื่อเป็นข้อมูลอ้างอิงสำหรับการตัดสินด้วยภาพ จำแนกข้อบกพร่อง: เล็กน้อย (ไม่ส่งผลกระทบต่อการใช้งาน), ปานกลาง (ต้องซ่อมแซม), ร้ายแรง (เป็นเศษซาก)
การวัดความหยาบของพื้นผิว: ใช้เครื่องวัดความหยาบเพื่อวัดค่า Ra และเปรียบเทียบกับข้อกำหนดการออกแบบ ความหยาบทั่วไปของกระบวนการต่างๆ: FDM Ra12.5-25μm, SLA Ra3.2-6.3μm, SLS Ra6.3-12.5μm หากต้องการความหยาบน้อยกว่า ให้ประเมินตัวเลือกหลังการบำบัด (การขัด การพ่นทราย การเคลือบ)
การตรวจสอบสีและความเงา: สำหรับรูปลักษณ์ของชิ้นส่วน ให้ใช้คัลเลอริมิเตอร์เพื่อวัดค่าเบี่ยงเบนสี (ค่า ΔE) และตรวจสอบความสม่ำเสมอของความเงาด้วยสายตา สร้างบล็อกตัวอย่างมาตรฐานสีเป็นเกณฑ์มาตรฐานในการเปรียบเทียบการยอมรับ
วิธีการทดสอบคุณสมบัติทางกล
การทดสอบความต้านทานแรงดึง: สร้างชิ้นงานทดสอบแรงดึงมาตรฐาน (ASTM D638 หรือ ISO 527) และทดสอบกับเครื่องทดสอบอเนกประสงค์ บันทึกโมดูลัสยืดหยุ่น ความแรงของคราก และการยืดตัวที่จุดขาด เปรียบเทียบกับมูลค่าที่ระบุของวัสดุเพื่อประเมินว่าพารามิเตอร์ของกระบวนการมีความเหมาะสมที่สุดหรือไม่ ให้ความสนใจกับแอนไอโซโทรปีของการพิมพ์ 3 มิติ และทดสอบความแตกต่างของประสิทธิภาพในทิศทางการพิมพ์ต่างๆ
การทดสอบความต้านทานการดัดงอ: การทดสอบการดัดงอแบบสามจุดใช้เพื่อประเมินความแข็งและความต้านทานการดัดงอของวัสดุ ให้ความสนใจเป็นพิเศษกับความสามารถในการรับน้ำหนักของโครงสร้างคานยื่นและโครงสร้างผนังบาง คำนวณปัจจัยด้านความปลอดภัยตามโหลดจริงเพื่อให้แน่ใจว่าระยะขอบการออกแบบเพียงพอ
การทดสอบความเหนียวของการกระแทก: ประเมินความสามารถของวัสดุในการทนต่อแรงกระแทกโดยใช้ Izod หรือการทดสอบการกระแทกของลำแสงที่รองรับ การทดสอบนี้มีความสำคัญเป็นพิเศษสำหรับการใช้งานที่เสี่ยงต่อการกระแทก เปรียบเทียบความทนทานต่อแรงกระแทกของวัสดุต่างๆ และพารามิเตอร์การพิมพ์ที่แตกต่างกัน เพื่อเพิ่มประสิทธิภาพการเลือกกระบวนการ
การทดสอบความแข็ง: วัดโดยใช้เครื่องทดสอบความแข็งฝั่ง (วัสดุยืดหยุ่น) หรือเครื่องทดสอบความแข็ง Rockwell (วัสดุแข็ง) ความแข็งสัมพันธ์กับความต้านทานการสึกหรอและความต้านทานแรงดัน และเป็นดัชนีอ้างอิงที่สำคัญสำหรับการเลือกใช้วัสดุ
กระบวนการทดสอบการตรวจสอบการทำงาน
การตรวจสอบการประกอบ: ทดสอบประกอบตัวอย่างและชิ้นส่วนผสมพันธุ์เพื่อตรวจสอบช่องว่างที่พอดี ความราบรื่นในการติดตั้ง และความแข็งแรงของการเชื่อมต่อ สำหรับขนาดพอดีของการรบกวนและขนาดพอดี ให้ตรวจสอบว่าตรงตามจุดประสงค์การออกแบบหรือไม่ บันทึกปัญหาระหว่างกระบวนการประกอบและให้ข้อเสนอแนะเกี่ยวกับข้อเสนอแนะในการปรับเปลี่ยนการออกแบบ
การทดสอบกลไกจลนศาสตร์: ทำการทดสอบวิถีการเคลื่อนที่ การวัดค่าสัมประสิทธิ์การเสียดสี และการทดสอบความทนทานของชิ้นส่วนที่มีคู่จลนศาสตร์ จำนวนการดำเนินการจะขึ้นอยู่กับสถานการณ์การใช้งาน และโดยทั่วไปจะไม่น้อยกว่า 1.5 เท่าของอายุการออกแบบ ตรวจสอบการสึกหรอและประเมินช่วงเวลาการบำรุงรักษา
การทดสอบประสิทธิภาพการซีล: ดำเนินการทดสอบความหนาแน่นของอากาศหรือการทดสอบความหนาแน่นของของเหลวบนซีลและข้อต่อท่อ แรงดันทดสอบคือ 1.5-2 เท่าของแรงดันใช้งาน และเวลาในการกักเก็บแรงดันไม่น้อยกว่า 30 นาที ตรวจจับอัตราการรั่วไหลและพิจารณาว่าเป็นไปตามข้อกำหนดการปิดผนึกหรือไม่
การทดสอบความสามารถในการปรับตัวต่อสิ่งแวดล้อม: จำลองสภาพแวดล้อมการใช้งานจริงและดำเนินการวงจรอุณหภูมิ การทดสอบความชื้น การกัดกร่อนของสเปรย์เกลือ การเสื่อมสภาพของรังสียูวี และการทดสอบอื่นๆ รอบการทดสอบจะพิจารณาตามสถานการณ์การใช้งาน โดยทั่วไปชิ้นส่วนยานยนต์ต้องใช้เวลา 96-240 ชั่วโมงในการทดสอบการพ่นเกลือ และชิ้นส่วนภายนอกต้องใช้เวลา 500-1,000 ชั่วโมงในการทดสอบการเสื่อมสภาพของรังสียูวี
การจัดการข้อมูลการตรวจสอบและการติดตาม
การเตรียมรายงานการตรวจสอบ: สร้างรายงานการตรวจสอบสำหรับแต่ละตัวอย่าง รวมถึง: ข้อมูลชิ้นส่วน รายการตรวจสอบ ข้อมูลการวัด การกำหนดคุณสมบัติ เจ้าหน้าที่ตรวจสอบ และวันที่ตรวจสอบ รายงานนี้จะถูกจัดเก็บไว้เพื่อใช้อ้างอิงในอนาคต และทำหน้าที่เป็นเกณฑ์มาตรฐานด้านคุณภาพสำหรับการผลิตจำนวนมาก
การวิเคราะห์ข้อมูลทางสถิติ: ทำการวิเคราะห์ทางสถิติกับข้อมูลการตรวจสอบของกลุ่มตัวอย่างหลายตัวอย่าง และคำนวณค่าเฉลี่ย ส่วนเบี่ยงเบนมาตรฐาน และดัชนีความสามารถของกระบวนการ (Cpk) Cpk>1.33 หมายความว่ากระบวนการมีเสถียรภาพและสามารถเข้าสู่การผลิตจำนวนมากได้ Cpk
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง