
Introduction : pourquoi l’impression 3D a particulièrement besoin de gestion des connaissances
L’impression 3D est un mode de fabrication fortement dépendant de l’expérience. Sur une même machine SLM, le simple fait de changer un lot de poudre, d’ajuster la puissance laser ou de modifier une stratégie de balayage peut entraîner des écarts considérables de qualité de fabrication. Dans la réalité, une grande partie du savoir-faire de procédé reste enfermée dans la tête de quelques ingénieurs expérimentés, ou dispersée dans des groupes WeChat, des e-mails et des notes personnelles. Dès qu’un collaborateur quitte l’entreprise, l’expérience part avec lui. Plus problématique encore, de nombreuses erreurs déjà rencontrées ne sont pas documentées, ce qui entraîne la répétition des mêmes défauts et des interventions d’urgence à répétition. Lorsqu’une entreprise passe du prototypage unitaire à la petite série, avec plusieurs matériaux et procédés en parallèle, l’absence d’un système de gestion des connaissances finit par limiter la stabilité des livraisons et la capacité de montée en charge.
1. L’actif central de la gestion des connaissances : la base de paramètres de procédé
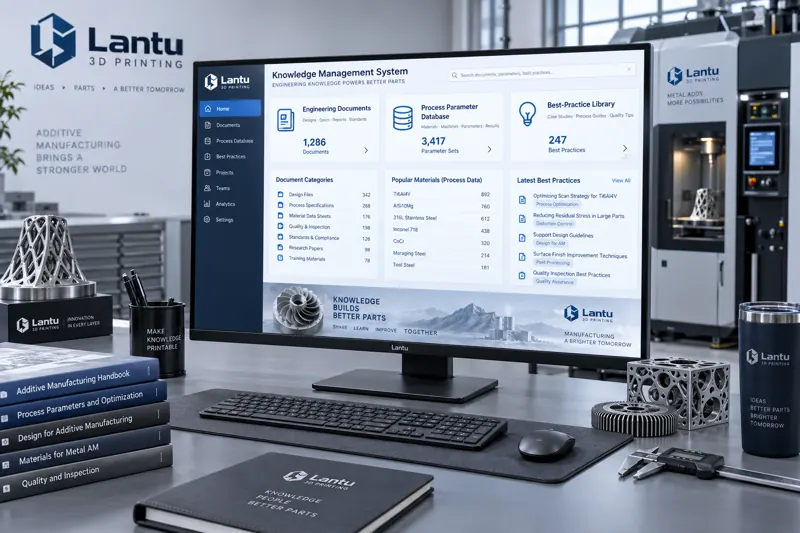
L’actif le plus fondamental, mais aussi le plus souvent négligé, est une base structurée de paramètres de procédé. Elle ne doit pas se limiter à des captures d’écran des paramètres par défaut des machines, mais couvrir toute la chaîne matériau—machine—fenêtre de procédé—résultat. Par exemple, pour le nylon PA12 en procédé SLS, la température d’impression recommandée peut être de 185 à 195 °C, l’épaisseur de couche de 0,1 à 0,15 mm, et la température de préchauffage environ 3 à 5 °C sous le point de fusion ; pour l’acier à outils 18Ni300 en SLM, la puissance laser peut se situer entre 200 et 370 W, la vitesse de balayage entre 800 et 1200 mm/s, et l’épaisseur de couche entre 0,03 et 0,05 mm. Chaque paramètre doit être associé aux caractéristiques de la pièce concernée, à la qualité obtenue en fabrication — densité, précision dimensionnelle, rugosité de surface — ainsi qu’à un numéro de lot traçable. Ainsi, les pièces similaires pourront ensuite réutiliser directement ces données au lieu de repartir de zéro. La valeur d’une base de paramètres réside dans sa capacité à être recherchée, réutilisée et vérifiée.
2. Transformer les règles DFM en listes de contrôle exécutables
La conception pour la fabrication, ou DFM, fait partie des connaissances que les entreprises d’impression 3D doivent le plus impérativement formaliser. Plutôt que de rappeler oralement les points d’attention avant chaque devis, sur la base de l’expérience individuelle, il est préférable de transformer les règles générales en listes de contrôle structurées : épaisseur minimale de paroi — environ 0,5 à 1 mm pour la résine SLA, 1 à 1,5 mm pour le nylon SLS, 0,3 à 0,5 mm pour le métal SLM —, angle de porte-à-faux — l’auto-support nécessite généralement ≥45° —, dimensions minimales des détails, jeux d’assemblage — 0,1 à 0,3 mm recommandés pour les ajustements fonctionnels —, accessibilité des supports et coût de leur retrait. Ces listes doivent être continuellement mises à jour à partir de cas réels : chaque fois qu’une reprise est causée par l’absence d’une règle, celle-ci doit être ajoutée aux critères. Lorsque les règles DFM deviennent des points de revue que l’on peut cocher, même les nouveaux arrivants peuvent bloquer dès la phase de devis la plupart des risques prévisibles.
3. Base de cas d’échec : transformer les erreurs en actifs organisationnels
L’échec est la connaissance la plus coûteuse, mais aussi celle que l’on abandonne le plus facilement. Il est recommandé de créer une base de cas d’échec avec un modèle uniforme indiquant : les caractéristiques géométriques de la pièce, le chemin de procédé, le phénomène de défaillance — fissuration, gauchissement, balling, manque de fusion inter-couches, dépassement des tolérances dimensionnelles, etc. —, l’analyse des causes racines, les mesures correctives et les résultats de validation. Par exemple, une pièce mince en alliage d’aluminium peut se déformer après retrait du plateau ; la cause racine est alors l’accumulation de contraintes thermiques et une direction unique de libération des contraintes, tandis que la mesure corrective consiste à ajouter une étape de recuit et à optimiser les zones de balayage. Autre exemple : une structure à cavité profonde peut être mise au rebut lors du post-traitement parce que les supports sont inaccessibles, la cause étant l’absence d’évaluation de la retirabilité des supports en phase DFM. Une base de cas d’échec rend possible le fait de ne pas répéter la même erreur une seconde fois ; sa valeur dépasse souvent celle des cas de réussite.
4. Accumulation continue des données machines et matériaux
L’état des équipements et les lots de matériaux doivent eux aussi être enregistrés. Pour une même référence de poudre, il peut exister entre différents lots des écarts de distribution granulométrique, de teneur en oxygène et de fluidité, qui se reflètent directement dans la stabilité d’impression. Mettre en place des dossiers de lots matériaux — fournisseur, numéro de lot, indicateurs physico-chimiques clés, fenêtre de procédé applicable — et des journaux d’exploitation machines — durée de vie des pièces critiques, historiques de maintenance, courbes de dérive du procédé — permet, en cas de fluctuation qualité, de déterminer rapidement si la cause provient du matériau, de l’équipement ou des variables de procédé. Lorsque le plan de maintenance des machines, le taux de recyclage des poudres et la température et l’humidité ambiantes sont intégrés dans une même chaîne de données, la traçabilité qualité dispose enfin d’un socle solide.
5. Classification, recherche et réutilisation : rendre les connaissances réellement utilisables
Capitaliser n’est que la première étape ; l’essentiel est que les connaissances puissent réellement être utilisées. Elles doivent être étiquetées selon plusieurs dimensions — type de pièce, matériau, procédé, problème — afin de permettre une recherche par scénario. Par exemple, en saisissant « gauchissement SLM alliage d’aluminium pièce mince », le système devrait pouvoir rappeler directement des recommandations de paramètres, des interdits DFM et des cas d’échec. Au-delà de la recherche, les connaissances à forte réutilisation doivent être intégrées en amont sous forme de fiches de processus et de modèles : modèle de devis, formulaire de revue DFM, SOP de post-traitement, liste de contrôle d’inspection du premier article. Ce n’est que lorsque les ingénieurs voient la bonne connaissance au bon moment que la gestion des connaissances quitte la salle d’archives pour rejoindre réellement la ligne de production.
6. Feuille de route de mise en œuvre et erreurs fréquentes
Il est recommandé d’avancer progressivement : commencer par un procédé pilote, par exemple le SLS nylon, en consolidant les documents existants pour créer une base de paramètres et une liste DFM ; puis mettre en place un mécanisme de revue des cas d’échec afin de transformer les problèmes qualité hebdomadaires en mémoire organisationnelle ; enfin, connecter les données machines et matériaux pour constituer une boucle fermée traçable. Les erreurs fréquentes incluent : assimiler la gestion des connaissances à l’achat d’un logiciel — l’outil n’est qu’un support, l’animation du contenu est le cœur du sujet —, ne documenter que les réussites et pas les échecs, ou encore laisser les connaissances devenir rapidement obsolètes faute de maintenance après leur rédaction. Une gestion des connaissances durable repose sur l’intégration de l’enregistrement, de la revue et de la réutilisation dans le rythme quotidien, et non sur un projet ponctuel.
Conclusion
La compétitivité des entreprises d’impression 3D dépend de moins en moins des performances d’une machine isolée, et de plus en plus de leur capacité à systématiser l’expérience dispersée et à rendre reproductibles les réussites ponctuelles. En mettant en place un système de gestion des connaissances centré sur une base de paramètres de procédé, des règles DFM, une base de cas d’échec et des données machines et matériaux, l’entreprise peut, lors de son passage du prototypage à la livraison en petite série, stabiliser la qualité, raccourcir la courbe d’apprentissage et transformer l’expérience individuelle en actif organisationnel.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.