
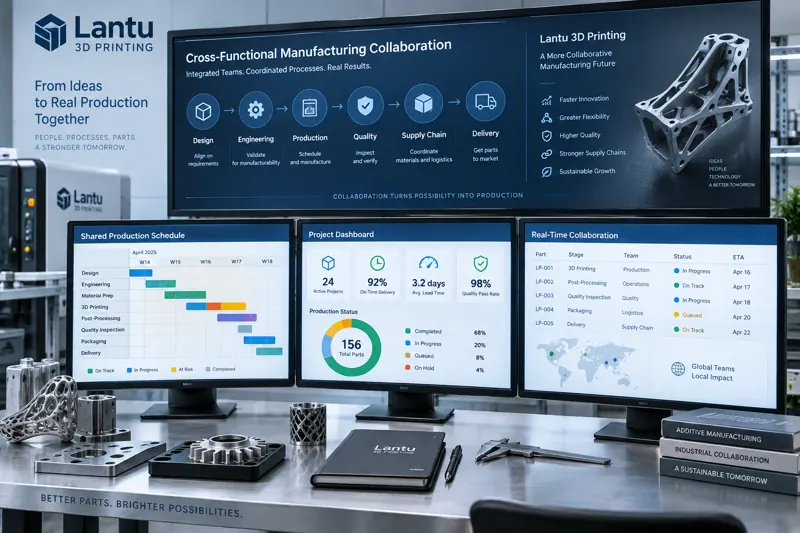
Introduction : le coût de collaboration souvent négligé
Dans les activités d’impression 3D en petites séries et à forte variété, une pièce doit souvent traverser plusieurs services, depuis la demande client jusqu’à la livraison finale : ventes, conception, méthodes, production, qualité et logistique. Toute « fuite d’information » à l’une de ces étapes — besoins mal alignés, conception ne tenant pas compte du procédé, planification ignorant les délais — finit par se transformer en reprises, retards et réclamations. À partir des pratiques collaboratives de lantu3D dans la fabrication à la demande, cet article détaille une méthode de collaboration interdépartementale allant de l’alignement des besoins à la clôture de la livraison, afin d’aider les équipes à passer de la « gestion des urgences » à la « prévention des incendies ».
1. Pourquoi l’impression 3D dépend particulièrement de la collaboration interdépartementale
Par rapport à la fabrication traditionnelle avec moules, l’impression 3D, sans outillage, amplifie à la fois la liberté de conception et l’incertitude liée au procédé. Un même modèle imprimé en nylon SLS (PA12, température d’impression de 185–195 °C, épaisseur de couche de 0,1–0,15 mm) ou en métal SLM (alliage de titane Ti6Al4V, puissance laser de 200–370 W, vitesse de balayage de 800–1500 mm/s) entraînera des délais, des coûts et une fabricabilité totalement différents. Si les ventes intègrent la perspective procédé dès la phase de devis, et si la conception accepte une revue de fabricabilité (DFM) dès la modélisation, plus de 60 % des reprises ultérieures peuvent être évitées en amont. Selon nos statistiques, après l’introduction d’une collaboration anticipée, le cycle moyen de revue par commande est passé de 3,2 jours à 1,4 jour, et le taux de validation du premier article dès le premier passage, entre devis et confirmation, est passé de 54 % à 81 %.
2. Alignement des besoins : transformer des attentes floues en indicateurs fabricables
Les clients disent souvent : « il faut que ce soit plus léger », « il faut que ce soit solide », « il faut que ce soit rapide ». Ces termes doivent être traduits en indicateurs quantifiables. La méthode de lantu3D consiste à établir un « tableau de conversion des besoins » : l’allègement correspond à une densité surfacique cible (g/cm²) et à un pourcentage de réduction de masse ; la solidité correspond aux conditions de charge (charge statique, impact ou nombre de cycles de fatigue) ; la rapidité correspond à une fenêtre de livraison (en heures ou en jours) et à une quantité par lot (pièces). Les ventes et la conception le remplissent ensemble lors de la première réunion de cadrage, tandis que les méthodes et la qualité confirment en ligne les limites de faisabilité. Ainsi, une demande passe d’« adjectifs flous » à un langage d’ingénierie avec des plages de tolérance, et tous les services travaillent ensuite sur les mêmes indicateurs, ce qui réduit considérablement le coût des discussions.
3. Collaboration entre conception et méthodes : avancer le DFM
La modification la plus coûteuse est celle que l’on découvre après impression, lorsque la pièce ne s’assemble pas. C’est pourquoi nous avons avancé le point de contrôle DFM au jour même de la modélisation : après soumission du modèle par la conception, les méthodes fournissent sous 2 heures un retour sur l’épaisseur de paroi (épaisseur minimale fabricable : 1,0 mm pour le nylon, 0,4 mm pour le métal), l’angle de porte-à-faux (seuil d’auto-support d’environ 45°), la stratégie de supports et l’orientation d’impression recommandée. Collaborer ne signifie pas organiser moins de réunions, mais faire circuler la bonne information plus tôt. Nous imposons que toutes les pièces structurelles soient accompagnées d’une « liste de contrôle de fabricabilité » ; tout modèle dont la liste n’est pas entièrement cochée ne peut pas entrer dans la file de planification, afin d’éliminer à la source les modifications en cours d’impression.
4. Partage en temps réel de la planification et des informations qualité
Le point le plus difficile de la collaboration interdépartementale est la désynchronisation de l’information. lantu3D centralise l’état des commandes, l’occupation des machines, l’avancement des lots et les conclusions d’inspection dans un même tableau Kanban : la production voit les priorités calculées à rebours depuis la date de livraison, la qualité voit les enregistrements du premier article du lot correspondant, et la logistique voit l’heure possible d’expédition. Lorsqu’une machine SLM est arrêtée pour maintenance, la planification prolonge automatiquement la livraison estimée des commandes concernées et envoie une notification aux ventes, au lieu d’attendre que le client pose la question. Les données parlent plus vite que les rapports en cascade, et la réponse aux anomalies passe de la « découverte après coup » à une visibilité en cours de processus.
5. Boucle de livraison et mécanisme de retour d’expérience
La collaboration n’est pas un projet ponctuel : elle doit être consolidée par des mécanismes. Après chaque lot terminé, quatre services réalisent sous 48 heures une « revue de livraison » : quels besoins ont été mal interprétés, quel paramètre procédé a fluctué, quel retard logistique est survenu. Les conclusions sont intégrées à la base de connaissances, c’est-à-dire la bibliothèque d’actifs procédés de lantu3D, afin d’être réutilisées directement lors de pièces similaires. Nous classons les réclamations clients selon cinq dimensions : besoins, conception, méthodes, production et logistique. Au cours de l’année écoulée, la part des réclamations dues à une mauvaise interprétation des besoins est passée de 38 % à 11 %, ce qui montre que le mécanisme collaboratif empêche réellement les fuites.
Conclusion
La compétitivité de l’impression 3D ne réside pas seulement dans les paramètres des machines, mais aussi dans la capacité à transformer des services dispersés en une véritable ligne de flux. Alignement des besoins pour fixer les standards, DFM avancé pour bloquer les reprises, partage Kanban pour éliminer les écarts d’information, retour d’expérience en boucle fermée pour éviter les récidives : cette méthode en quatre étapes fait passer la collaboration interdépartementale d’un modèle « dépendant de la vigilance humaine » à un modèle « piloté par les mécanismes ». Pour les entreprises qui construisent leur système collaboratif, il est recommandé de commencer par un scénario fréquent de petites séries avec un taux élevé de reprises, de valider la boucle en trois mois, puis de la dupliquer horizontalement vers davantage de lignes de produits.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.