
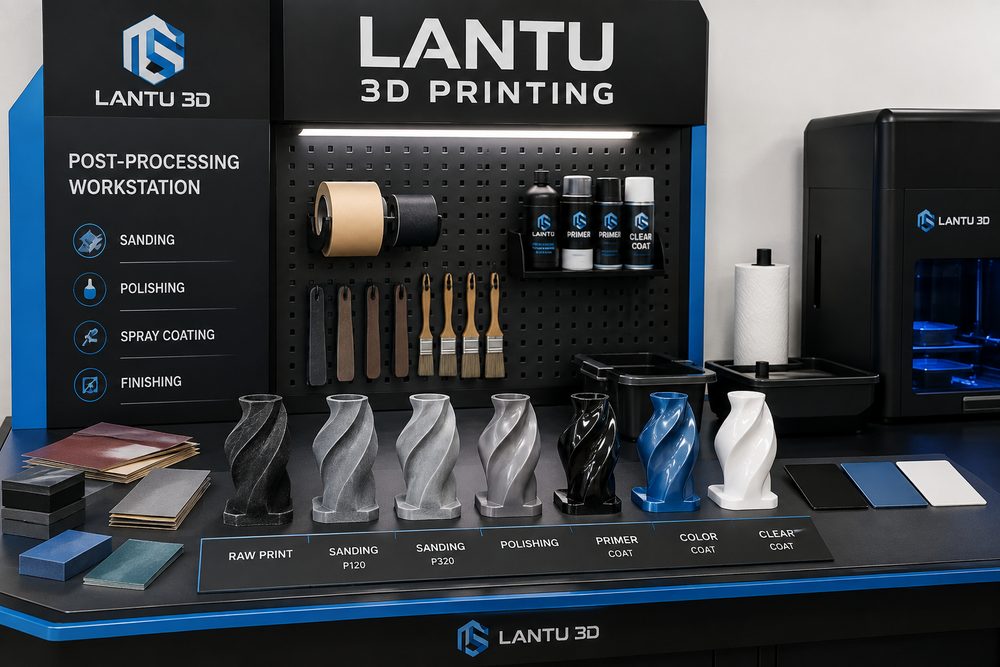
Inleiding: van “kan printen” naar “kan leveren”
Bij 3D-printprojecten letten klanten vaak eerst op de printsnelheid en de materiaalkosten, maar de fase die de leveringskwaliteit echt bepaalt, vindt meestal plaats nadat het printen is voltooid. Het verwijderen van ondersteuningen, poederreiniging, uitharden, warmtebehandeling, schuren, stralen, kleuren, spuiten en het opnieuw controleren van de maatvoering bepalen samen of een onderdeel geschikt is voor presentatie, assemblage of kleinschalig gebruik. lantu3D ziet nabewerking in projectbeheer als een cruciale processtap die een digitaal model omzet in een fysiek leverbaar product, niet als een simpele “verfraaiingsstap”.
Als een SLA-fotopolymeeronderdeel bijvoorbeeld onvoldoende wordt nagehard, kan een dunwandige structuur in de daaropvolgende week verder krimpen. Als een SLS-nylononderdeel niet volledig wordt ontpoederd, blijven poederresten achter in kanalen en klemzones, wat de assemblage beïnvloedt. En als de warmtebehandelingscurve van een SLM-metaalonderdeel instabiel is, kan restspanning leiden tot verschuiving van bewerkingsreferenties. Voor proefstukken met assemblage-eisen moet de nabewerkingsstrategie al in de offerte- en ontwerpevaluatiefase worden meegenomen; het is te laat om pas na het printen te beginnen met noodoplossingen.
1. Toepassingsgrenzen van gangbare nabewerkingsprocessen
SLA- en DLP-harsdelen vereisen doorgaans reinigen met alcohol, secundair UV-uitharden, het verwijderen van steunpunten en oppervlaktecoating. Transparante onderdelen kunnen daarnaast stapsgewijs schuren met fijn schuurpapier, blanke lak of polijsten vereisen. SLS-nylononderdelen doorlopen meestal afkoelen, ontpoederen, stralen, kleuren en impregneren. Wanneer ze voor functionele validatie worden gebruikt, moet vooral worden gelet op gatdiameters, de veerkracht van klemmen en zones voor schroefinserts. FDM-onderdelen vertonen duidelijke laaglijnen en zijn geschikt voor verbetering van het uiterlijk via grof schuren, plamuren, primer en spuitlak, maar op montagevlakken met hoge maatnauwkeurigheid moet een te dikke coating worden vermeden.
Nabewerking van metaalprinten ligt dichter bij de wereld van de werktuigbouw en omvat vaak het verwijderen van ondersteuningen, warmtebehandeling, draadvonken, CNC-nabewerking, stralen, kogelstralen, anodiseren of passiveren. Neem bijvoorbeeld Ti6Al4V-titaniumlegering: de warmtebehandelingstemperatuur, de houdtijd en de koelmethode beïnvloeden de microstructuur en stabiliteit. Voor dragende constructies moeten ook batchregistraties en testrapporten worden bewaard. Meer nabewerking is niet automatisch beter; overmatig schuren kan dunwandige delen verzwakken en een te dikke laklaag kan de passing beïnvloeden.
2. Hoe nabewerking het ontwerp terug beïnvloedt
Nabewerking neemt ruimte in beslag, verandert het oppervlak en veroorzaakt maatveranderingen. Daarom moet in de ontwerpfase procesmarge worden gereserveerd. Onderdelen die gespoten worden, moeten bij klikverbindingen, assen en montagegroeven 0,1-0,3 mm speling krijgen. Vlakken die moeten worden geschuurd, mogen geen kritieke positioneringsribben hebben die te dun zijn. Interne holtes die ontpoederd moeten worden, moeten voldoende poederafvoeropeningen hebben en lange blinde gaten moeten worden vermeden. Bij transparante onderdelen moeten steunpunten zoveel mogelijk uit het hoofdzichtvlak worden gehouden, omdat polijsten diepe steensporen nooit volledig wegneemt.
lantu3D deelt modelbeoordeling doorgaans op in drie risico’s: uiterlijk, assemblage en sterkte. Uiterlijk risico richt zich op uniforme coating, kleurverschil en laaglijnen; assemblagerisico op laagdikte, achtergebleven poeder en de positie van inserts; en sterstericico op warmtebehandeling, schade bij het verwijderen van supports en oppervlakkige microscheurtjes. Door deze punten al vóór modelbevestiging te bespreken, kan veel herwerk en opnieuw printen worden voorkomen.
3. Praktische methoden voor procesbeheersing
Ten eerste: stel een proceskaart op per proefstuk, met materiaal, laagdikte, printoriëntatie, nabewerkingsstappen, kritische parameters en inspectieresultaten. Ten tweede: gebruik voor kritieke maten een driedelige controle, namelijk voorspelling vóór het printen, meting vóór nabewerking en hermeting na nabewerking, zodat je niet alleen het eindresultaat ziet maar ook de oorsprong van afwijkingen kunt traceren. Ten derde: maak voor visuele onderdelen kleine kleur- of textuurstalen om eerst de acceptatiestandaard van de klant vast te leggen en pas daarna het volledige onderdeel te coaten. Ten vierde: voer eerste-artikelgoedkeuring in voor batches, vooral bij kleuren, spuiten en warmtebehandeling.
In de communicatie over levering moet duidelijk worden uitgelegd wat het verschil is tussen een “ongekleurde geprinte versie”, een “basisgeschuurde versie”, een “presentatieklare gespoten versie” en een “engineering-grade bewerkt onderdeel”. Elk niveau heeft een andere kostprijs, doorlooptijd en acceptatiestandaard. Als de klant alleen structurele verificatie nodig heeft, leidt te veel visuele nabewerking tot onnodige kosten. Als het onderdeel bedoeld is voor een beurs of een offertepresentatie, bepalen oppervlakdetails, kleur en tactiele kwaliteit direct de professionele uitstraling.
4. Kwaliteitscontrole en risicowaarschuwingen
Na afronding van de nabewerking moeten drie soorten controles worden uitgevoerd: uiterlijk, maatvoering en functie. Uiterlijke controle omvat kleurverschil, deeltjes, zakkers, krassen en restanten van steunpunten. Maatcontrole omvat kritieke gaten, montagevlakken, dikte van klikverbindingen en referentievlakken. Functionele controle omvat testen voor in- en uitnemen, draaien, dragen, afdichten of montage. Voor functionele onderdelen die langdurig gebruikt worden, moet ook rekening worden gehouden met veranderingen door temperatuur, vochtigheid, uv-straling, chemische invloeden en herhaalde belasting.
Veelvoorkomende risico’s zijn onder meer: overmatig uitgeharde harsdelen die bros worden, nylon onderdelen die na het kleuren licht in maat veranderen, metaalonderdelen waarvan het verwijderen van supports spanningsconcentraties achterlaat, en laklagen die kleine teksten of texturen verbergen. De effectieve aanpak is niet om “volledig risicoloos” te beloven, maar om risico’s al in de ontwerp- en procesreview naar voren te brengen en via verifieerbare stappen de onzekerheid te verkleinen.
Conclusie
Nabewerking bepaalt of een 3D-geprint onderdeel ook echt een leverbaar product wordt. Voor lantu3D is nabewerking geen losstaande handeling, maar een onderdeel van levenscyclusbeheer dat ontwerpbeoordeling, materiaalkeuze, printparameters, kwaliteitsinspectie en klantacceptatie met elkaar verbindt. Alleen door nabewerking al in de oplossing mee te nemen, kan een stabiel evenwicht worden bereikt tussen kosten, doorlooptijd, uiterlijk en functie.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.