
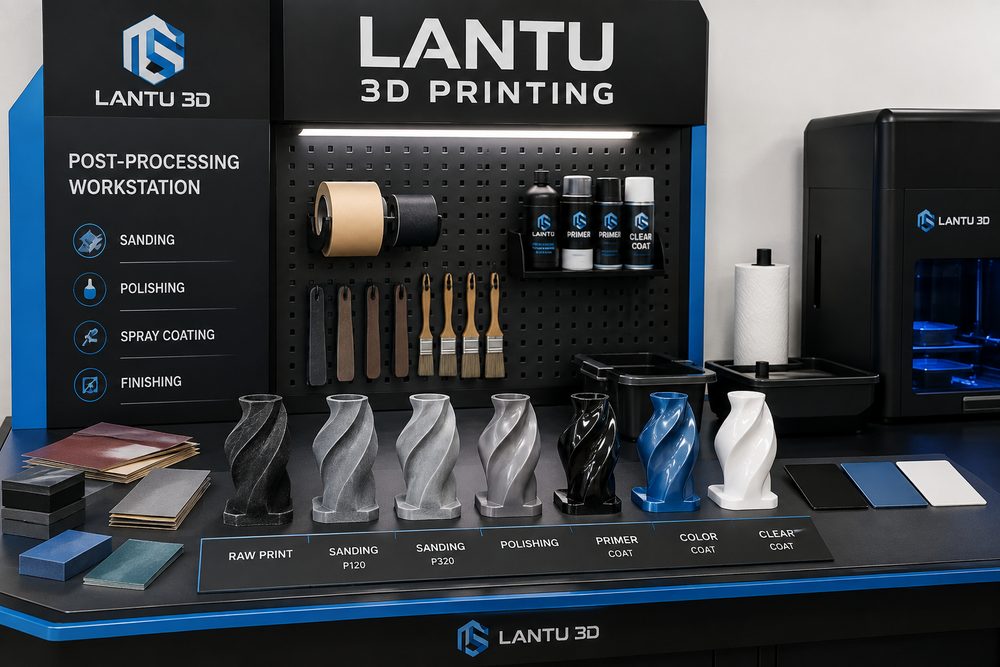
Giriş: “Baskı yapılabiliyor” olmaktan “teslim edilebilir” olmaya geçişte son işlem eşiği
3D baskı projelerinde müşteriler çoğu zaman önce üretim hızına ve malzeme fiyatına odaklanır; ancak teslimat kalitesini asıl belirleyen aşama genellikle baskı tamamlandıktan sonra başlar. Desteklerin sökülmesi, toz temizliği, kürleme, ısıl işlem, zımparalama, kumlama, boyama, kaplama ve boyutsal kontrol; parçanın sergileme, montaj veya küçük ölçekli kullanım değerine sahip olup olmadığını birlikte belirler. lantu3D, proje yönetiminde son işlemi yalnızca bir “güzelleştirme adımı” olarak değil, dijital modelden fiziksel teslimata geçişin kritik bir prosesi olarak görür.
Örneğin SLA fotopolimer parçalar yeterince ikincil kürleme almazsa, ince cidarlı yapıların sonraki bir hafta içinde büzülmeye devam etmesi mümkündür; SLS naylon parçalarda toz temizliği eksik kalırsa, kanal ve kilit bölgelerinde kalan toz montajı etkiler; metal SLM parçalarda ısıl işlem eğrisi kararsızsa, iç kalıntı gerilmeler işleme referanslarının kaymasına yol açabilir. Montaj gerektiren numunelerde son işlem planı, teklif ve tasarım incelemesi aşamasında mutlaka hesaba katılmalı; baskı bittikten sonra doğaçlama şekilde çözülmeye çalışılmamalıdır.
1. Yaygın son işlem proseslerinin kullanım sınırları
SLA ve DLP reçine parçalar genellikle alkolle temizleme, ikincil UV kürleme, destek noktalarının düzeltilmesi ve yüzey boyama süreçlerinden geçer. Şeffaf parçalar için kademeli zımparalama, vernik veya polisaj da gerekebilir. SLS naylon parçalarda yaygın akış; soğutma, toz giderme, kumlama, boyama ve emdirme işlemleridir. Fonksiyon doğrulaması yapılacaksa, özellikle delik çapları, klips esnekliği ve dişli insert bölgeleri dikkatle kontrol edilmelidir. FDM parçaların katman izleri belirgindir; kaba zımpara, dolgu macunu, astar ve boya ile görünüm iyileştirilebilir, ancak boyutsal hassasiyetin kritik olduğu montaj yüzeylerinde kalın kaplamalardan kaçınılmalıdır.
Metal baskı sonrası son işlem, mühendislik üretim akışına daha yakındır ve çoğunlukla destek sökme, ısıl işlem, tel erozyon, CNC finisaj, kumlama, bilyalı vurma, anodizasyon veya pasivasyon içerir. Ti6Al4V titanyum alaşımı örneğinde, ısıl işlem sıcaklığı, bekletme süresi ve soğutma yöntemi mikro yapı kararlılığını etkiler; yük taşıyan yapılarda ilgili parti kayıtları ve test raporları saklanmalıdır. Farklı malzemelerde daha fazla son işlem her zaman daha iyi sonuç vermez; aşırı zımparalama ince cidarları zayıflatabilir, aşırı kalın kaplama ise montaj boşluklarını bozabilir.
2. Son işlemin tasarımı ters yönde nasıl etkilediği
Son işlem; alan kaplar, yüzey durumunu değiştirir ve boyutlarda farklılıklara neden olur. Bu nedenle tasarım aşamasında proses payı bırakmak zorunludur. Boya uygulanacak görünür parçalarda, klips, mil ve montaj yuvalarında 0,1–0,3 mm boşluk bırakılmalıdır. Zımparalanacak düz yüzeylerde, kritik konumlandırma kaburgaları fazla ince tasarlanmamalıdır. Tozu temizlenecek iç boşluklarda yeterli tahliye delikleri bulunmalı ve uzun kör kanallardan kaçınılmalıdır. Şeffaf parçalarda destek noktaları mümkün olduğunca ana görüş yüzeylerinden uzak tutulmalıdır; çünkü polisaj, derin destek izlerini tamamen yok etmekte zorlanır.
lantu3D, model incelemesi sırasında son işlem risklerini genellikle üç başlıkta ele alır: görünüm riski, montaj riski ve dayanım riski. Görünüm riski boya homojenliği, renk farkı ve katman izlerine odaklanır; montaj riski kaplama kalınlığı, toz kalıntısı ve insert konumunu inceler; dayanım riski ise ısıl işlem, destek sökme hasarı ve yüzey mikro çatlaklarını değerlendirir. Model onayı öncesinde bu soruların gündeme getirilmesi, yeniden işleme ve ikinci baskı ihtiyacını azaltır.
3. Uygulanabilir proses kontrol yöntemleri
İlk olarak, malzeme, katman yüksekliği, baskı yönü, son işlem adımları, kritik parametreler ve kontrol sonuçlarını kaydeden numune bazlı bir proses kartı oluşturulmalıdır. İkinci olarak, kritik ölçüler için baskı öncesi tahmin, son işlem öncesi ölçüm ve son işlem sonrası yeniden ölçümden oluşan üç aşamalı kontrol uygulanmalıdır; böylece yalnızca nihai sonuca bakıp sapma kaynağı izlenemez durumda kalınmaz. Üçüncü olarak, görünür yüzeyler için küçük renk kartelaları veya doku numuneleri hazırlanmalı ve müşterinin kabul standardı önce netleştirilmelidir. Dördüncü olarak, özellikle boyama, kaplama ve ısıl işlem partilerinde ilk parça onayı uygulanmalıdır.
Teslimat iletişiminde “ham baskı parçası”, “temel zımparalı parça”, “sergileme seviyesi boyalı parça” ve “mühendislik seviyesi işlenmiş parça” arasındaki fark açıkça belirtilmelidir. Her seviye farklı maliyet, süre ve kabul standardı gerektirir. Müşterinin ihtiyacı yalnızca yapısal doğrulama ise, aşırı görsel son işlem gereksiz maliyet yaratır; buna karşılık ürün fuar, yatırım sunumu veya teklif yarışması için kullanılacaksa yüzey detayları, renk ve dokunsal kalite profesyonel algıyı doğrudan etkiler.
4. Kalite kontrolü ve risk uyarıları
Son işlem tamamlandıktan sonra görsel, boyutsal ve fonksiyonel olmak üzere üç tür kontrol yapılmalıdır. Görsel kontrolde renk farkı, partikül, akma, çizik ve destek izi kalıntıları incelenir. Boyutsal kontrolde kritik delik konumları, montaj yüzeyleri, klips kalınlıkları ve referans düzlemleri ölçülür. Fonksiyonel kontrolde tak-çıkar, dönme, yük taşıma, sızdırmazlık veya kurulum testleri uygulanır. Uzun süreli kullanım gerektiren fonksiyonel parçalarda sıcaklık-nem, UV ışınımı, kimyasal ortam ve tekrarlı yük etkileri de dikkate alınmalıdır.
Yaygın riskler arasında reçine parçaların aşırı kürleme nedeniyle kırılganlaşması, naylon parçaların boyamadan sonra hafif boyutsal değişim göstermesi, metal parçaların destek sökümü sırasında gerilme yığılma noktaları bırakması ve boya katmanının küçük yazıları veya dokuları kapatması yer alır. Etkili yaklaşım, “sıfır risk” vaadi vermek değil; riski tasarım ve proses incelemesi aşamasına taşımak ve doğrulanabilir adımlarla belirsizliği azaltmaktır.
Sonuç
Son işlem, 3D baskı projesinin bir baskı parçasından teslim edilebilir bir ürüne dönüşmesini belirler. lantu3D için son işlem, tek başına bir operasyon değil; tasarım incelemesi, malzeme seçimi, baskı parametreleri, kalite kontrolü ve müşteri kabulünü birbirine bağlayan bir yaşam döngüsü yönetimi aşamasıdır. Son işlem yaklaşımı baştan plana dahil edildiğinde, maliyet, süre, görünüm ve işlev arasında daha dengeli ve kararlı bir sonuç elde edilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.