
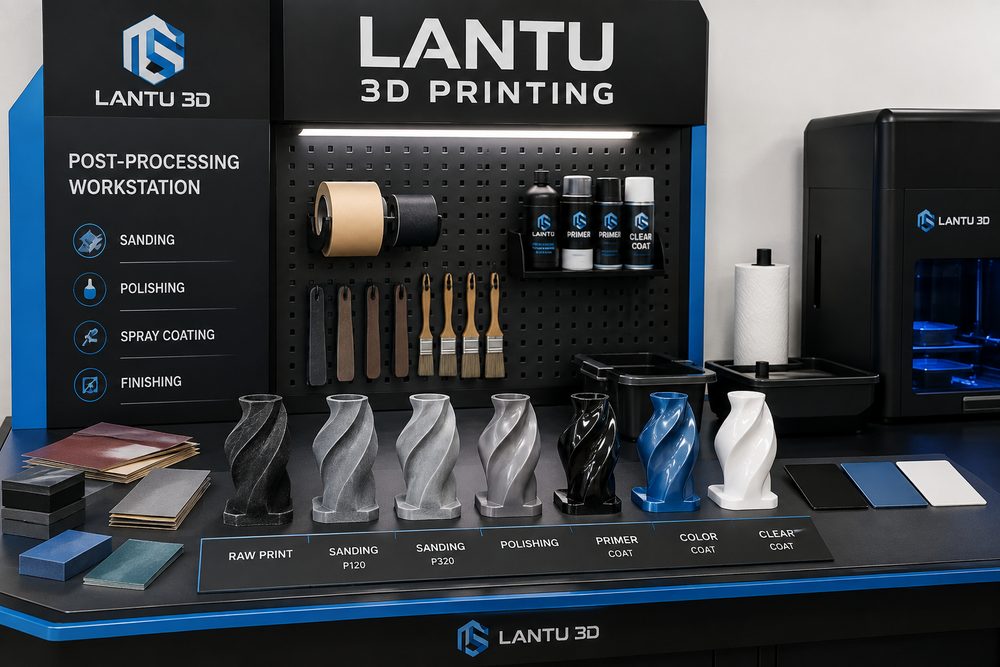
Einleitung: Die Hürde von „druckbar“ zu „lieferfähig“
In 3D-Druckprojekten achten Kunden oft zuerst auf die Fertigungsgeschwindigkeit und den Materialpreis, doch der eigentliche Einfluss auf die Lieferqualität entsteht meist erst nach dem Druck. Stützstrukturentfernung, Entpulvern, Aushärten, Wärmebehandlung, Schleifen, Sandstrahlen, Färben, Lackieren und Maßkontrolle entscheiden gemeinsam darüber, ob ein Teil für Präsentation, Montage oder den Kleinserieinsatz geeignet ist. Blue lantu3D betrachtet die Nachbearbeitung im Projektmanagement nicht als bloßen „Verschönerungsschritt“, sondern als entscheidenden Prozess auf dem Weg vom digitalen Modell zum physischen Lieferobjekt.
Wenn ein SLA-Photopolymerteil beispielsweise nicht ausreichend nachgehärtet wird, kann sich eine dünnwandige Struktur in der folgenden Woche weiter zusammenziehen. Wird ein SLS-Nylonteil nicht gründlich entpulvert, bleiben Pulverreste in Bohrungen und Rastbereichen zurück und beeinträchtigen die Montage. Ist die Wärmebehandlung bei einem im SLM-Verfahren hergestellten Metallteil instabil, können innere Eigenspannungen zu einer Verschiebung der Bearbeitungsreferenzen führen. Bei Prototypen mit Montageanforderungen muss die Nachbearbeitung daher bereits in der Angebots- und Konstruktionsprüfung berücksichtigt werden und darf nicht erst nach Abschluss des Drucks notdürftig ergänzt werden.
1. Anwendungsgrenzen gängiger Nachbearbeitungsverfahren
SLA- und DLP-Kunststoffteile benötigen in der Regel eine Reinigung mit Alkohol, eine sekundäre UV-Härtung, die Entfernung von Stützpunkten und eine Oberflächenlackierung. Transparente Teile können zusätzlich stufenweises Schleifen mit Schleifpapier, Klarlack oder Polieren erfordern. Der übliche Ablauf für SLS-Nylonteile besteht aus Abkühlen, Entpulvern, Sandstrahlen, Färben und Imprägnieren. Wenn sie für Funktionsprüfungen eingesetzt werden, sollten besonders Bohrungsdurchmesser, Rastelastizität und Bereiche für Gewindeeinsätze geprüft werden.
FDM-Teile zeigen eine deutliche Schichtstruktur und eignen sich gut für eine optische Verbesserung durch grobes Schleifen, Spachteln, Grundierung und Lackierung. Bei Montageflächen mit hohen Anforderungen an die Maßgenauigkeit sollten dicke Beschichtungen jedoch vermieden werden.
Die Nachbearbeitung von Metall-3D-Drucken ist eher mit klassischen Fertigungsprozessen des Maschinenbaus vergleichbar und umfasst häufig das Entfernen von Stützen, Wärmebehandlung, Drahterodieren, CNC-Finishing, Sandstrahlen, Kugelstrahlen, Eloxieren oder Passivieren. Am Beispiel von Ti6Al4V-Titanlegierungen beeinflussen Wärmebehandlungstemperatur, Haltezeit und Abkühlmethode die Gefügestabilität. Bei tragenden Strukturen sollten außerdem die wichtigsten Chargenaufzeichnungen und Prüfberichte aufbewahrt werden. Mehr Nachbearbeitung ist nicht automatisch besser: Zu starkes Schleifen kann dünne Wandungen beschädigen, zu dicke Beschichtungen können Passungen beeinträchtigen.
2. Wie die Nachbearbeitung das Design rückwirkend beeinflusst
Nachbearbeitung beansprucht Platz, verändert die Oberflächenbeschaffenheit und führt zu Maßänderungen. Deshalb müssen im Konstruktionsstadium ausreichend Prozesszugaben eingeplant werden. Bei Sichtteilen mit Lackierung sollte an Rastnasen, Drehpunkten und Montage-Nuten ein Spiel von 0,1 bis 0,3 mm vorgesehen werden. Flächen, die geschliffen werden müssen, sollten nicht mit zu dünnen Positionier- oder Führungsrippen ausgelegt werden. Für Hohlräume, die entpulvert werden müssen, sollten ausreichend Entlüftungs- und Entpulverungsöffnungen vorhanden sein, und lange Sacklöcher sollten vermieden werden. Bei transparenten Teilen sollten Stützpunkte möglichst außerhalb der Hauptsichtflächen liegen, da sich tiefe Stützspuren durch Polieren nur schwer vollständig entfernen lassen.
Bei der Modellprüfung kategorisiert Blue lantu3D Nachbearbeitungsrisiken in der Regel in drei Gruppen: optische Risiken, Montage-Risiken und Festigkeitsrisiken. Optische Risiken betreffen die Gleichmäßigkeit der Beschichtung, Farbabweichungen und die Schichtstruktur. Montage-Risiken betreffen die Schichtdicke, Pulverreste und die Position von Einsätzen. Festigkeitsrisiken betreffen Wärmebehandlung, Schäden beim Entfernen von Stützen und Oberflächenmikrorisse. Wenn diese Punkte bereits vor der Modellfreigabe angesprochen werden, lassen sich Nacharbeit und erneute Druckläufe deutlich reduzieren.
3. Praktische Methoden zur Prozesskontrolle
Erstens sollte eine prozessbezogene Arbeitskarte auf Bauteilebene eingeführt werden, in der Material, Schichtdicke, Druckausrichtung, Nachbearbeitungsschritte, Schlüsselparameter und Prüfergebnisse dokumentiert werden. Zweitens sollten kritische Maße über drei Kontrollpunkte abgesichert werden: Vorhersage vor dem Druck, Messung vor der Nachbearbeitung und Nachmessung nach der Nachbearbeitung, damit nicht nur das Endergebnis betrachtet wird und die Ursache von Abweichungen nachvollziehbar bleibt. Drittens sollten für Sichtteile kleine Farbmuster oder Texturmuster gefertigt werden, um vorab die Freigabe des Kunden zu bestätigen, bevor die vollständige Beschichtung erfolgt. Viertens sollten bei Serienbauteilen Erstmusterfreigaben eingeführt werden, insbesondere bei Färbe-, Lackier- und Wärmebehandlungschargen.
In der Lieferkommunikation sollte klar zwischen „gedrucktem Rohteil“, „grundlegend nachgearbeitetem Teil“, „präsentationsreif lackiertem Teil“ und „technisch bearbeitetem Industrieteil“ unterschieden werden. Jede Qualitätsstufe ist mit anderen Kosten, anderen Durchlaufzeiten und anderen Abnahmekriterien verbunden. Wenn der Kunde nur eine strukturelle Validierung benötigt, verursacht übermäßige optische Nachbearbeitung unnötige Kosten. Wenn das Teil jedoch für eine Messe oder eine Ausschreibung präsentiert werden soll, beeinflussen Oberflächendetail, Farbe und Haptik das professionelle Erscheinungsbild direkt.
4. Qualitätsprüfung und Risikohinweise
Nach Abschluss der Nachbearbeitung sollten drei Prüfgruppen durchgeführt werden: Optik, Maßhaltigkeit und Funktion. Zur optischen Prüfung gehören Farbabweichungen, Partikel, Läufer, Kratzer und Stützpunktreste. Die Maßprüfung umfasst kritische Bohrungspositionen, Montageflächen, Raststärken und Referenzebenen. Die Funktionsprüfung umfasst Steckvorgänge, Drehbewegungen, Belastung, Dichtheit oder Montageversuche. Bei Teilen für den Langzeiteinsatz sollten außerdem Veränderungen durch Temperatur und Luftfeuchtigkeit, UV-Strahlung, chemische Medien und wiederholte Belastung berücksichtigt werden.
Typische Risiken sind: zu stark nachgehärtete Kunstharzteile, die verspröden; Nylonteile, deren Maße sich nach dem Färben leicht verändern; Metallteile, bei denen das Entfernen von Stützen Spannungsspitzen hinterlässt; und Lackschichten, die kleine Beschriftungen oder Strukturen überdecken. Die wirksame Vorgehensweise besteht nicht darin, „vollständige Risikofreiheit“ zu versprechen, sondern Risiken bereits in der Konstruktions- und Prozessprüfung vorzuverlagern und die Unsicherheit durch überprüfbare Schritte zu minimieren.
Fazit
Die Nachbearbeitung entscheidet darüber, ob ein 3D-Druckprojekt von einem Formteil zu einem lieferfähigen Bauteil wird. Für Blue lantu3D ist die Nachbearbeitung kein isolierter Arbeitsschritt, sondern ein lebenszyklusbezogenes Managementelement, das Konstruktionsprüfung, Materialauswahl, Druckparameter, Qualitätsprüfung und Kundenabnahme miteinander verbindet. Nur wenn die Nachbearbeitung frühzeitig in die Lösung integriert wird, lässt sich ein stabiles Gleichgewicht zwischen Kosten, Durchlaufzeit, Optik und Funktion erreichen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.