
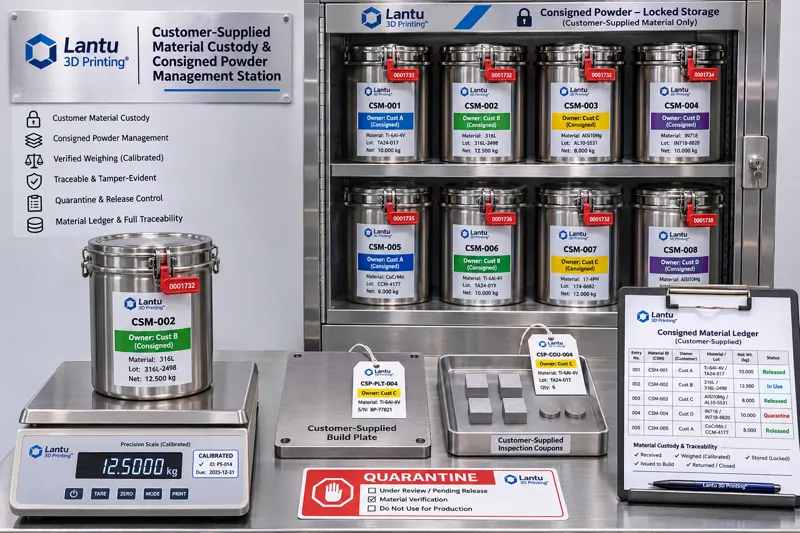
Introduction : lorsqu’un client remet un fût de poudre à l’atelier
Dans la fabrication à la demande, il n’est pas rare que les clients fournissent des poudres, des plateaux de fabrication, des fichiers de modèles ou des outillages dédiés : un client aéronautique peut imposer un lot déterminé de poudre Ti6Al4V et exiger la restitution des reliquats ; un client médical peut apporter un lot de résine déjà validé afin de sécuriser la chaîne de preuves de biocompatibilité ; un client de l’outillage peut expédier avec la commande le substrat d’un insert de refroidissement conformal. Dans ces situations, le point le plus souvent négligé n’est pas le paramétrage d’impression, mais à qui appartiennent ces éléments, s’ils peuvent être mélangés à des matières internes, comment les reliquats doivent être retournés et selon quelle règle les pertes sont réglées. L’article 8.5.3 d’ISO 9001:2015 définit ces éléments comme des « biens appartenant aux clients ou aux prestataires externes » et impose leur identification, leur vérification, leur préservation et leur protection ; toute perte, détérioration ou inaptitude à l’emploi doit être signalée au client et documentée. AS9100D et IATF 16949 imposent des délais de déclaration encore plus stricts. En pratique, la plupart des litiges ne proviennent pas d’un échec de fabrication, mais d’un bon de réception dont le poids net ne peut être établi : une poudre client est versée dans un réservoir de poudre recyclée interne, 1,3 kg de reliquat ne sont pas restitués, ou une pièce rebutée est éliminée comme déchet sans autorisation. En tant que plateforme de gestion du cycle de vie reliant les plans aux pièces physiques, lantu3D traite les actifs fournis par le client comme une chaîne de données indépendante, vérifiable et parallèle au build, et non comme un simple article étiqueté en magasin.
I. Définir clairement les « fournitures client » : quatre catégories d’actifs et les limites de propriété
Les fournitures client ne constituent pas une matière unique, mais quatre catégories d’objets ayant le même régime de propriété et des méthodes de maîtrise différentes. Elles doivent être détaillées dès l’étape du devis et de l’accord technique afin d’éviter toute absence d’attribution au moment de la livraison. 1) Poudres et fils fournis par le client : poudres métalliques, poudre de nylon PA12, résines photopolymères et filaments ; ils sont identifiés de manière unique par nuance + numéro de lot + numéro de scellé du contenant. La propriété reste au client pendant toute la durée du processus, tandis que notre entreprise ne dispose que d’un droit d’utilisation pour la fabrication sous-traitée. 2) Plateaux de fabrication et supports d’éprouvettes : les plateaux LPBF doivent souvent être livrés avec les pièces ou retournés au client ; leur matière, leur épaisseur, leur planéité initiale et l’autorisation éventuelle de sablage répété doivent être enregistrées. 3) Modèles et fichiers de paramètres fournis par le client : fichiers STL/3MF, fichiers source CAO, packages de paramètres de procédé gelés par le client et annotations PMI/MBD ; ils appartiennent au client, et nous ne conservons que des copies maîtrisées ainsi que leurs valeurs de hachage. 4) Outillages, moyens de contrôle et échantillons de comparaison fournis par le client : montages de positionnement, gabarits CMM, pièces signées ou échantillons scellés ; ces biens physiques restituables nécessitent une numérotation distincte et des photographies de leur état.
Les clauses de périmètre doivent fixer quatre règles : les matières fournies par le client ne doivent pas être utilisées pour d’autres commandes ; elles ne doivent pas être mélangées avec des matières internes ou celles d’autres clients (sauf autorisation écrite du client précisant le ratio de mélange et les numéros de lot) ; le retour des pièces rebutées et des poudres non récupérables doit faire l’objet d’une instruction écrite ; à la fin du projet, les copies de modèles doivent être supprimées ou archivées selon l’accord, avec émission d’un enregistrement de suppression. Les exigences d’ISO/ASTM 52901 relatives aux informations d’achat en fabrication additive peuvent servir de structure de référence pour l’accord technique, afin de définir le « propriétaire de la matière », l’« aptitude au mélange » et le « traitement des reliquats » comme des champs déterminables, plutôt que par une vague formule telle que « conservation appropriée ».
II. Réception à l’usine : transformer une remise orale en registre de dépôt vérifiable
L’objectif de la réception est unique : permettre de relier toute pesée ultérieure à un enregistrement initial numéroté. Il est recommandé d’utiliser le numéro de fourniture client CSM-YYYYMMDD-### comme clé principale. Le registre doit au minimum comprendre : code du propriétaire de la matière, numéro de commande, catégorie de matière, nuance, numéro de lot, nombre de contenants et numéros de scellés, poids brut/tare/poids net (balance électronique d’une précision minimale de ±1 g, avec certificat d’étalonnage valide), numéro de COA/COC, date de réception, code d’emplacement de stockage, étiquette de statut (en attente de contre-vérification / libéré / isolé / en attente de retour), numéro de rapport de contre-vérification, ainsi que les signatures de l’opérateur et du vérificateur.
La contre-vérification ne vise pas à répéter les essais du client, mais à confirmer que « l’état n’a pas changé pendant le transport et avant l’ouverture ». Pour les poudres métalliques, il est recommandé de mesurer l’écoulement Hall selon GB/T 1482 (les poudres 15–53 μm utilisées en LPBF exigent généralement ≤25 s/50 g), de contrôler le D50 selon GB/T 1480 ou par diffraction laser, et de vérifier pour le Ti6Al4V la teneur en oxygène selon le certificat client avec des limites de réception de ≤1000 ppm pour l’oxygène et ≤300 ppm pour l’azote. L’humidité peut être vérifiée par Karl Fischer ou par validation croisée avec un point de rosée de chambre ≤−40 °C ; pour les résines photopolymères, la viscosité à 25 °C et la date de validité du lot sont consignées. Pour les fichiers de modèle, il convient de calculer le hachage SHA-256 et d’enregistrer les unités, le système de coordonnées, les opérations de réparation géométrique et l’écart de volume avant/après réparation. Si un élément dépasse les seuils de l’accord technique, une étiquette « isolé » doit être apposée immédiatement et le client informé par écrit sous 24 heures ; il ne faut jamais lancer la production avant de compléter la documentation. C’est précisément l’un des écarts les plus fréquents vis-à-vis de l’article 8.5.3.
III. Usage exclusif de la matière : trois règles impératives d’isolement physique, de scellés et d’interdiction de mélange
L’isolement repose sur des contraintes physiques, et non sur des slogans. Première règle : un client, un emplacement ; un lot, un contenant. Les bidons de poudre client sont stockés dans une armoire verrouillée ou sur une palette séparée ; le code couleur et le numéro de scellé sont liés au numéro de fourniture client. Il est interdit de partager les équipements de tamisage et les bacs à poudre avec les poudres recyclées internes ; les équipements partagés doivent faire l’objet d’un nettoyage complet lors du changement de matière. Deuxième règle : la poudre récupérée ne retourne pas par défaut dans la matière fournie par le client. Après une fabrication LPBF, la poudre tamisée, même de même nuance et de même lot, a subi des cycles thermiques susceptibles de modifier les teneurs en oxygène et en azote ainsi que la distribution granulométrique. Si le client autorise son réemploi par écrit, il faut limiter ce réemploi au même lot, à une maille de tamis définie et à un ratio de mélange spécifié — généralement ≤30 % en pratique — avec un accroissement d’oxygène ≤100 ppm. L’enregistrement de mélange doit prendre la forme d’une formule versionnée et être réintégré au package de paramètres du build. Troisième règle : conserver les preuves des quatre étapes de nettoyage — vidage de la chambre, aspiration sous vide, essuyage à l’éthanol anhydre et confirmation sur première pièce. Après nettoyage, les résidus sont pesés (recommandation : ≤0,5 g/m² ou absence de résidus visibles), un enregistrement est complété et vérifié par une seconde personne avant le passage au lot client suivant.
Un scénario de défaillance typique survient lorsqu’une équipe de nuit, afin de respecter un délai, verse la poudre restante du client A dans le bac du client B de même nuance pour « remplir la machine ». Les deux poudres présentent des teneurs en oxygène et des distributions granulométriques différentes ; la densité finale et la dispersion en fatigue des pièces changent, tandis que le rapport d’inspection ne mentionne que « Ti6Al4V ». Il devient alors impossible de démontrer quel bidon a été utilisé. L’isolement physique, les scellés et les preuves de nettoyage protègent fondamentalement l’attribution des conclusions d’inspection.
IV. Règlement de la consommation : les quantités chargées, récupérées et restantes doivent être équilibrées
Les litiges de règlement proviennent presque toujours d’une confusion des définitions. La « consommation nette » et la « perte non récupérable » doivent être définies séparément et figées dans le dictionnaire de données :
W_net = W_issued − W_recovered_usable − W_returned ; W_loss = W_net − W_part − W_coupon − W_support. Ici, W_issued est le poids net chargé, W_recovered_usable est la poudre récupérée après tamisage et jugée réutilisable (elle demeure un bien du client et revient simplement au statut de dépôt), W_returned est le reliquat effectivement retourné, tandis que W_part/W_coupon/W_support représentent respectivement le poids des pièces conformes, des éprouvettes de procédé et des supports + plateau. L’écart de clôture |W_loss − perte mesurée| devrait être ≤1,5 % ; au-delà, la signature de restitution doit être suspendue et une fiche de déviation ouverte. Il est recommandé de fixer une limite d’alerte de ≤2,0 % pour le taux de perte non récupérable W_loss/W_issued (généralement de 0,8 % à 1,5 % pour le LPBF métallique ; les résidus de résine et les pertes de nettoyage sont légèrement plus élevés). Tout dépassement doit être attribué à l’étape de tamisage, de dépoudrage ou de transfert.
Exemple : pour une fourniture client de Ti6Al4V couvrant trois builds, 18,500 kg sont chargés, 12,850 kg de poudre récupérée utilisable sont obtenus après tamisage, 1,320 kg de reliquat sont retournés, et les pièces fabriquées + supports + éprouvettes totalisent 4,150 kg ; les poudres non récupérables issues du dépoudrage et du tamisage représentent 0,180 kg. La consommation nette est donc de 18,500 − 12,850 − 1,320 = 4,330 kg, et 4,330 = 4,150 + 0,180, ce qui constitue un équilibre complet. Le taux de perte non récupérable est de 0,180/18,500 ≈ 0,97 %, donc inférieur à la limite d’alerte. Les 12,850 kg de poudre récupérée ne doivent pas être comptabilisés comme consommation de coût : il s’agit d’un changement de statut d’un bien client. Si l’on déclarait par erreur une perte de 4,330/18,500, soit 23,4 %, cela provoquerait directement un litige commercial. Dans un build partagé, la consommation nette est répartie entre les pièces au prorata du « temps de balayage × nombre de couches × volume des supports ». La règle doit être gelée avec un numéro de version avant le calcul ; le dénominateur doit correspondre au nombre de pièces conformes livrées afin que les rebuts et retouches soient amplifiés par le rendement.
V. Autorisation de lancement machine et liaison des lots : les matières client ne doivent pas exister uniquement dans le registre
Un registre, aussi complet soit-il, ne suffit pas si le job de fabrication ne contient que la nuance de matière : la chaîne de traçabilité reste alors rompue. Le contrôle d’autorisation avant lancement doit imposer six liaisons : numéro de fourniture client et numéro de scellé inscrits dans l’ordre de fabrication ; numéro de version et hachage du package de paramètres ; numéro de l’équipement et enregistrement du point de rosée de la chambre ; placement des éprouvettes de procédé dans le même lot et la même orientation ; champ « propriétaire de la matière » obligatoire dans les enregistrements d’inspection ; page de déclaration relative à la matière fournie par le client jointe au rapport de livraison. Les rapports dimensionnels CMM, les rapports de traction/densité et les rapports de contre-vérification des poudres sont indexés par le même numéro de fourniture client afin de constituer un dossier de preuves consultable. Les règles de décision doivent gérer la bande d’incertitude conformément à ISO 14253-1, et la compétence du laboratoire d’essais doit être confirmée selon ISO/IEC 17025. Si le package de paramètres change en cours de production, l’aptitude de la matière client doit être réévaluée selon le processus ECN ; toute autorisation orale consistant à « reprendre les paramètres de la version précédente » est interdite.
VI. Restitution des reliquats et traitement des rebuts : une signature est indispensable à la clôture
Trois actions sont nécessaires à la fin du projet. Premièrement, repesée et scellement : les reliquats, poudres récupérées et plateaux sont repesés séparément et reçoivent de nouveaux scellés. Ils sont accompagnés d’une liste de retour indiquant le numéro de fourniture client, le poids net, le statut, le nombre de contenants et des photographies ; cette liste, associée à l’accusé de réception du client, constitue la clôture de la boucle. Deuxièmement, instruction écrite de disposition : retour des reliquats / transfert à la commande suivante / conservation pendant 30 jours / destruction autorisée. L’une de ces quatre options doit être signée par le contact désigné du client. Un rappel est envoyé sept jours avant l’expiration de la période de conservation ; en l’absence de réponse, les clauses par défaut de l’accord technique sont appliquées avec conservation des preuves. Troisièmement, pièces rebutées et poudres inutilisables : les pièces de sécurité ou confidentielles doivent recevoir un marquage destructif, tel qu’un perçage ou une découpe d’angle, avant traitement conformément à l’autorisation client ; elles ne doivent jamais être évacuées comme ferraille ordinaire. Lorsque les poudres non récupérables contiennent des métaux réactifs, elles sont transférées conformément à la FDS et au bordereau de déchets dangereux, dont le numéro est reporté dans le registre.
VII. Déploiement en 30 jours et liste de contrôle
Semaine 1 : réviser le modèle d’accord technique et ajouter une annexe « inventaire des actifs fournis par le client », afin de formaliser sous forme de champs le propriétaire de la matière, l’aptitude au mélange, le traitement des reliquats et les délais de déclaration. Semaine 2 : créer la règle de numérotation des fournitures client et le registre de dépôt ; mettre en place armoires verrouillées distinctes, codes couleur, scellés et étalonnage des balances électroniques. Semaine 3 : modifier les modèles d’ordres de fabrication et d’inspection afin de rendre obligatoires les trois champs « propriétaire de la matière / numéro de fourniture client / hachage du package de paramètres ». Semaine 4 : utiliser une commande réelle pour valider le flux de bout en bout et réaliser une simulation de signature de restitution. Après déploiement, effectuer un autocontrôle en huit points : 1) les droits de propriété des quatre catégories d’actifs sont-ils définis individuellement ? 2) les certificats d’étalonnage de toutes les balances sont-ils valides ? 3) les seuils de contre-vérification à réception sont-ils intégrés à l’accord ? 4) chaque client dispose-t-il d’un emplacement distinct et de scellés intacts ? 5) les enregistrements de nettoyage lors des changements de matière font-ils l’objet d’une double vérification ? 6) tout mélange est-il couvert par une autorisation écrite et un numéro de version de formule ? 7) l’écart de clôture de consommation et le taux de perte disposent-ils de limites d’alerte ? 8) les accusés de réception de retour et les bordereaux de déchets dangereux sont-ils reportés dans le registre ?
Conclusion
La gestion des matières fournies par le client n’est pas un simple détail de stockage : elle traduit l’obligation légale et normative relative aux « biens du client » en données mesurables. Il faut un numéro de fourniture client, un registre incluant la tare, un bilan matière pouvant être équilibré à moins de 1,5 %, ainsi qu’une liste de restitution signée. Lorsque les quatre quantités — chargement, récupération, reliquat et pièces fabriquées — concordent, et que le package de paramètres ainsi que les enregistrements d’inspection peuvent être retracés jusqu’au même lot, la livraison ne comprend pas seulement des pièces conformes, mais également un compte rendu d’actifs vérifiable. Pour une plateforme orientée vers la livraison de pièces à partir de plans, ce compte rendu est aussi important qu’un rapport dimensionnel.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.