
Introducción: los certificados están completos, pero no se puede explicar «este lote»
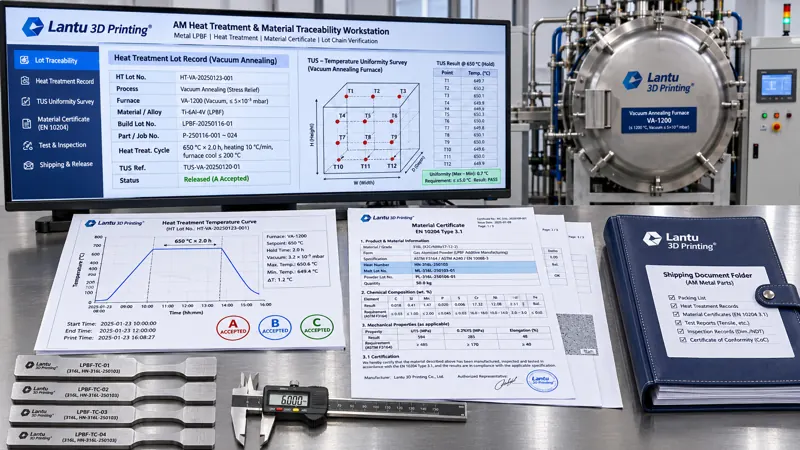
En la entrega de piezas metálicas impresas en 3D, el cliente suele recibir un conjunto de documentos: certificado de calidad del polvo, registro de parámetros de impresión, informe de tratamiento térmico e informe de inspección final. Cada documento puede parecer conforme por separado, pero, al reunirlos, a menudo no se puede responder una pregunta: ¿en qué horno, en qué lote y bajo qué curva de temperatura se realizó el recocido de alivio de tensiones de este soporte de Ti6Al4V? ¿Existe una cadena de evidencias verificable tramo a tramo entre el número de colada del polvo y el informe de inspección final? Un enfoque de ciclo de vida desde el plano/diseño hasta la entrega física considera ambos extremos como una misma cadena de gestión. Los registros de lotes de horno y la cadena de certificados de materiales constituyen precisamente uno de los puntos de ruptura que más fácilmente queda oculto por la aparente «documentación completa». Este artículo propone un método de ingeniería aplicable a campos de datos, umbrales y criterios de liberación.
I. Definir primero los objetos: mapeo de tres niveles entre lote de horno, lote y cadena de certificados
Un error habitual consiste en tratar el «lote de polvo», el «build de impresión» y el «lote de tratamiento térmico» como un único identificador. Los tres deben tener códigos independientes y vincularse mediante una tabla de mapeo: número de lote de polvo (incluido el número de colada, Heat No., distribución granulométrica e informe de oxígeno) → identificador de build (número de equipo, versión del paquete de parámetros y plano de coordenadas de disposición en cámara) → número de lote de tratamiento térmico (número de horno, fecha de carga, vigencia del TUS y plano de posiciones de carga). Un lote de horno puede contener varios builds, pero las piezas de un mismo build no deben dividirse entre distintos lotes de horno. Si la capacidad obliga a dividirlo, debe registrarse en la tabla como «un build, dos lotes de horno» y deben evaluarse por separado los dos segmentos de curva. Se recomienda usar como clave principal part_revision + build_id + heat_treat_lot; la documentación entregada con cada pieza debe poder recuperarse mediante estos tres campos, no mediante búsquedas manuales.
Ejemplo de ingeniería: un lote de 24 soportes de pared delgada se imprime en dos cámaras (B-01/B-02) y se carga conjuntamente en el horno de recocido al vacío HT-2026-083; las posiciones de carga se registran mediante coordenadas de bandejas de 3×4. Si solo se indica «recocido realizado», no será posible reconstruir qué segmento de mantenimiento ni qué termopar de monitorización corresponde a B-01 y B-02. El mapeo de tres niveles elimina esta ambigüedad.
II. Uniformidad de temperatura TUS y precisión del sistema SAT: demostrar primero que el horno es fiable
Por completa que sea una curva de temperatura, no tiene valor si se desconoce la diferencia de temperatura entre los distintos puntos de la cámara. Siguiendo el enfoque de AMS 2750G / GB/T 9452, la fiabilidad del horno se divide en dos ensayos independientes: el TUS (Temperature Uniformity Survey, ensayo de uniformidad de temperatura) utiliza de 9 a 15 termopares calibrados distribuidos en las esquinas y el centro de la zona efectiva de calentamiento, y mide, tanto en vacío como con carga, las desviaciones en estado estable a temperaturas habituales de consigna, como 650 °C, 850 °C y 1050 °C. El SAT (System Accuracy Test, ensayo de precisión del sistema) compara las lecturas de los termopares de control/registro con las de un termopar patrón independiente. Como criterios de ingeniería pueden establecerse: TUS ≤ ±5 °C para hornos de clase 3 y ≤ ±3 °C para hornos de clase 2; desviación SAT ≤ ±1,1 °C o ±0,6 % de la lectura, el valor que resulte mayor. Los termopares tipo K son adecuados para intervalos convencionales de hasta 1000 °C; para temperaturas superiores deben utilizarse tipos N o S, y cada uno debe contar con número de certificado de calibración y fecha de vigencia.
Los tres campos que más suelen omitirse son: el período de vigencia y el intervalo de temperatura aplicable del informe TUS —su uso fuera del intervalo invalida el resultado—; los límites geométricos de la zona efectiva de calentamiento —la carga no debe excederlos—; y la repetición del SAT después de sustituir un termopar. Se recomienda incluir como campos obligatorios en la plantilla de registro de lote de horno el «número de certificado TUS + fecha de vigencia + intervalo de temperatura aplicable», y que el sistema bloquee automáticamente los lotes realizados con hornos vencidos.
III. Número de lote de horno y parámetros de registro: permitir rastrear cada pieza hasta una curva
Un registro de lote de horno no consiste en una simple frase como «la temperatura alcanzó la consigna», sino en un conjunto de datos de proceso con marca temporal: velocidad de calentamiento —por ejemplo, ≤5 °C/min para limitar la deformación de piezas de pared delgada—; valor de mantenimiento y límites superior/inferior medidos —por ejemplo, 800 °C ±5 °C durante 120 min—; horas de inicio y fin del mantenimiento; método de enfriamiento —enfriamiento en horno hasta ≤200 °C antes de descargar, o enfriamiento rápido con argón—; atmósfera del horno y contenido de oxígeno/nivel de vacío —por ejemplo, vacío ≤5×10⁻³ Pa y oxígeno ≤100 ppm—; carga total, número de utillaje e intervalo de muestreo del registrador —se recomienda ≤60 s y ≤10 s en etapas críticas—. Los archivos de curva deben conservar los puntos de muestreo originales, no solo capturas de pantalla, y deben incluir un hash de archivo sha256 y la versión del registrador, para evitar la incorporación posterior de curvas.
Las reglas de decisión deben redactarse como estados ejecutables A/B/C: estado A = todos los puntos de muestreo están dentro de la banda de consigna, el tiempo de mantenimiento alcanza o supera el mínimo, y TUS/SAT están vigentes; liberación directa. Estado B = un único punto supera brevemente el límite, sin exceder ±2 °C y durante <3 min; requiere una explicación de desviación y repetición de ensayos mecánicos en probetas acompañantes antes de aceptar la concesión. Estado C = mantenimiento insuficiente, desviación superior al umbral o interrupción del registro con datos faltantes; el lote de horno se declara no conforme, las piezas se aíslan y se inicia el MRB; no puede liberarse simplemente «añadiendo otro período de mantenimiento». La clave es que el valor del registro de proceso reside en que un tercero pueda recalcularlo según los mismos criterios, no en demostrar que «se realizó el proceso».
IV. Campos y niveles de evidencia del certificado de materiales: cómo verificar EN 10204 3.1 y 3.2
Los certificados del lado del polvo y del producto terminado se confunden con frecuencia. El certificado de calidad del polvo debe incluir el número de colada, composición química —valores medidos de cada elemento, no solo «conforme»—, distribución granulométrica D10/D50/D90, caudal Hall, densidad aparente, contenido de oxígeno/nitrógeno/hidrógeno y número de lote. En cambio, el certificado de materiales del producto terminado se clasifica conforme a EN 10204 3.1 —declaración independiente del fabricante, con valores medidos y firmada por un representante autorizado— o 3.2 —validación y firma conjunta de un tercero—. La verificación debe realizar cinco confirmaciones: si el número de certificado y el número de lote coinciden con la tabla de mapeo; si la entidad emisora está dentro de su alcance de acreditación; si los valores medidos se encuentran dentro de los intervalos definidos en el acuerdo técnico; si se indican las normas de los métodos de ensayo —por ejemplo, tracción GB/T 228.1, dureza Brinell GB/T 231.1, ASTM E8/E8M—; y si la versión y fecha de emisión del certificado son posteriores al lote de horno correspondiente.
Un criterio práctico es que los valores medidos de propiedades mecánicas indicados en el certificado deben ser trazables a probetas acompañantes tratadas en el mismo lote de horno o a piezas muestreadas del mismo lote. Si el certificado solo contiene «valores típicos» sin vinculación al lote de horno, únicamente puede utilizarse como referencia para selección de material, no como base de liberación de ese lote. El acuerdo técnico debe especificar previamente «suministrar certificado 3.1 vinculado a heat_treat_lot», para evitar descubrir en el momento de la entrega que el cliente exige un certificado 3.2 sin que se haya previsto la supervisión de un tercero.
V. Vinculación entre valores medidos y lote de horno: evitar que el certificado 3.1 se convierta en un «valor típico»
El eslabón que más fácilmente distorsiona la cadena de certificados es utilizar valores típicos de un manual de materiales como si fueran valores medidos del lote. Durante la verificación debe mantenerse una regla estricta: los valores medidos de Rm, Rp0.2, A % y dureza del certificado 3.1 deben incluir el número de lote de horno y el identificador de la pieza muestreada, y permitir consultar los registros originales de probetas acompañantes del mismo lote de horno o de piezas muestreadas del mismo lote. Un documento que solo indique «conforme con GB/T 3620.1», sin valores ni vinculación con el lote de horno, solo sirve para selección de material y no para liberación. Se recomienda consolidar las cinco confirmaciones en una lista de verificación: coherencia entre número de certificado y lote, entidad emisora y representante autorizado, intervalo de valores medidos, norma del método —GB/T 228.1, ASTM E8/E8M, GB/T 231.1— y confirmación de que la fecha de emisión es posterior al lote de horno correspondiente.
Los criterios de aceptación deben congelarse en el acuerdo técnico y no negociarse durante la entrega. Por ejemplo, para Ti6Al4V en estado recocido: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa y A ≥ 8 % —valores de ejemplo; prevalece la norma aplicable—, indicando además el tratamiento de valores límite conforme a la regla conservadora de ISO 14253-1 o mediante reensayo. Si un valor medido no cumple, el objeto de disposición es todo el lote de horno, no una pieza individual: deben bloquearse todas las piezas vinculadas a dicho lote, extender la revisión a lotes adyacentes y al mismo lote de polvo, y someter el caso a decisión del MRB. En este punto, la tabla de mapeo de lotes de horno convierte el «alcance de la inspección ampliada» de una estimación basada en experiencia en una lista consultable.
VI. Paquete documental de entrega y puertas de liberación: qué puede verificar el cliente
Se recomienda fijar el paquete documental de entrega en seis elementos: ① tabla de mapeo de tres niveles —incluidos el plano de disposición del build y el plano de posiciones de carga—; ② certificados TUS/SAT y sus períodos de vigencia; ③ conjunto de puntos originales de la curva de temperatura del lote de horno + hash + formulario de decisión A/B/C; ④ certificado de calidad del polvo y certificado de materiales del producto terminado —con clasificación 3.1/3.2 claramente indicada—; ⑤ informe de inspección de probetas acompañantes —incluidas dirección de muestreo, norma de método e incertidumbre—; y ⑥ lista de liberación a nivel de pieza —correspondencia uno a uno entre número de serie y los identificadores anteriores—. Si falta cualquiera de los seis elementos, no se superan las puertas de liberación D1-D4: D1, identificadores completos; D2, curva clasificada como estado A; D3, cierre de versión de certificado y valores medidos; D4, criterios de inspección conformes con el acuerdo técnico.
Los registros deben conservar trazabilidad conforme a ALCOA+: atribuibles —operador/revisor—, legibles, contemporáneos —la marca temporal procede del registrador, no de una incorporación posterior—, originales, exactos, completos, coherentes, duraderos y disponibles. Para el paquete electrónico se recomienda generar un archivo índice y calcular un hash global; el cliente puede utilizar el mismo hash para confirmar que los archivos no han sido sustituidos. De este modo, lo entregado no es solo una pieza, sino un conjunto de evidencias verificables de manera independiente, desde el número de colada del polvo hasta la liberación del producto terminado.
VII. Modos de fallo habituales y lista de comprobación
Los problemas más frecuentes pueden resumirse en seis puntos, cada uno con su acción de comprobación: ruptura de identificadores —verificar si hay piezas sin número de lote de horno en la tabla de mapeo—; TUS vencido o utilizado fuera de su intervalo de temperatura —comparar vigencia y temperatura de consigna—; curva presentada como captura de pantalla sin puntos originales —verificar archivo de muestreo y hash—; uso de valores típicos del certificado como si fueran valores medidos —verificar si existe vinculación con el lote de horno—; probetas acompañantes sin dirección de muestreo registrada —verificar etiquetas de probetas y campos del informe—; y un build distribuido en dos lotes de horno sin evaluación segmentada —verificar si la tabla de mapeo contiene líneas separadas—. Se recomienda seleccionar trimestralmente tres lotes ya entregados para realizar un ejercicio inverso de «consultar los seis elementos desde el número de serie». La tasa de éxito en una sola consulta debe ser ≥95 %; los elementos no superados deben entrar en CAPA, en lugar de resolverse simplemente añadiendo un documento explicativo.
Conclusión
Los registros de lotes de hornos de tratamiento térmico y la cadena de certificados de materiales no son, en esencia, una tarea documental, sino un trabajo de ingeniería que traduce la capacidad del proceso en campos verificables: el mapeo de tres niveles responde «qué lote de horno es»; TUS/SAT responde «si el horno es fiable»; las curvas y la decisión A/B/C responden «si el proceso estuvo controlado»; los certificados 3.1/3.2 y las probetas acompañantes responden «en qué se fundamenta el resultado»; y el paquete de seis elementos con las puertas D1-D4 responde «si el cliente puede verificarlo de forma independiente». Para plataformas centradas en la entrega desde el plano hasta la pieza física, esta cadena transforma cada tratamiento térmico de «procesado» en «demostrable», y proporciona una misma base para la trazabilidad de calidad, la resolución de reclamaciones y la mejora del proceso.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.