
Introducción: las piezas termosensibles no se resuelven simplemente diciendo «sensibles al calor»
En la gestión del ciclo de vida completo de lantu3D, desde el plano/diseño hasta la entrega física, que una pieza haya sido impresa, lavada e inspeccionada no significa que el ciclo de entrega esté cerrado. Los prototipos de resina fotopolimerizable, las piezas de polímero sin poscurado completo, las piezas de pared delgada con soportes temporales, los componentes funcionales con adhesivos o recubrimientos, así como las resinas y probetas de calibración enviadas con el pedido, suelen ser mucho más sensibles a la temperatura y humedad de transporte que las piezas metálicas densas. En la práctica, el problema habitual no es «nadie puso acumuladores de frío», sino que antes del envío no se ha definido una ventana de temperatura, el registrador se coloca fuera de la caja o junto a la fuente fría y, a la recepción, solo se observa una curva sin poder determinar si el lote puede pasar a montaje, reinspección o aceptación por el cliente. Un breve periodo de alta temperatura en un vehículo cerrado durante el verano puede provocar deriva dimensional, pegajosidad superficial o cambios en el grado de poscurado de las piezas de resina; un ciclo de congelación y descongelación en invierno puede convertir residuos acuosos de lavado, capas adhesivas o condensación interna del embalaje en nuevos riesgos de calidad. El objetivo de la cadena de entrega termosensible no es mantener siempre la temperatura al mínimo, sino convertir la «exposición admisible» en criterios de ingeniería medibles, calculables y liberables mediante firma.
I. Definir primero el objeto termosensible y la ventana de temperatura
El control térmico debe clasificar los materiales y el estado de las piezas, en lugar de aplicar una única etiqueta de «frágil/sensible al calor» a todo el pedido. Se recomienda dividir los objetos de entrega en cuatro categorías: ① resinas fotopolimerizables, resinas de ingeniería y piezas sin poscurado completo, con especial control de altas temperaturas y exposición UV; ② piezas con unión adhesiva, encapsulado, recubrimiento, película o canales internos con residuos de lavado, con especial control de congelación-descongelación, condensación y ciclos térmicos; ③ cupones para reinspección del cliente, probetas testigo y muestras patrón, con especial control de la influencia de la temperatura sobre la referencia de medición y el estado del material; y ④ consumibles enviados con el pedido, como resinas, aditivos y adhesivos, controlados según la FDS y la banda de temperatura de la etiqueta del proveedor. Para cada categoría deben congelarse tres campos en el acuerdo técnico o la tarjeta de envío: límite inferior de temperatura admisible T_min, límite superior de temperatura admisible T_max y regla de desviación breve permitida. Por ejemplo, una determinada clase de muestra de resina puede tener una ventana normal de 5–30 °C, permitir una exposición breve de 30–35 °C durante no más de 30 minutos y un acumulado no superior a 2 horas, y requerir aislamiento y reinspección si baja de 5 °C. Estos valores deben confirmarse mediante validación de muestras o datos del proveedor; no deben copiarse de umbrales genéricos de cadena de frío.
II. Validación de la solución de embalaje: de «se colocó una fuente fría» a «un campo térmico reproducible dentro de la caja»
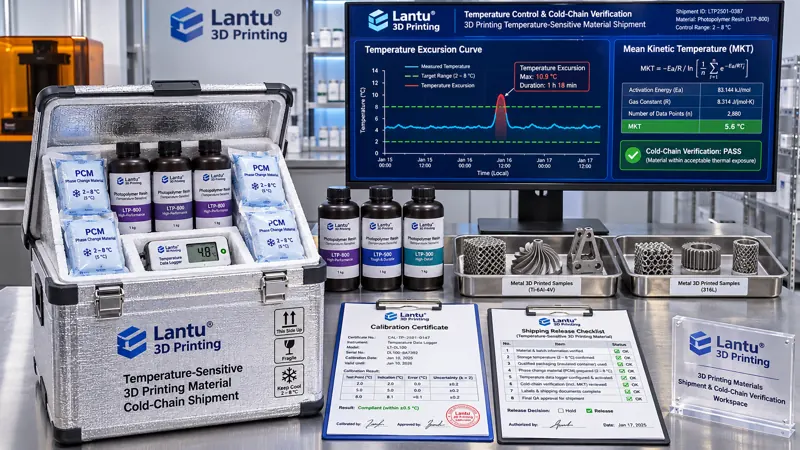
Una caja isotérmica, material de cambio de fase (PCM), acumuladores de frío o paquetes de gel solo constituyen una solución de ingeniería después de validar la distribución de temperatura. Durante la validación deben disponerse al menos 3 puntos de medición: el centro geométrico de la caja, un punto caliente próximo a la pared y un punto frío próximo a la fuente de frío. Debe ejecutarse un perfil con carga vacía o simulada tanto en verano como en invierno y, cuando sea necesario, complementarse con un ensayo previo de la ruta más extrema. La temperatura de cambio de fase del PCM debe ser compatible con T_min/T_max; la fuente fría no debe entrar en contacto directo con las piezas y se deben usar separadores, acolchados amortiguadores y capas de aislamiento transpirables para crear un campo térmico uniforme. Se recomienda un intervalo de muestreo de 1–5 minutos; los certificados de calibración deben estar vigentes, y el número de registrador, la ubicación de los puntos de medición, las fotografías de embalaje, la hora de sellado y el número de albarán deben vincularse entre sí. El informe de validación debe indicar las tasas de calentamiento/enfriamiento, el tiempo de recuperación tras la apertura, la ubicación más desfavorable y el margen térmico durante una duración de transporte típica. Si el punto central cumple, pero el punto caliente supera el límite máximo, la validación no puede considerarse aprobada. Para piezas con líquidos o cavidades internas sin secado completo, el margen respecto al punto de rocío también debe incluirse en los criterios para evitar condensación al abrir la caja en destino.
III. Cuantificación de desviaciones: MKT, exposición térmica acumulada y evaluación en tres estados
Revisar solo la «temperatura máxima» a la recepción puede conducir a errores de evaluación. Desde el punto de vista de ingeniería deben analizarse simultáneamente tres indicadores: incumplimiento puntual de límite, tiempo de exposición acumulado y temperatura cinética media MKT. La MKT utiliza una relación tipo Arrhenius para convertir diferentes tramos de temperatura en una temperatura equivalente y es adecuada para evaluar cambios de material sensibles a la velocidad térmica. No sustituye todos los modelos de fallo de materiales, pero es más verificable que el «rechazo automático por pico» o el «cumplimiento por temperatura media». Durante el cálculo deben fijarse la constante de energía de activación, el intervalo de muestreo, el segmento de datos válido y las unidades; asimismo, deben conservarse la curva original, la versión del algoritmo, el tratamiento de datos faltantes y el hash de la hoja de cálculo. Se recomienda una evaluación en tres estados A/B/C: el estado A corresponde a datos completos y temperatura dentro de la ventana durante todo el proceso, con liberación convencional; el estado B corresponde a una desviación breve en la que MKT, tiempo acumulado y reinspección visual/dimensional cumplen todos los umbrales predefinidos, y requiere una liberación bajo concesión con firma conjunta del ingeniero de calidad y registro de sus límites de aplicación; el estado C corresponde a temperatura inferior a T_min, superación prolongada del límite máximo, fallo del registrador, anomalía del precinto o imposibilidad de verificar la ubicación de medición, y exige aislamiento; no podrá utilizarse sin reinspección y aprobación del cliente. La tabla de evaluación debe indicar «quién firma conforme a qué versión de criterio»; no puede depender de una confirmación verbal del personal logístico.
IV. Puertas de control de la cadena de evidencias para expedición y recepción
El conjunto mínimo de registros para la cadena de entrega termosensible debe contener nueve campos: número de pieza/número de lote, categoría termosensible, versión de la ventana de temperatura, versión de la solución de embalaje y número del informe de validación, número de registrador y vigencia de calibración, plano de disposición de los puntos de medición, marcas de tiempo de sellado y transferencia, ruta de transporte y transportista, y hash del archivo de curva original en recepción. Las puertas de expedición D1–D4 son: D1, la categoría termosensible y la ventana han sido congeladas; D2, la solución de embalaje está validada para la estación y duración aplicables; D3, el estado del registrador, batería, intervalo de muestreo y fotografías de puntos de medición son conformes; D4, están completos el precinto, la lista de embalaje, los contactos para anomalías y los requisitos de devolución. Las puertas de recepción D5–D7 son: leer primero la curva antes de abrir la caja, o abrirla en un entorno controlado según el plan previsto; verificar el precinto, las etiquetas de impacto/inclinación y el número de serie del registrador; descargar los datos originales y generar la hoja de evaluación A/B/C. Si se produce un estado B/C, también deben conservarse fotografías de las ubicaciones de medición dentro de la caja, registros de reinspección visual y de dimensiones clave, muestreos relacionados con viscosidad de resina o temperatura de transición vítrea cuando sean necesarios, y la decisión de disposición del cliente. Los registros deben cumplir ALCOA+: atribuibles, legibles, contemporáneos, originales y exactos, y permitir recuperar el paquete completo de evidencias térmicas a partir del número de serie de la pieza en 30 minutos, con un objetivo de tasa de recuperación correcta a la primera no inferior al 95 %.
V. Ruta de implementación y modos de fallo habituales
La implementación puede desarrollarse en cuatro semanas: durante la primera, establecer el diccionario de clasificación termosensible, los datos maestros de ventanas de temperatura y la lista de prohibición de embalaje combinado; durante la segunda, completar la validación de distribución térmica del embalaje para verano/invierno y determinar los puntos más desfavorables y la configuración de PCM; durante la tercera, integrar registradores, planos de puntos de medición, precintos, hashes de curvas y hojas de evaluación A/B/C en los procesos de expedición y recepción, y configurar bloqueos del sistema D1–D7; durante la cuarta, realizar un ejercicio en una ruta real y otro de interrupción deliberada de la cadena para comprobar el cierre de retransmisión de datos, aislamiento, reinspección y notificación al cliente. Entre los fallos habituales se encuentran: colocar el registrador junto a la fuente fría, de modo que la curva no represente a la pieza; revisar solo la temperatura máxima e ignorar la congelación-descongelación a baja temperatura; seleccionar PCM sin considerar la estación y duración de la ruta; no vincular el archivo de curva al lote, imposibilitando demostrar posteriormente a qué caja corresponde; conceder una liberación en estado B sin reinspección ni aprobación del cliente; y considerar la «sensibilidad térmica» únicamente como requisito de almacenamiento, sin incluir en una misma cuenta térmica el transporte, los transbordos, el almacenamiento temporal y el tiempo de espera antes de la firma de recepción del cliente. lantu3D considera estos registros como parte de la cadena de entrega desde el diseño hasta el objeto físico: la evidencia de temperatura no es un anexo logístico, sino una condición de liberación para confirmar la pieza y permitir su paso a la siguiente operación o al montaje del cliente.
Conclusión
La controlabilidad de la entrega de piezas termosensibles procede de tres elementos: definir primero la ventana, validar primero el embalaje y poder evaluar las desviaciones. Solo al conectar T_min/T_max, la distribución térmica del PCM, MKT y la exposición acumulada, los tres estados A/B/C, las puertas D1–D7, el paquete de evidencias de nueve campos y el mecanismo de trazabilidad inversa ALCOA+ en una única cadena se puede elevar el enfoque de «se colocaron acumuladores de frío» a «si la temperatura experimentada por este lote es admisible, con qué fundamento se libera y si puede recalcularse ante una disputa». Para entregas de impresión 3D de alta variedad y lotes pequeños, este método aporta más valor que un simple aumento del coste de embalaje: convierte las variaciones de temperatura de una caja negra de entrega en datos de ingeniería verificables, mejorables y confirmables conjuntamente con el cliente.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.