
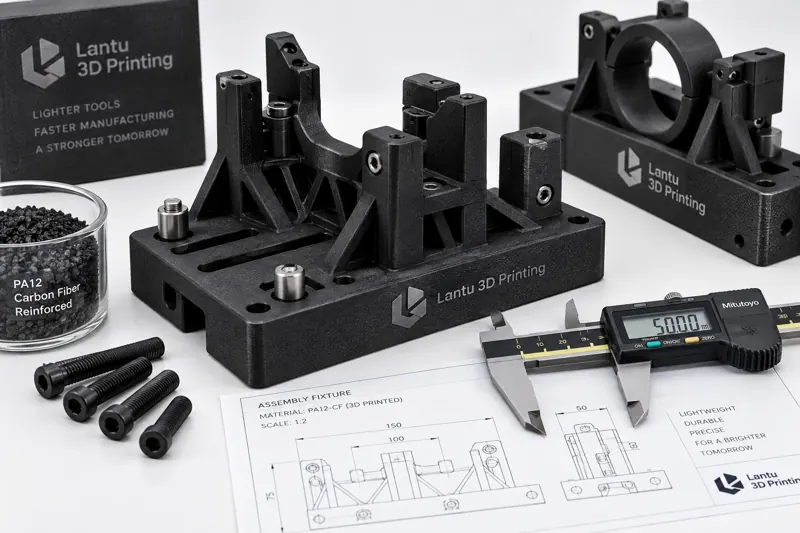
Einleitung: Die realen Gründe für den Wandel von Metallbearbeitung zu additiver Fertigung bei Spannvorrichtungen
In der Kabelbaum-Montage für die Automobilindustrie, bei Vorserien für Unterhaltungselektronik und bei der Kleinserienvalidierung von Medizintechnik übernehmen Spannvorrichtungen typischerweise Positionier-, Anschlag-, Prüf- und Fehlervermeidungsfunktionen. Herkömmliche Aluminiumvorrichtungen sind zwar sehr stabil, doch die Einzelteil-Bearbeitungszeit liegt oft bei 5 bis 10 Arbeitstagen. Nach einer Designänderung müssen Programmierung, Aufspannung und Oberflächenbehandlung erneut durchgeführt werden. Für Entwicklungsteams, die alle zwei Wochen iterieren, bremst die Wartezeit auf die Vorrichtung den Projektablauf oft stärker als der 3D-Druck der Teile selbst.
Der Wert des Verbundwerkstoff-3D-Drucks besteht nicht nur darin, billig zu sein, sondern darin, Entwurf, Fertigung, Validierung und Überarbeitung der Spannvorrichtung zu einem schnell geschlossenen technischen Prozess zu verdichten. Materialien wie PA12-CF, PA6-CF und hochzähe lichtaushärtende Harze können bei korrektem Design eine Gewichtsreduktion von 30 % bis 60 % ermöglichen und zugleich die für übliche Montage- und Positionieraufgaben erforderliche Steifigkeit und Verschleißfestigkeit erfüllen. lantu3D legt besonderen Wert auf das Lebenszyklusmanagement vom Entwurf bis zur physischen Lieferung und bewertet deshalb Material, Struktur, Prüfung und spätere Wartung als ein gemeinsames Lösungspaket.
1. Materialauswahl: Lasten, Temperatur und Kontaktart zuerst definieren
Die Wahl des Materials für eine Spannvorrichtung sollte aus der Einsatzumgebung rückwärts abgeleitet werden, nicht einfach nach dem Preis sortiert werden. Wird die Vorrichtung vor allem für manuelle Montage bei Raumtemperatur eingesetzt, reicht SLS-PA12 in der Regel aus; bei einer Schichtdicke von 0,10 bis 0,15 mm ist die Oberfläche leicht pulverig, die Zähigkeit jedoch stabil. Muss die Vorrichtung Schraubenvorspannung, Zylinderklemmung oder wiederholtes Ein- und Ausstecken aushalten, sind carbonfaserverstärkte Nylons besser geeignet, da ihr Zugmodul deutlich höher als bei gewöhnlichem Nylon ist und sich Verformungen besser kontrollieren lassen. Wenn eine transparente Optik, ein kurzer Validierungszyklus oder feine Details gefordert sind, kann technisches lichtaushärtendes Harz eine feinere Oberfläche liefern; jedoch müssen langfristige UV-Beständigkeit und Schlagzähigkeit beachtet werden.
Die Temperatur ist eine weitere wichtige Grenze. Bei gewöhnlichen lichtempfindlichen Harzen kann es oberhalb von 60 °C zu Maßänderungen kommen, und auch Nylons können nach Feuchtigkeitsaufnahme um 0,2 % bis 0,6 % dimensionsmäßig variieren. Für Löt- oder Schweißhilfsvorrichtungen in der Nähe von Wärmequellen sollten daher vorrangig hitzebeständige Harze, PA-CF oder Lösungen mit Metalleinsätzen geprüft werden; in der Designfreigabe sollten maximale Betriebstemperatur, Dauer der kontinuierlichen Belastung und Abkühlzeit klar angegeben sein. Das Material ist kein isolierter Parameter, sondern bestimmt gemeinsam mit Prozessrichtung, Wandstärke und Nachbearbeitung die endgültige Stabilität.
2. Strukturdesign: Mit additivem Denken statt mit Vollblock-Logik entwerfen
Wenn man eine herkömmliche CNC-Vorrichtung unverändert drucken lässt, erhält man meist nicht das beste Ergebnis. 3D-gedruckte Spannvorrichtungen sollten großflächige Vollkörper vermeiden und stattdessen Rippen, Wabenstrukturen, lokale Verstärkungen und Metalleinsätze kombinieren. Bei handgeführten Vorrichtungen kann die Wandstärke des Gehäuses auf 2,0 bis 3,0 mm begrenzt werden; im Bereich von belasteten Bohrungen sollte lokal auf über 4,0 mm verstärkt und mit Übergangsrundungen gearbeitet werden, um Spannungsspitzen an scharfen Kanten zu vermeiden. Für Bezugsflächen, die wiederholt positioniert werden müssen, empfiehlt es sich, einen Bearbeitungszuschlag von 0,2 bis 0,4 mm vorzusehen und die Fläche anschließend durch Fräsen oder Schleifen zu stabilisieren.
Gewindeverbindungen sollten nicht ausschließlich auf selbstschneidende Kunststoffgewinde vertrauen. Für Vorrichtungen, die mehr als 200 Mal im Einsatz sind, eignen sich heiß eingesetzte Messingmuttern, Stahlbuchsen oder eingepresste Stifthülsen. Positionierbohrungen für Passstifte sollten zunächst 0,1 bis 0,2 mm kleiner gedruckt und anschließend durch Reiben auf das Toleranzmaß gebracht werden. So lässt sich die komplexe Außenform des Drucks nutzen, während hochverschleiß- und hochpräzise Bereiche an bewährte Normteile übergeben werden; die Lebensdauer ist dann deutlich besser kontrollierbar als bei einer vollständig gedruckten Struktur.
3. Prozessfenster: Ausrichtung, Schichthöhe und Füllung bestimmen die tatsächliche Leistung
Die Schwachstelle einer Vorrichtung liegt oft in der Druckschichtrichtung. FDM-basiertes carbonfaserverstärktes Nylon ist in XY-Richtung stark, aber in Z-Richtung schwächer; bei Schälbelastungen muss die Ausrichtung daher angepasst werden. Beim SLS-Verfahren ist die Anisotropie geringer, weshalb es sich für komplexe Vorrichtungen und die verschachtelte Fertigung mehrerer Teile eignet; allerdings müssen Maßhaltigkeit der Bohrungen und Oberflächenrauheit anschließend nachbearbeitet werden. Das Harzverfahren liefert feine Details, doch Stützkontaktflächen und die Bedingungen der Nachhärtung beeinflussen das Endmaß.
Die Prozessparameter sollten in der Lieferdokumentation der Vorrichtung festgehalten werden. Für FDM-PA-CF können beispielsweise eine Schichthöhe von 0,2 mm, eine Füllung von 40 % bis 60 % und 4 bis 6 Außenwände verwendet werden; kritische Lastflächen sollten entlang der Faserausrichtung angeordnet werden. SLS-PA12 kann mit einer Schichtdicke von 0,12 mm gedruckt werden, anschließend folgen Entpulvern, Sandstrahlen und Färben. Bei lichtaushärtenden Harzvorrichtungen sollten Nachhärtezeit, Temperatur und die Position der Stützstrukturen dokumentiert werden. Ohne Parameteraufzeichnung lässt sich bei späteren Nachbestellungen die Konsistenz kaum sicherstellen.
4. Nachbearbeitung und Prüfung: Aus "einsatzfähig" wird "lieferfähig"
Vor der Auslieferung sollte eine Vorrichtung mindestens drei Arten von Prüfungen durchlaufen. Erstens die Maßprüfung: Positionierbohrungen, Anschlagkanten, Montagebezüge und Fügeabstände werden stichprobenartig mit Messschieber, Prüfstiften oder einer Koordinatenmessmaschine kontrolliert. Zweitens die Funktionsprüfung: Das Originalteil wird 20 bis 50 Mal hintereinander probeweise montiert, um Verschleiß, Klemmen und Wiederholgenauigkeit der Positionierung zu beobachten. Drittens die Sicht- und Sicherheitsprüfung: Stützreste, scharfe Kanten und Pulver müssen entfernt werden, damit weder Kundenprodukte noch Bedienpersonal verletzt werden.
Für Vorrichtungen im Produktionseinsatz empfiehlt sich ein einfaches Lebensdauerprotokoll: Inbetriebnahmedatum, Schichtanzahl, kumulierte Stückzahl, Reinigungsmethode und Auffälligkeiten werden erfasst. Wenn die Positionsabweichung 0,2 mm überschreitet oder die kritischen Kontaktflächen deutliche Abnutzung zeigen, sollte eine Reparatur oder ein Neudruck geprüft werden. Der Vorteil des 3D-Drucks liegt darin, dass die digitalen Dateien nachvollziehbar sind und sich nach einem Ausfall der Vorrichtung die Schwachstellen schnell auf Modellebene korrigieren lassen.
5. Kosten und Geschäftswert: Nicht nur den Einzelpreis vergleichen
Der Einzelpreis einer Verbundwerkstoff-gedruckten Vorrichtung ist mitunter nicht niedriger als der einer einfachen Aluminiumvorrichtung, doch der Gesamtwert entsteht meist durch Liefergeschwindigkeit, Änderungskosten und geringeren Lagerdruck. Wenn eine mittelgroße Montagevorrichtung per CNC-Bearbeitung 7 Tage benötigt, kann die Kombination aus Druck und Nachbearbeitung auf 2 bis 3 Tage verkürzt werden; wenn im Entwicklungsstadium drei Änderungen nötig sind, genügt bei einer Drucklösung das Anpassen des Modells und die partielle Neuproduktion, ohne dass der gesamte Zerspanungsvorbereitungsprozess erneut durchlaufen werden muss.
Für Unternehmenskunden ist die sinnvollere Bewertungsmethode die Gesamtbetriebskosten des Projekts. Dazu gehören Designabstimmung, Fertigungszeit, Risiko von Fehlmontagen, Ersatzteilbestand, Wartungsaufzeichnungen und der Wiederverwendungsgrad für die nächste Produktgeneration. In Projekten behandelt lantu3D die Vorrichtung als Entwicklungsanlage und nicht als Einweg-Verbrauchsmaterial, wodurch Kunden eine Balance zwischen schneller Iteration und stabiler Lieferung erreichen.
Fazit
Der Erfolg von 3D-gedruckten Spannvorrichtungen aus Hochleistungs-Verbundwerkstoffen hängt nicht davon ab, ob ein bestimmtes Material das stärkste ist, sondern davon, ob Lastgrenzen, Strukturdesign, Prozessparameter und Prüfkriterien in einem geschlossenen System zusammenwirken. Durch lokale Verstärkung, den Einsatz von Normteilen, die Nachbearbeitung kritischer Flächen und ein Lebensdauerprotokoll können gedruckte Vorrichtungen in der Entwicklungs- und Kleinserienfertigung eine zuverlässige, leichte und schnell iterierbare Lösung bieten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.