
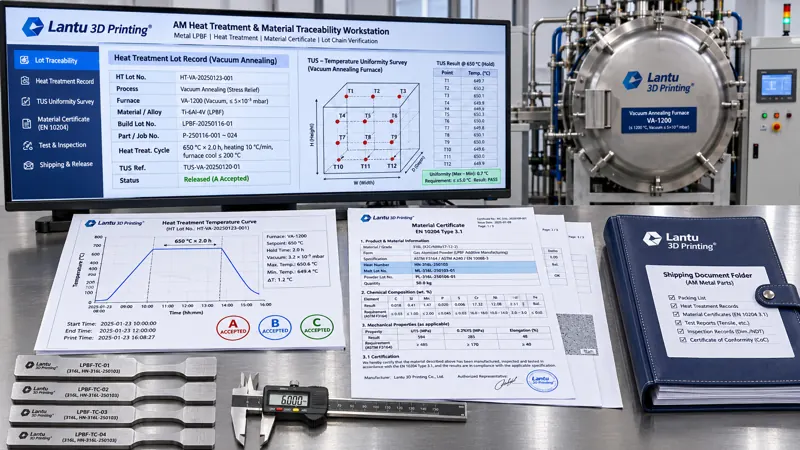
Einleitung: Zertifikate vollständig, aber „diese Charge“ bleibt unklar
Bei der Auslieferung metallischer 3D-Druckteile erhalten Kunden häufig einen Stapel Unterlagen: Pulverqualitätszeugnisse, Druckparameteraufzeichnungen, Wärmebehandlungsberichte und Endprüfprotokolle. Jede einzelne Unterlage kann konform sein, doch zusammengenommen beantworten sie oft nicht eine entscheidende Frage: In welchem Ofen, in welcher Ofencharge und unter welcher Temperaturkurve wurde die Spannungsarmglühung des vorliegenden Ti6Al4V-Bauteils durchgeführt? Besteht zwischen der Schmelznummer des Pulvers und dem Endprüfbericht eine Evidenzkette, die abschnittsweise überprüft werden kann? Ein durchgängiger Ansatz von der Zeichnung bzw. Konstruktion bis zur physischen Auslieferung betrachtet dies als eine einzige Lifecycle-Management-Kette. Chargenprotokolle der Wärmebehandlung und Materialzeugnisketten sind dabei ein besonders häufig durch „vollständige Dokumentation“ verdeckter Bruchpunkt. Dieser Beitrag bietet eine technische Methode, die sich in Felder, Grenzwerte und Freigabekriterien überführen lässt.
1. Zuerst die Objekte eindeutig definieren: dreistufige Zuordnung von Ofencharge, Charge und Zertifikatskette
Ein häufiger Fehler besteht darin, „Pulvercharge“, „Druck-Build“ und „Wärmebehandlungsofencharge“ unter einer Nummer zusammenzufassen. Alle drei müssen unabhängig nummeriert und anschließend über eine Zuordnungstabelle verknüpft werden: Pulverchargennummer (einschließlich Schmelznummer, Korngrößenverteilung und Sauerstoffgehaltsbericht) → Build-ID (Anlagennummer, Version des Parametersatzes, Koordinatenplan der Bauplattform) → Wärmebehandlungslosnummer (Ofennummer, Beladedatum, Gültigkeit von TUS, Beladepositionsplan). Eine Ofencharge darf mehrere Builds enthalten, jedoch dürfen Teile desselben Builds nicht auf mehrere Ofenchargen aufgeteilt werden. Ist eine Aufteilung aus Kapazitätsgründen unvermeidbar, muss „ein Build, zwei Ofenchargen“ in der Zuordnungstabelle eingetragen und jede Kurve separat auf Konformität bewertet werden. Als Primärschlüssel der Tabelle wird part_revision + build_id + heat_treat_lot empfohlen. Die Lieferdokumentation jedes einzelnen Teils muss über diese drei Felder rückverfolgbar sein, statt manuell gesucht zu werden.
Technisches Beispiel: Eine Charge von 24 dünnwandigen Halterungen wird in zwei Baujobs (B-01/B-02) gedruckt und gemeinsam im Vakuumglühofen HT-2026-083 behandelt; die Beladepositionen werden als 3×4-Tablettkoordinaten dokumentiert. Steht lediglich „geglüht“ im Bericht, lässt sich nicht rekonstruieren, welchem Haltekurvenabschnitt und welchem Überwachungsthermoelement B-01 bzw. B-02 zugeordnet war. Die dreistufige Zuordnung beseitigt genau solche unklaren Angaben.
2. Temperaturgleichmäßigkeit TUS und Systemgenauigkeit SAT: Zuerst die Vertrauenswürdigkeit des Ofens nachweisen
Selbst eine vollständige Temperaturkurve ist bedeutungslos, wenn die Temperaturdifferenzen innerhalb des Ofenraums unbekannt sind. Nach dem Ansatz von AMS 2750G / GB/T 9452 wird die Ofenvertrauenswürdigkeit in zwei unabhängige Prüfungen aufgeteilt: Bei TUS (Temperature Uniformity Survey, Prüfung der Temperaturgleichmäßigkeit) werden 9 bis 15 kalibrierte Thermoelemente an den Ecken und im Zentrum der wirksamen Heizzone positioniert und bei üblichen Solltemperaturen, beispielsweise 650 °C, 850 °C und 1050 °C, sowohl im Leer- als auch im Beladungszustand gemessen; die stationären Abweichungen aller Messpunkte werden erfasst. SAT (System Accuracy Test, Systemgenauigkeitsprüfung) vergleicht die Anzeigen von Steuer- und Aufzeichnungsthermoelementen mit einem unabhängigen Standardthermoelement. Praktisch anwendbare Kriterien sind: TUS ≤ ±5 °C für Öfen der Klasse 3 und ≤ ±3 °C für Öfen der Klasse 2; SAT-Abweichung ≤ ±1,1 °C oder ±0,6 % des Messwerts, wobei der größere Wert gilt. Thermoelemente Typ K eignen sich für übliche Bereiche bis ≤1000 °C; bei höheren Temperaturen sind Typ N oder S einzusetzen. Jedes Thermoelement benötigt zudem eine Kalibrierzertifikatsnummer und ein Gültigkeitsdatum.
Drei besonders häufig fehlende Felder sind: Gültigkeitsdauer und anwendbarer Temperaturbereich des TUS-Berichts – die Nutzung außerhalb des Bereichs macht ihn ungültig –, die geometrischen Grenzen der wirksamen Heizzone – die Beladung darf diese nicht überschreiten – sowie eine erneute SAT nach Austausch eines Thermoelements. Es wird empfohlen, „TUS-Zertifikatsnummer + Gültigkeit + anwendbarer Temperaturbereich“ als Pflichtfelder in die Vorlage für Chargenprotokolle aufzunehmen und abgelaufene Ofenchargen durch das System automatisch zu sperren.
3. Ofenchargennummer und Aufzeichnungsparameter: Jedes Teil auf eine Temperaturkurve zurückführen
Ein Ofenchargenprotokoll ist nicht der bloße Satz „Temperatur hat Sollwert erreicht“, sondern ein Satz zeitgestempelter Prozessdaten: Aufheizrate, beispielsweise ≤5 °C/min zur Unterdrückung von Verzug bei dünnwandigen Teilen; Haltesollwert und tatsächlich gemessene Ober- und Untergrenzen, beispielsweise 800 °C ±5 °C für 120 min; Beginn und Ende der Haltezeit; Kühlart, etwa Ofenabkühlung bis ≤200 °C vor dem Entladen oder schnelle Argonkühlung; Ofenatmosphäre und Sauerstoffgehalt/Vakuum, beispielsweise Vakuum ≤5×10⁻³ Pa und Sauerstoffgehalt ≤100 ppm; Gesamtbeladungsgewicht und Vorrichtungsnummer sowie Aufzeichnungsintervall, empfohlen ≤60 s und in kritischen Abschnitten ≤10 s. Die Kurvendatei muss die ursprünglichen Abtastpunkte und nicht nur Bildschirmfotos enthalten. Zusätzlich sind Dateihash (sha256) und Version des Datenrecorders zu dokumentieren, um nachträglich ergänzte Kurven zu verhindern.
Die Bewertungsregeln müssen als ausführbare A/B/C-Dreistufenlogik formuliert werden: Zustand A = sämtliche Abtastpunkte liegen innerhalb des Sollbandes, die Haltezeit erfüllt mindestens die Untergrenze und TUS/SAT liegen innerhalb der Gültigkeit; direkte Freigabe. Zustand B = ein einzelner Punkt überschreitet kurzzeitig den Grenzwert, jedoch nicht mehr als ±2 °C und für <3 min; Freigabe nur mit Abweichungsbegründung und erneuter mechanischer Prüfung von mitgeführten Proben. Zustand C = unzureichende Haltezeit, Grenzwertüberschreitung oberhalb des Schwellenwerts oder Aufzeichnungsunterbrechung mit Datenlücke; die Ofencharge wird als nicht konform bewertet, Teile werden gesperrt und ein MRB-Verfahren wird eingeleitet. Eine eigenmächtige Freigabe durch „nachträgliches Ergänzen einer Haltezeit“ ist unzulässig. Entscheidend ist, dass Prozessaufzeichnungen von Dritten anhand derselben Kriterien nachgerechnet werden können, nicht dass sie lediglich belegen, dass ein Prozess durchgeführt wurde.
4. Felder und Evidenzstufen von Materialzeugnissen: Prüfung von EN 10204 3.1 bis 3.2
Zertifikate für Pulver und Endprodukte werden häufig vermischt verwendet. Das Pulverqualitätszeugnis muss Schmelznummer, chemische Zusammensetzung mit gemessenen Werten aller Elemente statt nur „konform“, Korngrößenverteilung D10/D50/D90, Hall-Fließzeit, Schüttdichte, Sauerstoff-/Stickstoff-/Wasserstoffgehalt und Chargennummer enthalten. Materialzeugnisse für Endprodukte werden dagegen gemäß EN 10204 in 3.1 (Eigenbestätigung des Herstellers mit Messwerten und Unterschrift eines bevollmächtigten Vertreters) oder 3.2 (Gegenzeichnung nach Prüfung durch eine dritte Partei) eingestuft. Bei der Prüfung sind fünf Punkte zu bestätigen: Stimmen Zertifikatsnummer und Chargennummer mit der Zuordnungstabelle überein? Liegt die ausstellende Stelle innerhalb des anerkannten Umfangs? Liegen die Messwerte innerhalb der im technischen Vertrag festgelegten Bereiche? Ist die Prüfmethodennorm, beispielsweise GB/T 228.1 für Zugversuch, GB/T 231.1 für Brinellhärte oder ASTM E8/E8M, angegeben? Und liegt die Zertifikatsversion bzw. das Ausstellungsdatum nach der zugehörigen Ofencharge?
Ein praxisnahes Kriterium lautet: Die gemessenen mechanischen Kennwerte im Zertifikat müssen auf mitgeführte Proben derselben Ofencharge oder auf Proben aus derselben Charge zurückführbar sein. Enthält ein Zertifikat lediglich „typische Werte“ ohne Bindung an eine Ofenlosnummer, darf es nur als Referenz für die Werkstoffauswahl und nicht als Freigabenachweis für diese Charge dienen. Im technischen Vertrag sollte vorab festgelegt werden: „Ein 3.1-Zertifikat ist mit Bindung an heat_treat_lot mitzuliefern.“ So wird verhindert, dass erst bei Auslieferung festgestellt wird, dass der Kunde ein 3.2-Zertifikat verlangt, ohne dass ein externes Witness-Verfahren vorgesehen wurde.
5. Bindung von Messwerten und Ofencharge: Damit ein 3.1-Zertifikat nicht zu „typischen Werten“ verkommt
Der am leichtesten verfälschbare Abschnitt der Zertifikatskette besteht darin, typische Werte aus einem Werkstoffdatenblatt als chargenspezifische Messwerte auszugeben. Bei der Prüfung gilt eine harte Regel: Die auf einem 3.1-Zertifikat angegebenen Messwerte für Rm, Rp0.2, A % und Härte müssen eine Ofenlosnummer und Probenkennzeichnung tragen und auf die Rohaufzeichnungen der mitgeführten Probe derselben Ofencharge oder einer Probe derselben Charge zurückführbar sein. Ein Dokument, das lediglich „entspricht GB/T 3620.1“ ohne Zahlenwerte und ohne Bindung an eine Ofenlosnummer angibt, darf nur zur Werkstoffauswahl und nicht zur Freigabe verwendet werden. Die fünf Prüfpunkte sollten als Checkliste standardisiert werden: Konsistenz von Zertifikatsnummer und Charge, ausstellende Stelle und bevollmächtigter Vertreter, Wertebereich der Messwerte, Prüfmethodennormen (GB/T 228.1, ASTM E8/E8M, GB/T 231.1) sowie die Frage, ob das Ausstellungsdatum nach der zugehörigen Ofencharge liegt.
Die Konformitätskriterien müssen im technischen Vertrag eingefroren und dürfen nicht erst bei Auslieferung verhandelt werden. Für Ti6Al4V im geglühten Zustand könnten beispielsweise Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa und A ≥ 8 % festgelegt werden; dies sind Beispielwerte, maßgeblich bleibt die zutreffende Norm. Ferner ist festzulegen, ob bei Grenzwerten die konservative Regel nach ISO 14253-1 oder eine Wiederholungsprüfung anzuwenden ist. Ist ein Messwert nicht konform, betrifft die Maßnahme die gesamte Ofencharge und nicht nur ein Einzelteil: Alle dieser Ofencharge zugeordneten Teile werden gesperrt, benachbarte Ofenchargen und dieselbe Pulvercharge werden erweitert geprüft und anschließend dem MRB zur Entscheidung vorgelegt. Der Nutzen der Ofenchargenzuordnung besteht hier darin, den Umfang der erweiterten Prüfung von einer erfahrungsbasierten Schätzung in eine abfragbare Liste zu überführen.
6. Lieferdokumentenpaket und Freigabesperren: Was Kunden nachvollziehen können
Das Lieferdokumentenpaket sollte verbindlich aus sechs Bestandteilen bestehen: ① dreistufige Zuordnungstabelle einschließlich Build-Layout und Beladepositionsplan; ② TUS-/SAT-Zertifikate mit Gültigkeitsdaten; ③ Rohdaten der Temperaturkurve der Ofencharge + Hash + A/B/C-Bewertungsblatt; ④ Pulverqualitätszeugnis und Materialzeugnis des Endprodukts mit eindeutiger Einstufung 3.1/3.2; ⑤ Prüfbericht der mitgeführten Proben einschließlich Entnahmerichtung, Prüfmethodennorm und Messunsicherheit; ⑥ teilebezogene Freigabeliste, in der Seriennummern den oben genannten Kennnummern eindeutig zugeordnet sind. Fehlt einer dieser sechs Bestandteile, darf die Freigabesperre D1–D4 nicht passiert werden: D1 vollständige Kennzeichnungen, D2 Kurvenbewertung Zustand A, D3 geschlossener Nachweis von Zertifikatsversion und Messwerten, D4 Erfüllung der Prüfanforderungen des technischen Vertrags.
Die Aufzeichnungen sind gemäß ALCOA+ zu führen: zuordenbar (Bearbeiter/Prüfer), lesbar, zeitnah (Zeitstempel aus dem Recorder und nicht nachträglich ergänzt), original, korrekt, vollständig, konsistent, dauerhaft und verfügbar. Für elektronische Dokumentenpakete wird empfohlen, eine Manifestdatei zu erzeugen und einen Gesamthash zu berechnen; der Kunde kann mit demselben Hash bestätigen, dass keine Datei ersetzt wurde. Damit wird nicht nur ein Bauteil geliefert, sondern eine Evidenzkette von der Pulverschmelznummer bis zur Produktfreigabe, die unabhängig überprüft werden kann.
7. Häufige Fehlermuster und Checkliste
Sechs häufige Probleme lassen sich jeweils mit einer Prüfmaßnahme verbinden: Unterbrochene Kennzeichnungskette (prüfen, ob die Zuordnungstabelle Teile ohne Ofenlosnummer enthält); abgelaufenes TUS oder Anwendung außerhalb des Temperaturbereichs (Gültigkeit gegen Solltemperatur prüfen); Kurve nur als Bildschirmfoto ohne Rohdatenpunkte (Abtastdatei und Hash prüfen); typische Werte im Zertifikat als Messwerte ausgegeben (Bindung an Ofenlosnummer prüfen); bei mitgeführten Proben keine Entnahmerichtung dokumentiert (Probenetikett und Berichtsangaben prüfen); ein Build über zwei Ofenchargen ohne getrennte Bewertung aufgeteilt (prüfen, ob die Zuordnungstabelle entsprechend aufgeteilt wurde). Es wird empfohlen, jedes Quartal drei bereits ausgelieferte Chargen stichprobenartig durch eine Rückwärtsübung „von der Seriennummer zu den sechs Dokumentenbestandteilen“ zu prüfen. Die Erfolgsquote beim Rückverfolgen sollte ≥95 % betragen; nicht bestandene Punkte gehen in CAPA ein, statt lediglich durch ein ergänzendes Erläuterungsdokument erledigt zu werden.
Zusammenfassung
Chargenprotokolle für Wärmebehandlungen und Materialzeugnisketten sind ihrem Wesen nach keine reine Dokumentationsarbeit, sondern technische Arbeit zur Übersetzung von Prozessfähigkeit in überprüfbare Datenfelder: Die dreistufige Zuordnung beantwortet „welche Ofencharge?“, TUS/SAT beantwortet „ist der Ofen vertrauenswürdig?“, Kurven und A/B/C-Bewertung beantworten „war der Prozess beherrscht?“, 3.1/3.2-Zertifikate und mitgeführte Proben beantworten „worauf gründet das Ergebnis?“, und das sechsteilige Paket mit D1–D4-Sperren beantwortet „kann der Kunde unabhängig prüfen?“. Für Plattformen mit einem durchgängigen Fokus von der Zeichnung bis zur physischen Auslieferung verwandelt diese Kette jede Wärmebehandlung von „behandelt“ in „nachweisbar“ und schafft zugleich eine gemeinsame Grundlage für spätere Qualitätsrückverfolgung, Reklamationsentscheidungen und Prozessverbesserungen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.