
Einleitung: Temperaturempfindliche Teile sind nicht einfach nur hitzeempfindlich
Im Lifecycle-Management von lantu3D, von der Konstruktion bis zur physischen Auslieferung, bedeutet der Abschluss von Druck, Reinigung und Prüfung eines Bauteils noch keinen geschlossenen Lieferprozess. Photopolymerharzmuster, nicht vollständig nachgehärtete Polymerteile, dünnwandige Teile mit temporären Stützstrukturen, Funktionsbauteile mit Klebungen oder Beschichtungen sowie mitgelieferte Harze und Kalibrierproben sind gegenüber Transporttemperatur und -feuchte häufig deutlich empfindlicher als dichte Metallteile. In der Praxis besteht das Problem meist nicht darin, dass niemand Kühlakkus beilegt, sondern darin, dass vor dem Versand kein Temperaturfenster definiert wird, Datenlogger außerhalb des Kartons oder direkt an der Kältequelle angebracht werden und bei Ankunft zwar eine Kurve vorliegt, aber nicht beurteilt werden kann, ob die Charge noch montiert, nachgeprüft oder vom Kunden abgenommen werden darf. Eine kurzzeitige hohe Temperatur in einem geschlossenen Fahrzeug im Sommer kann bei Harzteilen zu Maßabweichungen, klebrigen Oberflächen oder Änderungen des Nachhärtegrads führen; Frost-Tau-Zyklen im Winter können Reinigungsrückstände mit Wasseranteil, Klebschichten oder Kondensation in der Verpackung zu neuen Qualitätsrisiken machen. Ziel einer temperaturgeführten Lieferkette ist nicht, die Temperatur dauerhaft möglichst niedrig zu halten, sondern zulässige Expositionen in messbare, berechenbare und freigabefähige technische Kriterien zu überführen.
I. Temperaturkritische Objekte und Temperaturfenster zuerst definieren
Die Temperaturkontrolle sollte nach Material und Bauteilzustand klassifiziert werden, statt für einen Auftrag pauschal ein Etikett wie zerbrechlich oder hitzeempfindlich zu verwenden. Empfehlenswert sind vier Kategorien: ① Photopolymerharze, technische Harze und nicht vollständig nachgehärtete Teile, bei denen hohe Temperaturen und UV-Exposition im Vordergrund stehen; ② geklebte, vergossene, beschichtete oder folierte Teile sowie Bauteile mit inneren Kanälen und Reinigungsrückständen, bei denen Frost-Tau-Wechsel, Kondensation und Temperaturzyklen entscheidend sind; ③ Probekörper, Ofenproben und Standardmuster für Kunden-Nachprüfungen, bei denen der Einfluss der Temperatur auf Messbezug und Materialzustand zu kontrollieren ist; ④ mitgelieferte Verbrauchsmaterialien wie Harze, Additive und Klebstoffe, die gemäß Lieferanten-SDS und Temperaturkennzeichnung zu führen sind. Für jede Kategorie müssen in der technischen Vereinbarung oder Versandkarte drei Felder verbindlich festgelegt werden: zulässige untere Temperaturgrenze T_min, zulässige obere Temperaturgrenze T_max und Regeln für kurzzeitige Abweichungen. Für eine bestimmte Harzmusterklasse kann beispielsweise ein Standardfenster von 5–30 °C gelten, eine kurzzeitige Exposition von 30–35 °C für maximal 30 Minuten und kumulativ höchstens 2 Stunden zulässig sein und bei Temperaturen unter 5 °C eine Sperrung mit Nachprüfung ausgelöst werden. Solche Werte müssen durch Musterprüfungen oder Lieferantendaten bestätigt werden und dürfen nicht aus allgemeinen Kühlketten-Grenzwerten übernommen werden.
II. Validierung des Verpackungskonzepts: von eingelegten Kühlmitteln zu einem reproduzierbaren Temperaturfeld im Behälter
Isolierboxen, Phasenwechselmaterialien (PCM), Kühlakkus oder Gelpacks sind erst dann ein technisches Verpackungskonzept, wenn ihre Temperaturverteilung validiert wurde. Bei der Validierung sind mindestens drei Messpunkte vorzusehen: das geometrische Zentrum der Verpackung, ein Hotspot nahe der Behälterwand und ein Coldspot nahe der Kältequelle. Im Sommer und Winter sollte jeweils ein Leerlauf- oder Simulationslastprofil durchgeführt werden; bei Bedarf ist zusätzlich eine Extremrouten-Simulation erforderlich. Die Phasenwechseltemperatur des PCM muss zu T_min/T_max passen. Kältequellen dürfen die Bauteile nicht direkt berühren; Trennplatten, Pufferpolster und atmungsaktive Isolationslagen müssen ein gleichmäßiges Temperaturfeld erzeugen. Ein Aufzeichnungsintervall von 1–5 Minuten wird empfohlen. Kalibrierzertifikate müssen gültig sein, und Logger-ID, Messpunktposition, Verpackungsfotos, Versiegelungszeit und Versandnummer müssen miteinander verknüpft werden. Der Validierungsbericht muss Aufheiz- und Abkühlraten, Erholungszeit nach dem Öffnen, den ungünstigsten Messpunkt sowie die Temperaturreserve innerhalb einer typischen Transportdauer enthalten. Ist der Mittelpunkt konform, überschreitet jedoch der Hotspot die Obergrenze, gilt die Validierung nicht als bestanden. Bei Teilen mit Flüssigkeiten oder nicht vollständig getrockneten Innenräumen muss außerdem eine Taupunktreserve als Kriterium festgelegt werden, damit beim Öffnen am Bestimmungsort keine Kondensation entsteht.
III. Quantifizierung von Abweichungen: MKT, kumulative Wärmeexposition und dreistufige Entscheidung
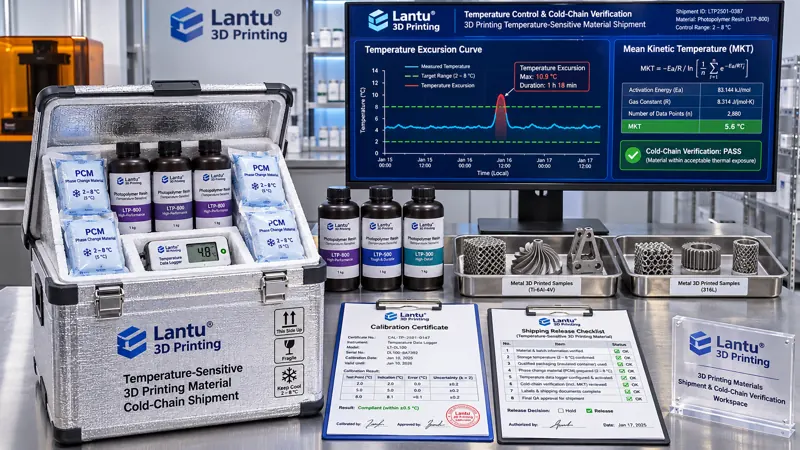
Bei Ankunft nur auf die Höchsttemperatur zu schauen, führt leicht zu Fehlentscheidungen. Technisch sollten drei Kennzahlen gemeinsam betrachtet werden: Einzelüberschreitungen, kumulative Expositionsdauer und die mittlere kinetische Temperatur MKT. MKT nutzt eine Arrhenius-artige Beziehung, um unterschiedliche Temperaturabschnitte in eine äquivalente Temperatur umzurechnen, und eignet sich zur Bewertung temperaturgeschwindigkeitsabhängiger Materialveränderungen. Sie ersetzt nicht alle werkstoffspezifischen Ausfallmodelle, ist jedoch besser überprüfbar als ein Veto allein aufgrund eines Spitzenwerts oder eine Bewertung nach bestandenem Mittelwert. Für die Berechnung sind Aktivierungsenergiekonstante, Abtastintervall, gültiger Datenbereich und Einheiten festzulegen; Rohkurve, Algorithmusversion, Behandlung fehlender Daten und Hash der Berechnungstabelle sind gemeinsam zu dokumentieren. Empfohlen wird eine A/B/C-Dreistufenentscheidung: Status A bedeutet, dass die gesamte Sendung innerhalb des Fensters lag und die Daten vollständig sind; die reguläre Freigabe ist möglich. Status B bedeutet eine kurzzeitige Abweichung, bei der MKT, kumulative Zeit sowie Sicht- und Maßprüfung die vorgegebenen Grenzwerte erfüllen; ein Qualitätsingenieur erteilt eine dokumentierte Abweichungsfreigabe mit Gegenzeichnung und Anwendungsgrenzen. Status C bedeutet Temperatur unter T_min, zu lange Überschreitung der Obergrenze, Loggerausfall, auffällige Versiegelung oder nicht nachvollziehbare Messpunkte; die Sendung ist in jedem Fall zu sperren und darf ohne Nachprüfung und Kundenfreigabe nicht verwendet werden. Die Entscheidungstabelle muss festhalten, wer nach welcher Kriterienversion unterschrieben hat; eine mündliche Bestätigung durch Logistikpersonal genügt nicht.
IV. Nachweisketten-Gates für Versand und Wareneingang
Der minimale Datensatz einer temperaturgeführten Lieferkette sollte neun Felder umfassen: Teilenummer/Chargennummer, Temperaturkritikalitätsklasse, Version des Temperaturfensters, Version des Verpackungskonzepts und Validierungsberichtsnummer, Logger-ID und Gültigkeit der Kalibrierung, Messpunktanordnung, Zeitstempel von Versiegelung und Übergabe, Transportroute und Frachtführer sowie Hash der Rohkurvendatei bei Ankunft. Die Versand-Gates D1–D4 lauten: D1 Temperaturklasse und Fenster sind festgelegt; D2 das Verpackungskonzept ist für die betreffende Jahreszeit und Dauer validiert; D3 Loggerstatus, Batterieladung, Abtastintervall und Messpunktfotos sind konform; D4 Versiegelung, Packliste, Ansprechpartner für Abweichungen und Rücksendeanforderungen liegen vollständig vor. Die Wareneingangs-Gates D5–D7 umfassen: zunächst die Kurve auslesen und anschließend öffnen, oder gemäß Plan in einer kontrollierten Umgebung öffnen; Versiegelung, Stoß-/Neigungsindikatoren und Logger-Seriennummer abgleichen; Rohdaten herunterladen und einen A/B/C-Entscheidungsbeleg erstellen. Bei Status B/C sind zusätzlich Fotos der Messpunktpositionen im Behälter, Sichtprüfungen und Nachmessungen kritischer Maße, bei Bedarf Stichproben zu Harzviskosität oder glasübergangsrelevanten Eigenschaften sowie die Kundenentscheidung aufzubewahren. Die Aufzeichnungen müssen ALCOA+ entsprechen: zuordenbar, lesbar, zeitnah, original und korrekt. Vom Teileseriennummer muss innerhalb von 30 Minuten das vollständige Temperatur-Nachweispaket rückverfolgbar sein; die Erfolgsquote beim ersten Abruf sollte mindestens 95 % betragen.
V. Einführungsplan und typische Fehlermuster
Die Umsetzung kann über vier Wochen erfolgen: In der ersten Woche werden ein Wörterbuch für Temperaturkritikalität, Stammdaten für Temperaturfenster und eine Liste unzulässiger Mischverpackungen erstellt. In der zweiten Woche werden Temperaturverteilungsvalidierungen der Verpackung für Sommer und Winter abgeschlossen sowie ungünstigste Messpunkte und PCM-Konfiguration festgelegt. In der dritten Woche werden Logger, Messpunktzeichnung, Versiegelung, Kurven-Hash und A/B/C-Entscheidungsbeleg in Versand- und Wareneingangsprozesse eingebunden und D1–D7-Systemblockaden eingerichtet. In der vierten Woche folgen eine reale Routenerprobung und eine absichtlich erzeugte Unterbrechung der Nachweiskette, um Nachübertragung, Sperrung, Nachprüfung und Kundenbenachrichtigung auf geschlossene Abläufe zu prüfen. Typische Fehler sind: ein direkt an der Kältequelle befestigter Logger, dessen Kurve das Bauteil nicht repräsentiert; die Betrachtung nur der Höchsttemperatur unter Vernachlässigung von Frost-Tau-Wechseln; PCM-Auswahl ohne Berücksichtigung von Jahreszeit und Routendauer; Kurvendateien ohne Chargenverknüpfung, sodass später nicht nachweisbar ist, zu welcher Verpackung sie gehören; Abweichungsfreigaben im Status B ohne Nachprüfung und Kundenzustimmung; sowie die Behandlung von Temperaturkritikalität als reine Lageranforderung, ohne Transport, Umschlag, Zwischenlagerung und Wartezeit vor Kundenannahme in ein gemeinsames Temperaturkonto einzubeziehen. lantu3D betrachtet diese Aufzeichnungen als Teil der Lieferkette von der Konstruktion bis zum physischen Produkt: Temperaturbelege sind kein Logistikanhang, sondern eine Freigabebedingung dafür, ob ein Teil bestätigt werden kann und in den nächsten Prozessschritt oder die Kundenmontage übergehen darf.
Fazit
Die Beherrschbarkeit temperaturempfindlicher Lieferungen beruht auf drei Punkten: Temperaturfenster zuerst definieren, Verpackung zuerst validieren und Abweichungen entscheidungsfähig bewerten. Erst wenn T_min/T_max, PCM-Temperaturverteilung, MKT und kumulative Exposition, A/B/C-Status, D1–D7-Gates, das neunfeldrige Nachweispaket und der ALCOA+-Rückverfolgungsmechanismus zu einer Kette verbunden sind, wird aus Kühlakkus in der Verpackung die belastbare Aussage, ob die Temperaturhistorie dieser Charge zulässig war, worauf sich ihre Freigabe stützt und ob die Bewertung im Streitfall nachgerechnet werden kann. Bei 3D-Druck-Lieferungen mit hoher Variantenvielfalt und kleinen Losgrößen ist dieser Ansatz wertvoller als bloß höhere Verpackungskosten: Er macht Temperaturänderungen von einer Liefer-Black-Box zu überprüfbaren, verbesserbaren und gemeinsam mit dem Kunden bestätigbaren technischen Daten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.