
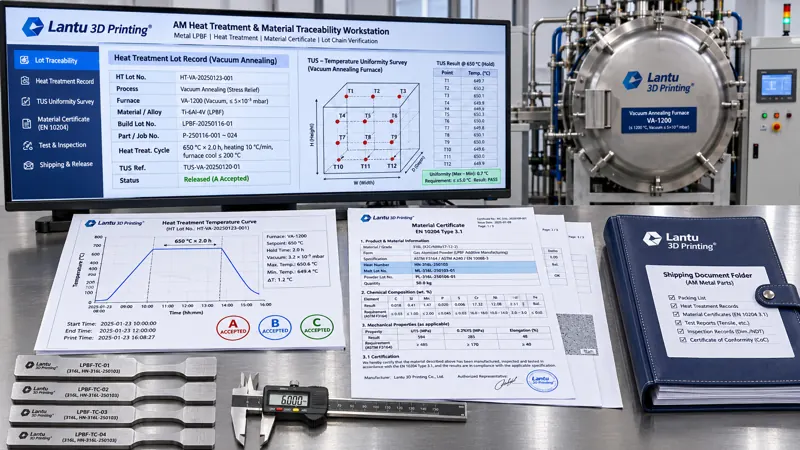
مقدمة: شهادات مكتملة، لكن لا أحد يحدد «هذه الدفعة»
عند تسليم أجزاء معدنية مطبوعة ثلاثية الأبعاد، يتلقى العميل غالباً رزمة من الوثائق: شهادة جودة المسحوق، وسجل معلمات الطباعة، وتقرير المعالجة الحرارية، وتقرير فحص المنتج النهائي. قد تبدو كل وثيقة مقبولة بمفردها، لكن عند جمعها قد لا تجيب عن سؤال واحد: في أي فرن، وأي دفعة فرن، وتحت أي منحنى حراري خضع هذا الحامل المصنوع من Ti6Al4V لتخمير إزالة الإجهاد؟ وهل توجد سلسلة أدلة قابلة للتحقق خطوة بخطوة بين رقم صهر المسحوق وتقرير الفحص النهائي؟ إن إدارة دورة الحياة، من المخطط أو التصميم إلى تسليم المنتج الفعلي، تعدها سلسلة واحدة؛ وتمثل سجلات دفعات أفران المعالجة الحرارية وسلسلة شهادات المواد نقطة انقطاع يسهل أن يخفيها اكتمال الوثائق ظاهرياً. يقدم هذا المقال منهجاً هندسياً قابلاً للتطبيق على مستوى الحقول والحدود ومعايير الإطلاق.
أولاً: تحديد الكيانات بوضوح: الربط ثلاثي المستويات بين دفعة الفرن والدفعة والشهادة
الخطأ الشائع هو الخلط بين «دفعة المسحوق» و«بناء الطباعة» و«دفعة المعالجة الحرارية» تحت رقم واحد. يجب ترقيم الكيانات الثلاثة بصورة مستقلة وربطها في جدول تعيين واحد: رقم دفعة المسحوق (بما في ذلك رقم الصهر Heat No.، وتوزيع حجم الجسيمات، وتقرير محتوى الأكسجين) ← رقم البناء build (رقم المعدة، وإصدار حزمة المعلمات، وخريطة إحداثيات الترتيب داخل الحجرة) ← رقم دفعة المعالجة الحرارية (رقم الفرن، وتاريخ التحميل، وفترة صلاحية TUS، وخريطة مواقع التحميل). يمكن أن تضم دفعة فرن واحدة عدة عمليات بناء، لكن يجب ألا تُقسَّم أجزاء البناء الواحد بين دفعات أفران مختلفة؛ وإذا كان التقسيم ضرورياً بسبب الطاقة الإنتاجية، فيجب تسجيل «بناء واحد، دفعتا فرن» في جدول التعيين والحكم على جزأي المنحنى كل على حدة. يوصى بأن يكون المفتاح الأساسي للجدول هو part_revision + build_id + heat_treat_lot، بحيث يمكن استرجاع وثائق التسليم لأي قطعة من خلال هذه الحقول الثلاثة، بدلاً من البحث اليدوي.
مثال هندسي: تمت طباعة دفعة تضم 24 حاملاً رقيق الجدران في حجرتين (B-01/B-02)، ثم حُمّلت معاً في فرن تخمير فراغي HT-2026-083، وسُجلت مواقع التحميل وفق إحداثيات صواني 3×4. إذا اقتصر السجل على عبارة «تم التخمير»، فلن يمكن استرجاع أي جزء من منحنى التثبيت يخص B-01 أو B-02، ولا المزدوجة الحرارية المراقِبة المقابلة له. والهدف من الربط ثلاثي المستويات هو إزالة هذا النوع من الغموض.
ثانياً: تجانس حرارة الفرن TUS ودقة النظام SAT: إثبات موثوقية الفرن أولاً
مهما كان منحنى الحرارة مكتملاً، فإنه بلا قيمة إذا كانت فروق الحرارة بين نقاط حجرة الفرن غير معروفة. وبالاسترشاد بمنهجية AMS 2750G / GB/T 9452، تُفصل موثوقية الفرن إلى اختبارين مستقلين: يستخدم TUS (Temperature Uniformity Survey، مسح تجانس حرارة الفرن) من 9 إلى 15 مزدوجة حرارية معايرة موزعة عند زوايا ومنتصف منطقة التسخين الفعالة، لقياس الانحرافات المستقرة في حالة الفرن الفارغ والمحمل عند درجات الضبط المعتادة، مثل 650 و850 و1050 درجة مئوية؛ بينما يتحقق SAT (System Accuracy Test، اختبار دقة النظام) من فرق القراءة بين المزدوجات الحرارية للتحكم/التسجيل والمزدوجة الحرارية القياسية المستقلة. ويمكن اعتماد معايير هندسية مثل: TUS ≤ ±5 درجات مئوية لفرن الفئة 3، وTUS ≤ ±3 درجات مئوية لفرن الفئة 2، وانحراف SAT ≤ ±1.1 درجة مئوية أو ±0.6% من القراءة، أيهما أكبر. تستخدم المزدوجات الحرارية من النوع K للمجالات الاعتيادية حتى 1000 درجة مئوية، وللدرجات الأعلى يستخدم النوع N أو S، مع رقم شهادة معايرة وتاريخ صلاحية لكل واحدة.
هناك ثلاثة حقول يسهل إغفالها: فترة صلاحية تقرير TUS ونطاق درجات الحرارة القابل للتطبيق فيه، إذ إن استخدامه خارج النطاق يبطل صلاحيته؛ والحدود الهندسية لمنطقة التسخين الفعالة، إذ يجب ألا يتجاوزها التحميل؛ وإعادة إجراء SAT بعد استبدال المزدوجة الحرارية. يوصى بإدراج «رقم شهادة TUS + تاريخ الصلاحية + نطاق الحرارة المطبق» كحقول إلزامية في قالب سجل دفعة الفرن، وأن يمنع النظام تلقائياً استخدام الدفعات منتهية الصلاحية بحسب التاريخ.
ثالثاً: رقم دفعة الفرن ومعلمات السجل: جعل كل قطعة قابلة للتتبع إلى منحنى واحد
ليس سجل دفعة الفرن عبارة عن «وصول الحرارة إلى قيمة الضبط»، بل هو مجموعة بيانات عملية ذات طابع زمني، تشمل: معدل التسخين، مثل ≤5 درجات مئوية/دقيقة للحد من تشوه الأجزاء رقيقة الجدران؛ وقيمة التثبيت وحدود القياس الفعلية، مثل 800 ±5 درجات مئوية لمدة 120 دقيقة؛ وأوقات بدء وانتهاء التثبيت؛ وطريقة التبريد، مثل التبريد داخل الفرن حتى ≤200 درجة مئوية قبل الإخراج أو التبريد السريع بالأرجون؛ والجو الداخلي للفرن ومحتوى الأكسجين/مستوى الفراغ، مثل فراغ ≤5×10⁻³ Pa وأكسجين ≤100 ppm؛ ووزن التحميل الكلي ورقم التجهيز؛ وفاصل أخذ عينات التسجيل، ويوصى بأن يكون ≤60 ثانية و≤10 ثوانٍ في المراحل الحرجة. يجب الاحتفاظ بملف نقاط العينة الخام للمنحنى، لا بلقطة شاشة فقط، مع حساب تجزئة الملف sha256 وتسجيل إصدار جهاز التسجيل لمنع إضافة منحنيات لاحقاً.
يجب كتابة قواعد الحكم كحالات قابلة للتنفيذ من A/B/C: الحالة A تعني أن جميع نقاط العينة ضمن نطاق الضبط، وزمن التثبيت يساوي الحد الأدنى أو يتجاوزه، وTUS/SAT ضمن فترة الصلاحية، وبالتالي يتم الإطلاق المباشر؛ والحالة B تعني تجاوزاً قصيراً لنقطة واحدة لا يزيد عن ±2 درجة مئوية ولمدة <3 دقائق، وتتطلب تفسيراً للانحراف وإعادة اختبار ميكانيكي لعينة مرافقة للفرن قبل السماح بالإطلاق الاستثنائي؛ والحالة C تعني نقص مدة التثبيت، أو تجاوز الحد المسموح، أو انقطاع التسجيل ووجود جزء مفقود، فتُحكم دفعة الفرن غير مطابقة وتعزل الأجزاء وتبدأ مراجعة MRB، ولا يجوز إطلاقها ذاتياً عبر «إضافة مدة تثبيت» لاحقة. النقطة الأساسية هي أن قيمة سجل العملية تكمن في قدرة طرف ثالث على إعادة حسابه وفق المعيار نفسه، لا في إثبات أن المعالجة قد أُجريت.
رابعاً: حقول شهادة المواد ومستويات الأدلة: كيفية التحقق من EN 10204 3.1 إلى 3.2
كثيراً ما تختلط شهادات جانب المسحوق بشهادات جانب المنتج النهائي. ينبغي أن تتضمن شهادة جودة المسحوق رقم الصهر، والتركيب الكيميائي بالقيم المقاسة لكل عنصر لا بعبارة «مطابق» فقط، وتوزيع حجم الجسيمات D10/D50/D90، ومعدل تدفق هول، والكثافة الظاهرية، ومحتوى الأكسجين/النيتروجين/الهيدروجين، ورقم الدفعة. أما شهادة مادة المنتج النهائي فتُصنف وفق EN 10204 3.1، أي تصريح مستقل من المصنع يتضمن القيم المقاسة وموقع من ممثل مفوض، أو 3.2، أي مصادقة مشتركة من طرف ثالث. وعند المراجعة، يجب تأكيد خمسة أمور: اتساق رقم الشهادة ورقم الدفعة مع جدول التعيين؛ وأن جهة الإصدار ضمن نطاق الاعتماد؛ وأن القيم المقاسة تقع ضمن المجال المحدد في الاتفاقية الفنية؛ وأن رقم معيار طريقة الاختبار، مثل GB/T 228.1 لاختبار الشد وGB/T 231.1 لصلادة برينل وASTM E8/E8M، مذكور صراحة؛ وأن إصدار الشهادة وتاريخها لاحقان لدفعة الفرن المقابلة.
قاعدة عملية مهمة: يجب أن تكون قيم الخواص الميكانيكية المقاسة في الشهادة قابلة للتتبع إلى عينة مرافقة للفرن من الدفعة ذاتها أو إلى قطعة مأخوذة من الدفعة نفسها. وإذا تضمنت الشهادة «قيماً نموذجية» فقط دون ربط برقم دفعة الفرن، فلا يجوز استخدامها إلا مرجعاً لاختيار المادة، وليس أساساً لإطلاق هذه الدفعة. وينبغي أن تنص الاتفاقية الفنية مسبقاً على «توفير شهادة 3.1 مع ربطها بـ heat_treat_lot»، لتجنب اكتشاف طلب العميل لشهادة 3.2 عند التسليم من دون حجز إجراء تحقق من طرف ثالث.
خامساً: ربط القيم المقاسة بدفعة الفرن: منع شهادة 3.1 من التحول إلى «قيم نموذجية»
أكثر حلقات سلسلة الشهادات عرضة للتشوه هي اعتبار القيم النموذجية في دليل المادة قيماً مقاسة لهذه الدفعة. يجب الالتزام بقاعدة صارمة: يجب أن تحمل قيم Rm وRp0.2 وA% والصلادة المقاسة في شهادة 3.1 رقم دفعة الفرن ورقم عينة الاختبار، وأن تكون قابلة للاسترجاع إلى السجل الخام لعينة مرافقة للفرن من الدفعة نفسها أو إلى عينة مأخوذة من الدفعة ذاتها. وأي وثيقة تكتفي بعبارة «مطابق لـ GB/T 3620.1» من دون قيم رقمية أو ربط برقم دفعة الفرن، لا تصلح إلا للاختيار ولا يجوز استخدامها للإطلاق. ويوصى بتثبيت التأكيدات الخمسة في قائمة تدقيق واحدة: اتساق رقم الشهادة ورقم الدفعة، وجهة الإصدار والممثل المفوض، ومجال القيم المقاسة، ورقم معيار طريقة الاختبار مثل GB/T 228.1 وASTM E8/E8M وGB/T 231.1، وما إذا كان تاريخ الإصدار لاحقاً لدفعة الفرن المقابلة.
يجب تجميد معايير القبول في الاتفاقية الفنية بدلاً من التفاوض عليها وقت التسليم؛ فعلى سبيل المثال، قد تتطلب حالة التخمير لمادة Ti6Al4V أن يكون Rm ≥ 895 MPa وRp0.2 ≥ 825 MPa وA ≥ 8%، وهي قيم توضيحية تخضع للمعيار المطبق، مع تحديد معالجة القيم الحدية وفق القاعدة التحفظية ISO 14253-1 أو إعادة الاختبار. وإذا أخفقت قيمة مقاسة واحدة، فإن إجراء المعالجة يخص دفعة الفرن كاملة لا قطعة منفردة: تُجمّد جميع الأجزاء المرتبطة بهذه الدفعة في جدول التعيين، ثم يوسّع التحقق ليشمل الدفعات المجاورة ودفعة المسحوق نفسها، قبل إحالتها إلى MRB للبت فيها. وهنا تكمن قيمة جدول تعيين دفعات الفرن: إذ يحول «نطاق الفحص الموسع» من تخمين قائم على الخبرة إلى قائمة قابلة للاستعلام.
سادساً: حزمة وثائق الشحن وبوابات الإطلاق: ما الذي يمكن للعميل التحقق منه
يوصى بتثبيت وثائق الشحن في حزمة من ستة عناصر: ① جدول التعيين ثلاثي المستويات، متضمناً مخطط ترتيب البناء وخريطة مواقع التحميل؛ ② شهادات TUS/SAT وفترات صلاحيتها؛ ③ مجموعة نقاط منحنى حرارة دفعة الفرن الخام + التجزئة + نموذج الحكم A/B/C؛ ④ شهادة جودة المسحوق وشهادة مادة المنتج النهائي، مع بيان تصنيف 3.1/3.2 بوضوح؛ ⑤ تقرير فحص العينة المرافقة للفرن، شاملاً اتجاه أخذ العينة ورقم معيار الطريقة وعدم اليقين؛ ⑥ قائمة إطلاق على مستوى القطعة، تربط الرقم التسلسلي بكل الأرقام المذكورة أعلاه واحداً لواحد. عند غياب أي عنصر من العناصر الستة، لا تمر بوابات الإطلاق D1–D4: D1 اكتمال الأرقام التعريفية، وD2 أن يكون حكم المنحنى بالحالة A، وD3 اكتمال حلقة إصدار الشهادة والقيم المقاسة، وD4 استيفاء معايير الفحص للاتفاقية الفنية.
ينبغي حفظ السجلات وفق مبادئ ALCOA+: قابلة للإسناد إلى شخص، ومقروءة، ومتزامنة بحيث تأتي الطوابع الزمنية من جهاز التسجيل لا من إدخال لاحق، وأصلية، ودقيقة، وكاملة، ومتسقة، ودائمة، ومتاحة. ويوصى بإنشاء ملف قائمة للحزمة الإلكترونية وحساب تجزئة شاملة لها، بحيث يستطيع العميل استخدام التجزئة ذاتها للتأكد من عدم استبدال الملفات. وبهذه الطريقة لا يقتصر التسليم على الأجزاء، بل يشمل مجموعة أدلة يمكن التحقق منها بصورة مستقلة، من رقم صهر المسحوق حتى إطلاق المنتج النهائي.
سابعاً: أنماط الإخفاق الشائعة وقائمة التحقق
يمكن تلخيص المشكلات المتكررة في ست نقاط، مع إجراء فحص لكل منها: انقطاع الترقيم، ويُفحص بالتحقق من وجود أجزاء بلا رقم دفعة فرن في جدول التعيين؛ وانتهاء صلاحية TUS أو استخدامه خارج نطاق الحرارة، ويُفحص بمقارنة فترة الصلاحية بدرجة الضبط؛ ومنحنى على هيئة لقطة شاشة دون نقاط خام، ويُفحص بملف العينات والتجزئة؛ واستخدام القيم النموذجية في الشهادة على أنها قيم مقاسة، ويُفحص بوجود ربط برقم دفعة الفرن؛ وعدم تسجيل اتجاه أخذ عينة الفرن، ويُفحص بملصق العينة وحقول التقرير؛ وبناء واحد موزع على دفعتَي فرن من دون حكم منفصل، ويُفحص بتقسيم صفوف جدول التعيين. يوصى باختيار ثلاث دفعات تم تسليمها كل ربع سنة لتنفيذ تمرين عكسي بعنوان «استرجاع الحزمة السداسية من الرقم التسلسلي». ويجب أن تكون نسبة النجاح في الاسترجاع من المرة الأولى ≥95%، وأن تدخل الحالات غير الناجحة في CAPA بدلاً من الاكتفاء بإضافة وثيقة تفسيرية.
الخلاصة
إن سجلات دفعات أفران المعالجة الحرارية وسلسلة شهادات المواد ليست في جوهرها عملاً توثيقياً، بل عملاً هندسياً يحول قدرة العملية إلى حقول قابلة للتحقق: الربط ثلاثي المستويات يجيب عن سؤال «أي دفعة فرن؟»، وTUS/SAT يجيب عن سؤال «هل الفرن موثوق؟»، والمنحنيات وأحكام A/B/C تجيب عن سؤال «هل كانت العملية تحت السيطرة؟»، وشهادات 3.1/3.2 والعينات المرافقة للفرن تجيب عن سؤال «ما أساس صحة النتيجة؟»، والحزمة السداسية وبوابات D1–D4 تجيب عن سؤال «هل يستطيع العميل التحقق بصورة مستقلة؟». وبالنسبة للمنصات التي تدير التسليم من المخطط إلى المنتج الفعلي، تحول هذه السلسلة كل معالجة حرارية من «تمت معالجتها» إلى «يمكن إثباتها»، كما توفر خط أساس موحداً لتتبع الجودة لاحقاً، والبت في المطالبات، وتحسين العمليات.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.