
引言:证书齐全,却说不清「这一炉」
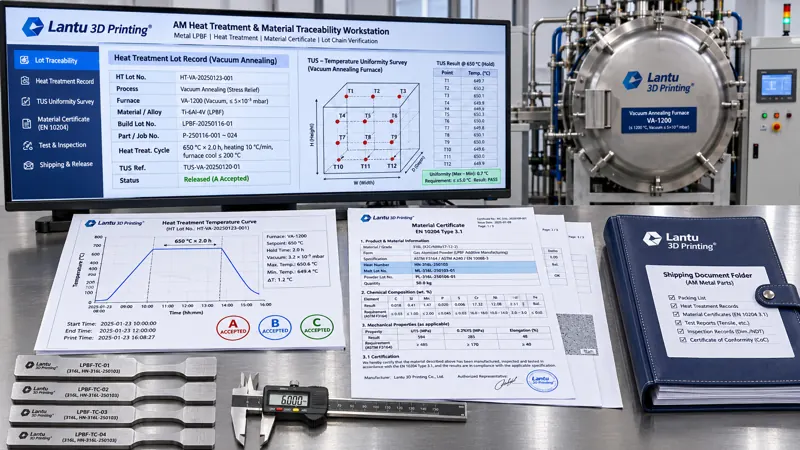
金属3D打印交付时,客户常收到一叠文件:粉末质保书、打印参数记录、热处理报告、成品检验单。单看每一份都合格,但把它们叠在一起往往回答不了一个问题:手里这件 Ti6Al4V 支架,究竟在哪一台炉子、哪一炉次、哪条温度曲线下完成去应力退火?粉末熔炼号与最终检验报告之间,是否存在一条可逐段复核的证据链?蓝图三维把从蓝图/设计到实物交付视为同一条生命周期管理链,热处理炉次记录与材质证明书链正是这条链上最容易被「文件齐全」掩盖的断点。本文给出一套可落到字段、阈值与放行判据上的工程方法。
一、先把对象定清楚:炉次、批次与证书链的三层映射
常见错误是把「粉末批」「打印 build」「热处理炉次」混为一个编号。三者必须独立编号,再用一张映射表关联:粉末批号(含熔炼号 Heat No.、粒度分布与氧含量报告)→ build 编号(设备号、参数包版本、舱内布局坐标图)→ 热处理炉次号(炉号、装炉日期、TUS 有效期、装载位置图)。一个炉次允许装入多个 build,但同一 build 的零件不得跨炉次拆分;若因产能必须拆分,须在映射表中登记「一 build 两炉次」并分别对两段曲线做合格判定。映射表的主键建议为 part_revision + build_id + heat_treat_lot,任何一件的随货文件都应由这三个字段反查得到,而不是靠人工翻找。
工程示例:某批 24 件薄壁支架分两舱打印(B-01/B-02),合并装入真空退火炉 HT-2026-083,装炉位置按 3×4 托盘坐标登记。若只写「已退火」,则 B-01 与 B-02 各自对应哪段保温曲线、哪支监控热电偶,无法还原。三层映射就是要把这类模糊表述消掉。
二、炉温均匀性 TUS 与系统精度 SAT:先证明炉子本身可信
温度曲线再完整,若炉膛内各点温差未知,曲线也没有意义。参照 AMS 2750G / GB/T 9452 的思路,把炉子可信性拆成两项独立测试:TUS(Temperature Uniformity Survey,炉温均匀性测试)用 9~15 支经校准的热电偶布于有效加热区各角与中心,在常用设定温度(如 650 ℃、850 ℃、1050 ℃)分别空炉与装载态测量,记录各点稳态偏差;SAT(System Accuracy Test,系统精度测试)核对控制/记录热电偶与独立标准热电偶的读数差。工程上可设的判据:3 类炉 TUS ≤ ±5 ℃、2 类炉 ≤ ±3 ℃,SAT 偏差 ≤ ±1.1 ℃ 或读数的 ±0.6% 取大者;热电偶 K 型用于 ≤1000 ℃ 常规段,更高温度段换 N 型或 S 型,且每支有校准证书号与有效期。
三项最易漏掉的字段:TUS 报告的有效期与适用温度区间(超区间使用即失效)、有效加热区几何边界(装载不得越界)、以及热电偶更换后的重新 SAT。建议把「TUS 证书号 + 有效期 + 适用温区」写进炉次记录模板的必填项,系统按日期自动拦截过期炉次。
三、炉批号与记录参数:让每一件可回溯到一条曲线
炉次记录不是「温度达到设定值」一句话,而是一组带时间戳的过程数据:升温速率(如 ≤5 ℃/min 以抑制薄壁件变形)、保温设定值与实测上下限(如 800 ℃ ±5 ℃,保温 120 min)、保温起止时刻、冷却方式(炉冷至 ≤200 ℃ 后出炉或氩气快冷)、炉内气氛与氧含量/真空度(如真空度 ≤5×10⁻³ Pa、氧含量 ≤100 ppm)、装载总重与工装号、记录采样间隔(建议 ≤60 s,关键段 ≤10 s)。曲线文件应保留原始采样点而非仅截图,并计算文件哈希(sha256)与记录仪版本号,防止后补曲线。
判定规则要写成可执行的 A/B/C 三态:A 态=全部采样点在设定带内、保温时长 ≥ 下限、TUS/SAT 在有效期内,直接放行;B 态=单点短时越限但未超过 ±2 ℃ 且持续 <3 min,需附偏离说明与随炉试样力学复测后方可让步;C 态=保温不足、越限超阈值或记录中断缺段,判该炉次不合格,零件隔离并启动 MRB,不得靠「补一段保温」自行放行。这里的关键是:过程记录的价值在于能被第三方按同一判据复算,而不是证明「我们做过」。
四、材质证明书的字段与证据等级:从 EN 10204 3.1 到 3.2 怎么核
粉末侧与成品侧的证书常被混用。粉末质保书应含熔炼号、化学成分(各元素实测值而非仅「符合」)、粒度分布 D10/D50/D90、霍尔流速、松装密度、氧/氮/氢含量与批号;成品材质证明书则按 EN 10204 3.1(制造商自立声明,含实测值并授权代表签发)或 3.2(第三方验证会签)分级。核对时做五项确认:证书编号与批号是否与映射表一致、签发主体是否在认可范围内、实测值是否落入技术协议规定的区间、检测方法标准号(如 GB/T 228.1 拉伸、GB/T 231.1 布氏硬度、ASTM E8/E8M)是否写明、证书版本与签发日期是否晚于对应炉次。
一个实用判据:证书上的力学性能实测值必须能追溯到同炉次随炉试样或同批取样件,若证书只有「典型值」而无炉批号绑定,只可作为材料选型参考,不能作为该批放行依据。技术协议里应预先写明「随货提供 3.1 证书并绑定 heat_treat_lot」,避免交付时才发现客户要求 3.2 而流程未预留第三方见证。
五、实测值与炉次绑定:让 3.1 证书不退化成「典型值」
证书链最容易失真的一环,是把材料手册的典型值当成该批实测值。核对时坚持一条硬规则:3.1 证书上的 Rm、Rp0.2、A%、硬度实测值必须带炉批号与取样件编号,能反查到同炉次随炉试样或同批取样的原始记录;只写「符合 GB/T 3620.1」而无数值、无炉批号绑定的文件,只能用于选型,不能用于放行。五项确认建议固化为一张核对单:证书编号-批号一致性、签发主体与授权代表、实测值区间、方法标准号(GB/T 228.1、ASTM E8/E8M、GB/T 231.1)、签发日期是否晚于对应炉次。
合格判据要在技术协议里冻结而非交付时协商,例如 Ti6Al4V 退火态 Rm ≥ 895 MPa、Rp0.2 ≥ 825 MPa、A ≥ 8%(示例值,以适用标准为准),并写明临界值按 ISO 14253-1 保守规则或复测处理。若某项实测不合格,处置对象是整个炉次而非单件:冻结该炉次映射到的全部零件,扩大至相邻炉次与同粉末批核查,再交 MRB 判定。炉次映射表在这里的价值,是把「扩检范围」从凭经验猜测变成一张可查询清单。
六、随货文件包与放行门禁:客户能复核什么
建议把随货文件固定为六件套:① 三层映射表(含 build 布局图与装炉位置图);② TUS/SAT 证书与有效期;③ 炉次温度曲线原始点集 + 哈希 + A/B/C 判定单;④ 粉末质保书与成品材质证明书(3.1/3.2 明确分级);⑤ 随炉试样检验报告(含取样方向、方法标准号、不确定度);⑥ 零件级放行清单(序列号 ↔ 上述编号一一对应)。六件套缺任一项,放行门禁 D1–D4 不予通过:D1 编号齐全、D2 曲线判定 A 态、D3 证书版本与实测值闭环、D4 检验判据满足技术协议。
记录按 ALCOA+ 留痕:可归因(操作者/复核者)、易读、同步(时间戳来自记录仪而非事后补录)、原始、准确、完整、一致、持久、可获取。电子包建议生成清单文件并计算整体哈希,客户端可用同一哈希确认文件未被替换。这样交付的不只是零件,而是一套从粉末熔炼号到成品放行都能被独立复核的证据。
七、常见失效模式与检查清单
高频问题可归纳为六条,逐条给检查动作:编号断裂(查映射表是否存在无炉次号的零件);TUS 过期或超温区使用(查有效期与设定温度比对);曲线为截图无原始点(查采样文件与哈希);证书用典型值冒充实测值(查是否有炉批号绑定);随炉试样未登记取样方向(查试样标签与报告字段);一 build 跨两炉次未分段判定(查映射表是否拆行)。建议每季度抽 3 个已交付批次做一次「从序列号反查六件套」的反向演练,反查一次通过率应 ≥95%,未通过项进入 CAPA,而不是补一份说明文件了事。
总结
热处理炉次记录与材质证明书链,本质上不是文档工作,而是把工艺能力翻译成可核查字段的工程工作:三层映射解决「是哪一炉」,TUS/SAT 解决「炉子可信吗」,曲线与 A/B/C 判定解决「过程是否受控」,3.1/3.2 证书与随炉试样解决「结果凭什么成立」,六件套与 D1–D4 门禁解决「客户能不能独立复核」。对以蓝图到实物交付为主线的平台而言,这条链让每一次热处理从「已处理」变成「可举证」,也让后续的质量追溯、索赔判定与工艺改进都有同一份基线可依。