
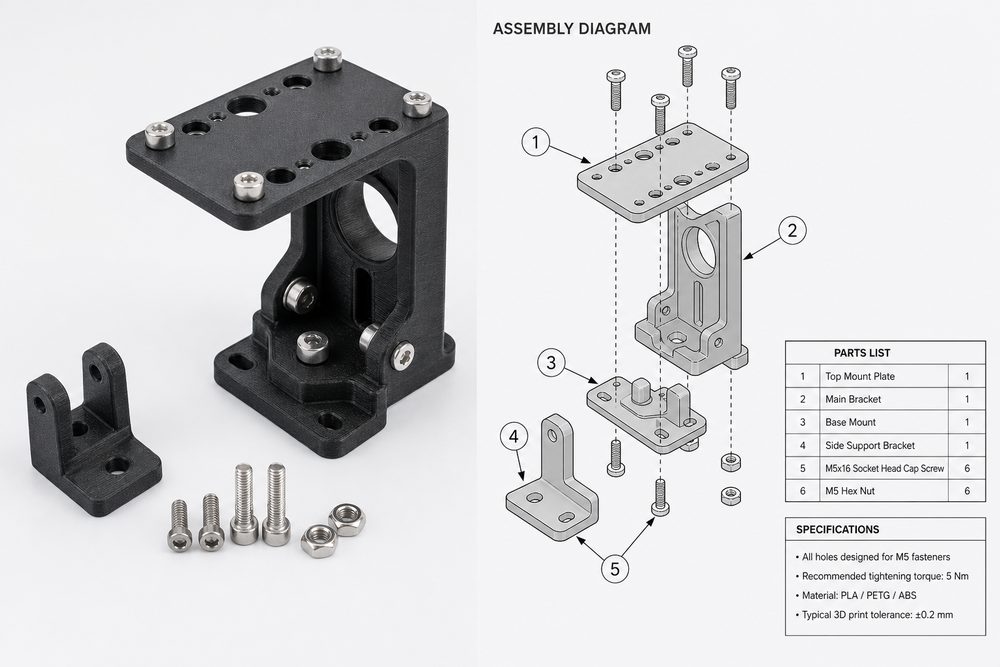
引言:装配孔设计的重要性
在3D打印零件的功能实现中,装配孔与紧固件的连接质量直接影响产品的可靠性和使用寿命。传统加工工艺可以获得精确的孔径和位置精度,而3D打印工艺受层积成型原理限制,孔的尺寸精度、表面粗糙度和位置精度都存在固有偏差。掌握装配孔的设计方法,是实现功能性装配的关键。
一、3D打印孔的精度特性分析
1.1 不同工艺的孔精度表现
FDM工艺:孔径精度通常为±0.2-0.5mm,内表面呈现明显的层纹特征,圆形度偏差在0.1-0.3mm范围。对于直径小于5mm的孔,精度明显下降。
SLA工艺:孔径精度可达±0.1-0.2mm,表面光滑度优于FDM,但树脂收缩会影响孔的最终尺寸,收缩率约0.5-1%。
SLS工艺:孔径精度约为±0.2-0.3mm,粉末烧结产生的多孔结构可能影响螺纹咬合强度。
1.2 影响孔精度的主要因素
- 打印方向:垂直于打印层方向的孔精度最高,平行于打印层方向的孔可能出现椭圆化
- 孔径大小:直径3-10mm的孔精度最优,过小孔易堵塞,过大孔需考虑内部支撑
- 材料收缩:PLA收缩率0.3%,ABS约0.8%,尼龙可达1.5-2.5%
- 切片参数:层高、填充率、外壁层数均影响孔的最终质量
二、装配孔设计原则
2.1 孔位布局设计
最小壁厚要求:孔边缘到零件边界的最小距离应不小于孔直径的0.5倍,且不少于2mm。例如,M4螺栓孔(直径4.2mm)的边缘距应≥2.1mm。
孔间距设计:两孔中心间距应不小于孔直径的1.5倍,避免应力集中区域重叠。高载荷连接区域建议间距≥2倍孔径。
层积方向优化:将关键装配孔的轴线垂直于打印层方向,可获得最佳圆度和表面质量。必要时调整零件打印姿态。
2.2 孔径设计参数
通孔设计:推荐采用标准钻头尺寸(如3.3mm、4.2mm、5.0mm等),便于后处理扩孔。打印孔径应比目标孔径小0.2-0.3mm,预留扩孔余量。
盲孔设计:盲孔深度应不超过孔径的3倍,超过此深度需考虑分体打印或侧向开孔。盲孔底部壁厚应≥孔径的0.5倍。
台阶孔设计:用于螺栓头沉头或垫片安装,台阶直径比螺栓头大1-2mm,深度比螺栓头高度大0.5mm。
三、紧固件选型与匹配设计
3.1 自攻螺钉孔设计
孔径计算:自攻螺钉孔直径=螺钉公称直径-0.4至0.6倍螺距。以M3自攻螺钉为例,孔径建议2.6-2.7mm。
咬合深度:自攻螺钉的有效咬合深度应≥螺钉直径的2倍,即M3螺钉咬合深度≥6mm。
材料适配:PLA、PETG等刚性材料适合自攻螺钉;TPU、TPC等柔性材料不建议使用自攻方式。
| 螺钉规格 | 推荐孔径(mm) | 咬合深度(mm) | 适用材料 |
|---|---|---|---|
| M2.5 | 2.1-2.2 | ≥5 | PLA/PETG/ABS |
| M3 | 2.5-2.7 | ≥6 | PLA/PETG/ABS |
| M4 | 3.4-3.6 | ≥8 | PLA/PETG/ABS |
| M5 | 4.3-4.5 | ≥10 | PLA/PETG/ABS |
3.2 黄铜嵌件安装孔设计
孔径设计:嵌件安装孔直径应比嵌件外径小0.1-0.3mm,形成过盈配合。例如,M4嵌件外径6mm时,孔径设计为5.7-5.9mm。
安装方法:使用烙铁或专用加热工具,温度设定200-250°C(根据材料熔点调整),垂直压入深度控制在嵌件高度的0.9-0.95倍。
冷却收缩:嵌件周围材料冷却收缩形成紧固力,抗拔出强度可达50-100N(取决于材料和嵌件规格)。
3.3 螺栓连接孔设计
间隙孔设计:螺栓通孔直径比螺栓公称直径大0.2-0.5mm,形成间隙配合,便于装配。例如,M4螺栓通孔直径4.2-4.5mm。
螺母预埋槽设计:对于需要螺母固定的连接,设计六角形预埋槽,槽深度为螺母厚度的0.7-0.8倍,防止螺母转动。
垫片承载面:螺栓头和螺母的承载面应设计为平面或沉头形式,避免应力集中在层积边缘。承载面直径比垫片外径大1-2mm。
四、实际应用案例
案例1:无人机机架装配孔设计
某航拍无人机机架采用碳纤维增强PA12材料打印,需要连接4个电机座和2个电池仓。设计要点:
- 电机座螺栓孔采用M3螺栓,设计孔径3.3mm,预留0.1mm扩孔余量
- 孔边缘壁厚设计为3mm,超过孔径的1.5倍要求
- 采用黄铜嵌件提高螺纹强度,抗拉力达到120N
- 打印方向优化:电机座孔轴线垂直于打印层
测试结果:装配顺利,电机振动测试72小时后螺栓预紧力衰减小于5%,满足飞行安全要求。
案例2:工业检测设备外壳装配
某工业检测设备外壳采用ABS材料打印,需要进行多面板组装。设计要点:
- 面板连接孔设计为M4螺栓通孔,孔径4.3mm
- 采用自攻螺钉孔用于传感器固定,孔径按螺钉规格精确设计
- 设计对齐销孔(直径4mm)辅助定位,提高装配精度
- 关键承载区域孔壁增加至4层外壁,提高局部强度
测试结果:装配效率提升40%,拆卸重装精度保持±0.15mm。
五、常见问题与解决方案
问题1:孔径偏小,螺栓无法穿入
解决方案:设计时预留0.3-0.5mm扩孔余量,打印后使用对应规格钻头扩孔至精确尺寸。
问题2:自攻螺钉滑丝
解决方案:检查孔径是否过大,确认材料刚性是否足够;考虑更换为黄铜嵌件方案。
问题3:螺栓拧紧后孔开裂
解决方案:增加孔周围壁厚,添加加强筋;考虑使用垫片分散载荷。
六、设计优化建议
- 精度优先级排序:将关键装配孔布置在打印精度最优的区域和方向
- 标准化设计:采用标准螺纹规格和孔径尺寸,便于后期维护和替换
- 模块化思维:考虑将复杂装配结构分解为独立模块,降低单件打印难度
- 仿真验证:对关键承载孔进行有限元分析,验证应力分布和变形趋势
结语
装配孔与紧固件设计是3D打印零件实现工程应用的基础技术。通过系统掌握不同工艺的孔精度特性、合理设计孔位布局、正确选择紧固方案,可以显著提升装配质量和连接可靠性。在实际应用中,应结合具体材料、载荷要求和打印工艺参数,进行针对性的设计优化,实现从设计到装配的全流程质量控制。