
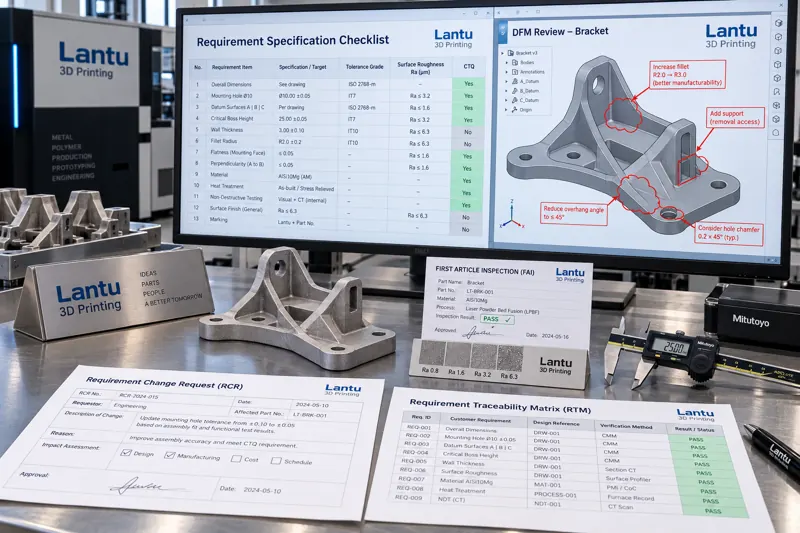
为什么需求必须先变成可判定的规格
在增材制造项目里,最常见的返工并不发生在打印环节,而发生在需求理解环节。客户口中的“强度高一点”“表面光滑一些”“尺寸准一点”,在工程上是无法直接执行的指令:没有材料牌号、没有热处理状态、没有取样方向,就没有合格判据。蓝图三维把需求工程定义为从图纸到实物全生命周期管理的第一道关口——把模糊描述翻译成带编号、带阈值、带验证方法的条目,后续报价、排产、检验才有共同语言。
一份可用的需求规格通常包含四类信息:几何与公差(关键尺寸、形位公差、基准体系)、材料与状态(牌号、粉末批次要求、热处理与致密化要求)、表面与性能(粗糙度等级、力学性能取样位置与方向)、交付与追溯(批次标识、检测报告清单、包装方式)。缺任何一类,后续都会以变更单的形式补回来。
CTQ 识别:把几十个尺寸收敛为少数关键项
一个打印件可能有上百个标注尺寸,但真正决定装配与功能的往往只有 5 到 12 个。这些就是 CTQ(关键质量特性)。识别方法是从功能链倒推:影响装配配合的尺寸、影响密封或受力的面、影响疲劳寿命的圆角与表面状态,都应列入 CTQ;纯外形的非配合尺寸可归为一般项。
分级后,检测资源分配才有依据。CTQ 项建议 100% 检测并保留实测记录;重要项按批量抽检;一般项只做外观与运损检查。金属 LPBF 零件还应单独标注取样方向——垂直方向与水平方向的延伸率差异可达 20% 到 40%,不注明取样方向的性能要求本身就是无效要求。
打样确认与首件:把“看起来对”变成“测量对”
批量订单前先做打样确认,是需求收敛最有效的手段。打样阶段要锁定的不是外观,而是三件事:材料与工艺参数组合是否满足性能要求、打印变形是否在补偿范围内、后处理工艺链能否稳定复现表面状态。
首件鉴定(FAI)应当覆盖全部 CTQ 项,并附带材料证书、热处理曲线、检测报告。首件样品必须封样留存,作为后续批次的比对基准。客户签字确认的封样件,是后期判定“是否发生变化”的唯一物证。缺少封样,任何尺寸争议都会退回到各自的记忆。
需求变更:让每一次改动都留下代价与痕迹
打印项目周期短,客户常在打样后提出调整。变更本身不可怕,可怕的是变更没有编号、没有影响分析、没有版本控制。规范的变更流程应包含:变更申请单记录更改内容与原编号、影响分析说明对工装、参数、检测项与交期的影响、版本受控确保旧版图纸即时作废、必要时重新做首件验证。
尤其要区分两类变更:几何变更通常需要重新仿真与首件;仅文档类澄清(如补充表面粗糙度标注)则只需更新技术文件。把二者混为一谈,会造成要么过度验证、要么漏验证。
技术协议:把验收规则写进交付之前
技术协议是需求工程的最终产物,也是交付阶段的裁判依据。一份可执行的技术协议至少应约定:引用标准号与版本、关键特性的合格判据与测量方法、抽样方案与判定数组、不合格品的处置方式(返修、让步、判废)、以及争议处理的留样与复检规则。
没有判据的性能要求等于没有要求。例如“表面光滑”应写成“指定面 Ra ≤ 6.3 μm,按 GB/T 评定,取样长度 0.8 mm,测量 3 点取平均”;“强度合格”应写成“随炉试样室温抗拉强度 ≥ 指定值,取样方向为垂直方向,试样随批热处理”。
总结
把客户需求翻译成可判定规格,是从蓝图到实物交付链条中回报率最高的一步。识别 CTQ、用打样与首件固化基准、用变更单与版本控制约束改动、用技术协议约定验收规则,四步合起来能把返工挡在报价之前,也让交付争议有据可依。