
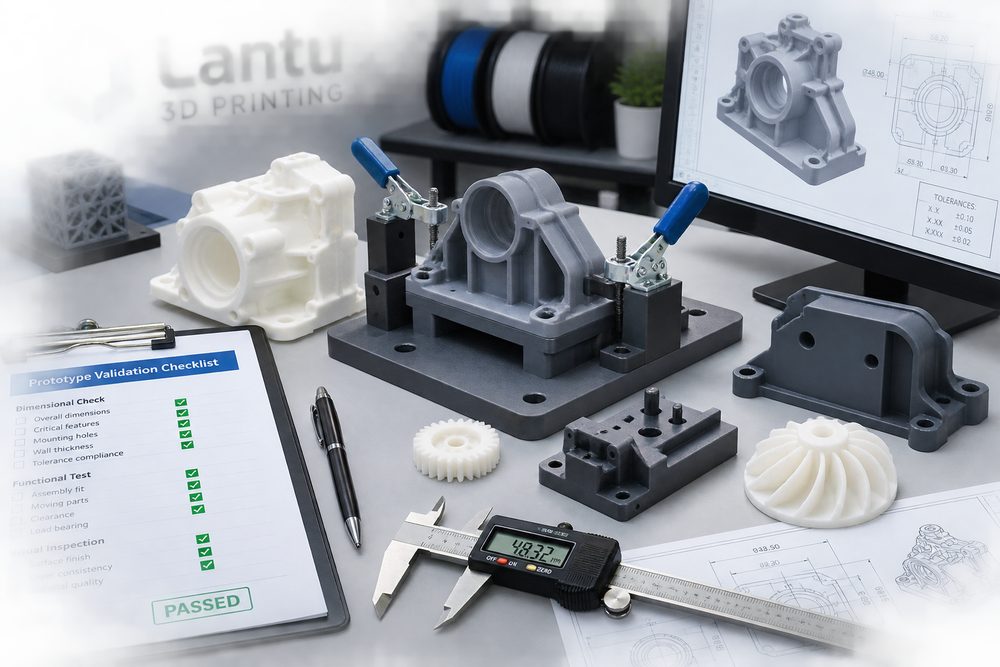
Mở đầu: Xác nhận mẫu quyết định rủi ro của giai đoạn sản xuất tiếp theo
Giá trị của nguyên mẫu in 3D không chỉ nằm ở việc nhìn thấy hình dáng nhanh chóng, mà quan trọng hơn là phát hiện vấn đề thiết kế trước khi đầu tư khuôn, gia công CNC hàng loạt hoặc sản xuất số lượng nhỏ. Nhiều dự án ở giai đoạn mẫu chỉ kiểm tra ngoại quan, bỏ qua chuỗi kích thước, khe hở lắp ráp, đường truyền tải trọng và môi trường sử dụng, dẫn đến khi bước sang giai đoạn sau mới phát hiện then cài dễ gãy, vị trí lỗ bị lệch, insert đai ốc lỏng hoặc biến dạng nhiệt. lantu3D xem xác nhận mẫu như một bộ lọc rủi ro từ bản vẽ thiết kế đến sản phẩm thực, giúp đội ngũ R&D giảm số lần làm mẫu lại bằng quy trình chuẩn hóa.
1. Chuẩn bị trước khi xác nhận: Xác định mẫu cần trả lời câu hỏi gì
Xác nhận mẫu nên bắt đầu từ mục tiêu, không phải đánh giá theo cảm tính sau khi in xong. Mẫu ngoại quan chủ yếu kiểm tra tỷ lệ, bề mặt cong, màu sắc và tính công thái học; mẫu kết cấu tập trung vào độ dày thành, gân tăng cứng, ngàm cài, trụ vít và trình tự lắp ráp; còn mẫu chức năng cần chịu tải, nhiệt độ, ma sát hoặc tiếp xúc với chất lỏng. Mỗi mục tiêu sẽ tương ứng với vật liệu và công nghệ khác nhau: SLA phù hợp cho xác nhận ngoại quan chi tiết cao, SLS PA12 phù hợp cho kiểm tra độ dẻo và lắp ráp, MJF phù hợp với linh kiện chức năng số lượng nhỏ có độ đồng đều tốt hơn, còn SLM kim loại thích hợp cho đầu nóng, đồ gá hoặc các chi tiết kết cấu cần độ bền cao.
2. Kiểm tra kích thước: Xây dựng danh sách các kích thước quan trọng
Việc kiểm tra không nên bao phủ toàn bộ kích thước mà cần nhận diện các kích thước trọng yếu ảnh hưởng đến chức năng. Danh sách thường bao gồm khoảng cách giữa các lỗ lắp, đường kính lỗ trục, độ dày ngàm cài, bề mặt định vị lắp ráp, chiều rộng rãnh làm kín, đường kính trong của trụ vít và bao thể ngoại hình tổng thể. Với nguyên mẫu thông thường, có thể dùng thước cặp để kiểm tra ở mức sai số ±0,10-0,30 mm; với kết cấu độ chính xác cao, nên bổ sung máy đo tọa độ hoặc quét 3D để đối chiếu. Cách ghi nhận nên bao gồm giá trị thiết kế, giá trị đo thực tế, độ lệch, dụng cụ đo, ảnh vị trí đo và kết luận. Nếu sai lệch có tính định hướng, cần kiểm tra hướng in, bề mặt có support, độ co ngót vật liệu và lượng gia công sau in.
3. Xác nhận lắp ráp: Từ đạt chuẩn từng chi tiết đến đạt chuẩn toàn hệ thống
Nhiều chi tiết đo riêng lẻ thì đạt, nhưng khi lắp vào cả cụm vẫn thất bại, nguyên nhân thường do chuỗi dung sai bị cộng dồn và trình tự lắp ráp chưa được kiểm chứng. Thử nghiệm lắp ráp cần ghi lại lực lắp, độ sâu vặn, khe hở, điểm cấn và số lần tháo lắp. Với kết cấu ngàm cài, có thể thực hiện 10-30 lần tháo lắp lặp lại để quan sát hiện tượng trắng vật liệu, nứt và khả năng đàn hồi; với trụ vít, có thể kiểm tra xem đai ốc ép nhiệt có còn đồng trục hay không; với ray trượt hoặc bản lề, cần xem lực chuyển động và bột mài mòn. Khi cần thiết, có thể đánh dấu vùng cấn trên mẫu, rồi quay lại CAD để chỉnh bo góc, tạo khoảng trống hoặc điều chỉnh dung sai.
4. Thử nghiệm chức năng: Kiểm chứng bằng điều kiện gần với thực tế sử dụng
Xác nhận chức năng cần mô phỏng điều kiện sử dụng thực tế, chứ không chỉ đặt mẫu yên một chỗ. Chi tiết chịu lực có thể kiểm tra ngắn hạn ở mức tải bằng 1,5 lần tải làm việc và quan sát vết nứt cùng biến dạng vĩnh viễn; các chi tiết dùng ngoài trời cần chú ý tia UV, độ ẩm và chu kỳ nhiệt; chi tiết liên quan đến chất lỏng phải kiểm tra rò rỉ, áp suất và các góc chết khi vệ sinh. Đối với vật liệu nhựa quang hóa, còn phải lưu ý hiện tượng giòn hóa lâu dài và biến dạng nhiệt; nhựa quang hóa thông thường không nên dùng trực tiếp thay thế nhựa kỹ thuật cho các chi tiết bền lâu. Nếu mẫu chỉ dùng để chứng minh ý tưởng, cần nêu rõ mối quan hệ thay thế vật liệu trong báo cáo để tránh nhầm lẫn mẫu tạm thời với phương án sản xuất cuối cùng.
5. Khép kín vòng sửa lỗi: Để mỗi lần làm mẫu đều tạo ra tri thức có thể tái sử dụng
Sau khi xác nhận, cần lập danh sách vấn đề và phân cấp theo mức độ nghiêm trọng: vấn đề ảnh hưởng đến an toàn và chức năng phải sửa bản vẽ; vấn đề ảnh hưởng đến hiệu quả lắp ráp nên ưu tiên tối ưu; còn vấn đề chỉ ảnh hưởng ngoại quan thì có thể cân nhắc theo chi phí. Mỗi vấn đề cần gắn với vị trí trên CAD, phân tích nguyên nhân, đề xuất chỉnh sửa và hạng mục cần đo lại. Ví dụ, lỗ bị nhỏ hơn có thể đến từ co ngót khi in, lớp phủ sau xử lý hoặc dung sai thiết kế chưa đủ; giải pháp có thể là tăng đường kính lỗ 0,2 mm, đổi hướng in hoặc chuyển sang gia công sau in. Chỉ khi các vấn đề được đóng vòng và lưu lại, thế hệ sản phẩm tiếp theo mới tránh được việc đi đường vòng.
Kết luận: Xác nhận mẫu là quyết định kỹ thuật, không phải kiểm tra hình thức
Một quy trình xác nhận mẫu chất lượng cao cần bao phủ định nghĩa mục tiêu, kích thước trọng yếu, quan hệ lắp ráp, điều kiện chức năng và vòng sửa lỗi khép kín. Thông qua dữ liệu định lượng, bằng chứng ảnh và lưu vết phiên bản, nguyên mẫu in 3D có thể giúp đội ngũ ra quyết định sớm về vật liệu, kết cấu và công nghệ, từ đó giảm lãng phí chi phí và rủi ro giao hàng ở giai đoạn sản xuất hàng loạt sau này.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.