
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3D Baskı Projelerinde Risk Yönetiminin Nicel Yöntemleri: Risk Kaydı, FMEA Puanlama ve RPN Önceliklendirmesi
Çoğu 3D baskı projesinde risk yönetimi, doğrulanabilir nicel ölçütlerden yoksun, genel eylem planları düzeyinde kalır. Bu makale; yapılandırılmış alanlarla risk kaydı oluşturmayı, şiddet (S), oluşma (O) ve tespit edilebilirlik (D) puanlarıyla RPN hesaplamayı, puanlama referans tablolarını kullanmayı, çarpımsal modelin sapmalarını şiddet eşikleriyle düzeltmeyi ve kayıtları dört proje kilometre taşına bağlayarak denetlenebilir bir risk döngüsü kurmayı açıklar.

news
3D Baskı Ekipmanlarında Sarf ve Yedek Parça Yaşam Döngüsü Yönetimi: Koruyucu Lens, Sıyırıcı ve Filtreler için MTBF Tabanlı Değişim Yöntemi
Katmanlı imalat atölyelerindeki plansız duruşların çoğu, lazer veya galvanometre gibi pahalı sistemlerin arızasından değil; koruyucu lens, sıyırıcı, filtre ve conta gibi düşük maliyetli sarf parçalarının eşik değerleri aşmasından kaynaklanır. Bu makale; sarf parçalarını optik, toz yatağı ve çevresel yardımcı hatlar olarak sınıflandırır; MTBF ve MTTR ile tesise özgü değişim periyodu temelinin nasıl oluşturulacağını, arıza ağacı analiziyle gerçek darboğaz parçalarının nasıl sıralanacağını ve değişim sonrası standart numune doğrulaması, ölçüm cihazı ara kontrolleri ile ABC sınıflı yedek parça stok yönetimini açıklar.

news
3D Baskı Ekipmanları için Yaşam Döngüsü Varlık Envanteri: Amortisman, Modernizasyon Kararları ve Hizmetten Çıkarma Artık Değeri
Çoğu işletme, ekipman yatırım kararlarındaki titiz analizi kabul imzasıyla sonlandırır. Sonraki yıllardaki performans düşüşü, modernizasyon harcamaları ve hizmetten çıkarma artık değeri hesaplanmaz; defter net değeri ile gerçek kapasite ciddi biçimde ayrışır. Bu makale, finansal ve teknik katmanlardan oluşan çift hatlı envanteri, modernizasyon ve makine yenileme arasındaki nicel sınırı, dört hizmetten çıkarma tetikleyicisini ve komple makine satışı, düşük seviyeli kullanım, parça geri kullanımı ile mevzuata uygun hurdaya ayırma sıralamasını ele almaktadır.
news
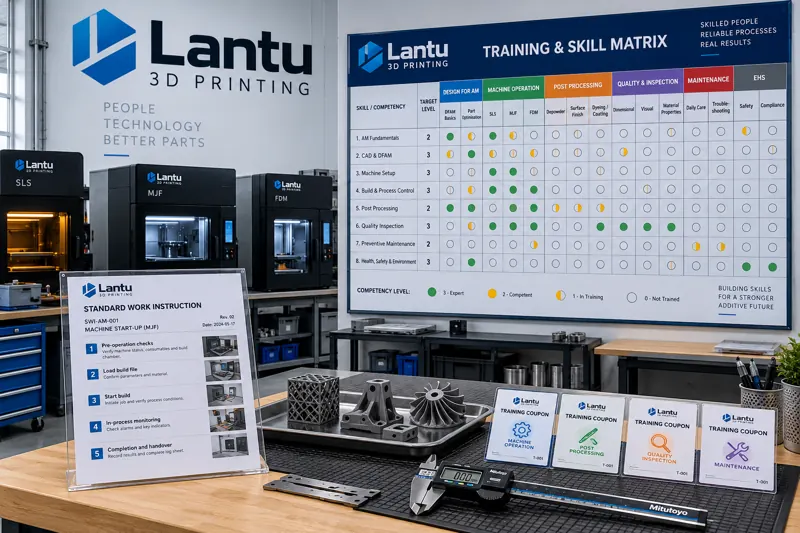
3D Baskı Atölyelerinde Beceri Matrisi ve Çok Yönlü Operatör Yetiştirme: Yetkinlik Görünürlüğünden Esnek Vardiya Planlamasına
Katmanlı imalat atölyelerinde personel yetkinlikleri çoğu zaman “makineyi çalıştırabiliyor” gibi belirsiz etiketlerle tanımlanır; sipariş yapısı değiştiğinde ise kritik süreçleri yalnızca bir veya iki kişinin yönetebildiği riski ortaya çıkar. Bu makale, beceri matrisi oluşturma yöntemini ele alır: görevlerin gözlemlenebilir eylemlere ayrılması, 0-3 seviye standartları ve üç taraflı kalibrasyon, abartılı değerlendirmeleri önleyen pilot değerlendirme referansları; ayrıca vardiya yetkilendirmesi, yetkinlik açıklarının belirlenmesi, ana görev + yan görev esaslı çok yönlü operatör geliştirme planları ve uygulama + sonuç temelli değerlendirme döngüsü.

news
3D Baskı Atölyelerinde Tesis Altyapısı ve Yardımcı Sistem Yönetimi: İnert Gaz, Soğutma Suyu, Elektrik Dağıtımı ve Toz Toplamada Kararlılık Mühendisliği
Eklemeli imalat atölyelerindeki plansız duruşların çoğu yazıcının kendisinden değil; gaz, su, elektrik ve toz toplama olmak üzere dört tesis altyapısı hattından kaynaklanır. Bu makale, inert gaz saflığı ve kesintisiz tedariki, sirkülasyonlu soğutma suyunun sıcaklığı ve kalitesi, elektrik dağıtım kalitesi ve topraklama ile toz toplama diferansiyel basınç yönetimi için somut kontrol limitleri ve mühendislik uygulamaları sunmaktadır.

news
3D Baskıda Seri Teslimat için İstatistiksel Proses Kontrolü (SPC): Kritik Özelliklerden Anormallik Kapalı Döngüsüne Mühendislik Yaklaşımı
3D baskının küçük serilerden seri teslimata geçişindeki kalite kontrol gereksinimlerine yönelik bu makale, İstatistiksel Proses Kontrolünün (SPC) uygulanmasını sistematik olarak açıklar: kritik özelliklerin belirlenmesi, ölçüm cihazı çözünürlüğünün doğrulanması, Xbar-R kontrol grafiklerinin seçilmesi ve anormallik kurallarının tanımlanması, grup içi rastgele değişkenliği yansıtacak ve gruplar arası izlenebilir nedenleri ortaya çıkaracak alt grup örneklemesinin tasarlanması ile anormallik sonrası doğrulama, kapsam belirleme, altı boyutlu neden araştırması ve önlem doğrulamasından oluşan dört aşamalı müdahale kapalı döngüsü ele alınır. Ayrıca kontrol limitleri ile tolerans limitleri arasındaki fark, Cpk eşiklerinin anlamı açıklanır ve kontrol limitlerini uzun süre güncellememek veya yalnızca izleyip iyileştirme yapmamak gibi yaygın hatalardan kaçınmaya yönelik öneriler sunulur.

news
3D Baskı Parçalarında Mekanik Yüzey Güçlendirme ve Parlatma: Bilyalı Dövme, Merdaneleme ve İç Kanal Düzeltme Mühendisliği
Baskı sonrası yüzey pürüzlülüğü, yarı ergimiş parçacıklar ve kalıntı çekme gerilmeleri, eklemeli imalat parçalarının yorulma performansındaki temel zayıflıklardır. Bu makale, yüzey bütünlüğünün dört göstergesine göre bilyalı dövme, merdaneleme, lazer şok peenleme, titreşimli finisaj ve manyetik aşındırmanın uygulama sınırlarını inceler; arıza modundan hareketle proses rotası belirleme ve numune kontrolleriyle doğrulama döngüsü oluşturma yöntemini sunar.

news
Metal 3D Baskıda Erime Havuzu Çevrim İçi İzleme ve Proses Kalite Kontrolü: Çevrim Dışı Muayeneden Katman Bazlı İzlenebilirliğe Mühendislik Yaklaşımı
Metal eklemeli imalatta kalite kusurları kapalı hazne içinde milisaniyeler ölçeğinde oluşur ve sonradan tespit edildiğinde tüm maliyetler zaten harcanmıştır. Bu makale; erime havuzu çevrim içi izlemenin gözlem prensiplerini, fotodiyot ve eş eksenli görüntüleme gibi sensör çözümlerinin mühendislik tercihlerini, katmanlı kriter sistemlerinin oluşturulmasını ve proses verilerinin uygunsuz ürün kontrolü ile düzeltici-önleyici faaliyet döngüsüne nasıl bağlanacağını ele alarak seri üretim için uygulanabilir bir kalite görünürlüğü yaklaşımı sunmaktadır.

news
3D Baskıda Küçük Seri Üretim Kapasite Artışı: Deneme Üretiminden Kararlı Seriye Mühendislik Yaklaşımı
İlk parçanın doğrulanması, seri teslimat kapasitesi anlamına gelmez. Bu makale, 3D baskıda küçük seri deneme üretiminden kararlı seri üretime geçiş için dört aşamalı bir kapasite artırma yöntemi sunar: proses parametre paketinin sabitlenmesi ve cihazlar arası doğrulama, verim Pareto kök neden analizi, darboğaz operasyon çevrim süresi ve hat dengeleme ile hacim artışı öncesindeki altı serbest bırakma eşiği.

news
3D Baskı Pozisyonlarında Yetkinlik Belgelendirme ve Eğitim-Değerlendirme Sistemi: Kurs Haritasından Sertifikalı Görevlendirmeye Uygulama Yöntemleri
Çoğu 3D baskı atölyesinde eğitim kayıtları eksiksizdir, ancak operatörlerin işi gerçekten yapabildiğini kanıtlamaz. Bu makale; yetkinlik birimlerinin eşiklerle tanımlanması, üç aşamalı kurs haritası, uygulamalı değerlendirme soru bankası ve kritik maddelerde sıfır tolerans, L1-L3 yetkilendirme matrisi, Kirkpatrick’in dört seviyeli etki değerlendirmesi, tekrar eğitim ve seviye düşürme mekanizmalarıyla insan kaynaklı değişkenliği izlenebilir proses yetkinliği yönetimine dahil eden mühendislik yaklaşımını sunmaktadır.

news
3D Baskı Ekipmanı Kurulumu, Devreye Alma ve Saha Kabulü (SAT): Saha Hazırlığından Deneme Üretimi Onayına Mühendislik Yaklaşımı
Ekipmanın teslim edilmesi, üretime hazır olduğu anlamına gelmez. Bu makale, eklemeli imalat ekipmanlarının kurulumu, devreye alınması ve saha kabul testinin (SAT) eksiksiz yolunu ele alır: FAT ve SAT sorumluluk sınırları, saha taşıma kapasitesi, elektrik ve gaz beslemesi gibi beş kritik kriter, geometrik ve proses referanslarının birlikte oluşturulması, dört değerlendirme kategorisinden oluşan SAT kontrol listesi ve gerçek siparişlerle doğrulanan deneme üretimi serbest bırakma kriterleri. Ayrıca üç yaygın soruna yönelik çözümler sunar.

news
3D Baskı Parçaları için Paslanma Önleyici Ambalajlama ve Kutu İşaretleme: Korozyon Mekanizmasından Teslimat Serbest Bırakmaya Mühendislik Yaklaşımı
Metal 3D baskı parçaları, üretim uygunluğu sağlandıktan sonra bile deniz taşımacılığında yoğuşma, aralık korozyonu ve hatalı etiket eşleşmesi nedeniyle teslimat aşamasında başarısız olabilir. Bu makale; korozyon mekanizmaları, uçucu korozyon önleyici miktar hesaplaması, bariyer katmanı kapatma süreçleri ile paketleme listesi ve sandık işaretlerinin tutarlılığı için hesaplanabilir ve doğrulanabilir ambalaj mühendisliği kuralları ve altı maddelik bir serbest bırakma kontrol listesi sunar.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.