
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
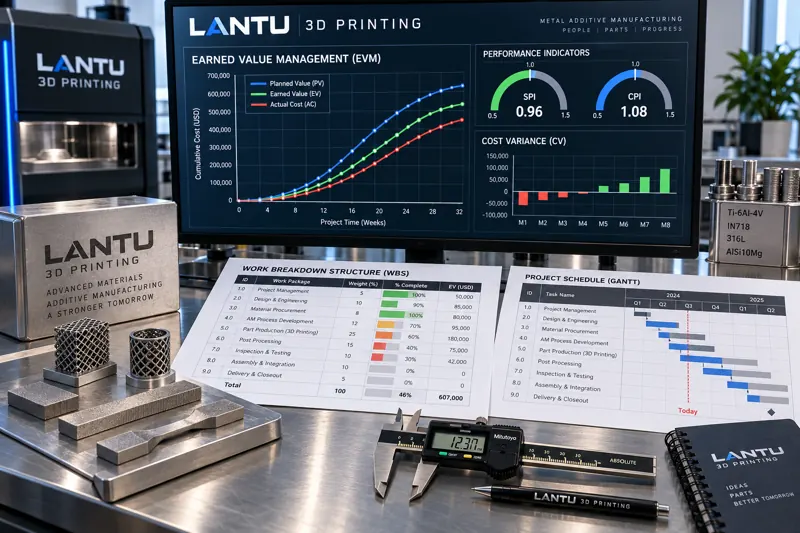
3D Baskı Projelerinde Nicel İlerleme ve Maliyet Yönetimi: Kazanılmış Değer Analizi, SPI/CPI ve Tamamlanma Tahminlerinin Mühendislik Uygulaması
3D baskı siparişleri sıklıkla “yüzde 80 tamamlandı” şeklinde tanımlanır; ancak katman ilerlemesi gerçek teslimat ve maliyet oluşumuyla eşzamanlı değildir. Bu durum gecikme ve maliyet aşımının birlikte ortaya çıkmasına yol açar. Bu makale, kazanılmış değer yönetiminin (EVM) baskı atölyelerinde uygulanmasına yönelik bir yol sunar: PV’yi iş paketi ağırlıklarıyla tanımlamak, EV’yi doğrulanabilir kriterlerle belirlemek, AC’yi tek bir muhasebe standardıyla toplamak ve ardından SV/CV/SPI/CPI ile EAC ve ETC tahminlerini üretmek. Son olarak, uyarı eşiklerini somut yönetim aksiyonlarına bağlayarak teslimat ve maliyet taahhütleri için ölçülebilir bir temel oluşturur.
news
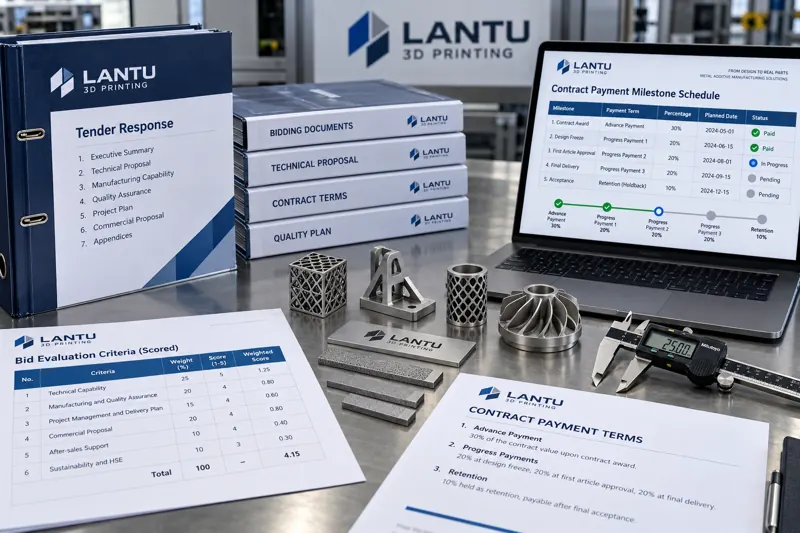
3D Baskı Projelerinde Teklif Yanıtı ve Sözleşme İfa Yönetimi: Puanlama Kriterlerinden Tahsilat Dönüm Noktalarına Nicel Kontrol
Eklemeli imalat projelerindeki riskler çoğu zaman fiyat teklifinden değil, teklif yanıtı ve sözleşme ifasının iki ucundan kaynaklanır. Bu makale; puanlama kriteri eşleştirme çalışma belgeleri, teknik sapma tabloları, kilometre taşı bazlı tahsilat yapıları, değişiklik emri mekanizmaları ve tahsilat takip kayıtlarının nicel izlenmesine yönelik yöntemler sunarak ekiplerin ticari şartları mühendislik yaklaşımıyla yönetmesine ve finansman ile gecikmiş alacak risklerini azaltmasına yardımcı olur.
news
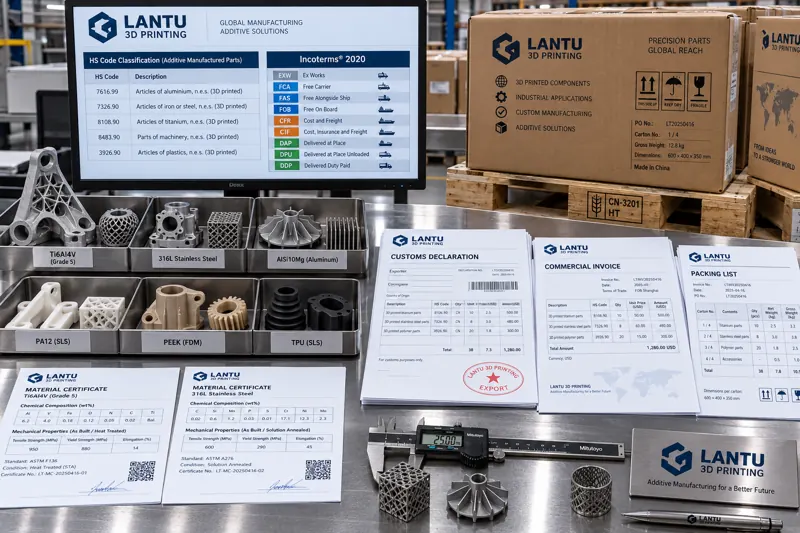
3D Baskılı Parçaların Sınır Ötesi Teslimat Belgesi Mühendisliği: HS Kod Sınıflandırmasından Beyan Unsurlarına ve Belge Tutarlılığı Kontrolüne Uygulanabilir Yöntemler
3D baskılı parçaların ihracatında en yaygın bekleme nedeni kalite uygunsuzluğu değil, belgeler ile fiziksel ürün arasındaki uyumsuzluktur: HS kodu sınıflandırması ile açıklamanın çelişmesi, eksik beyan unsurları, faturadaki teslim şeklinin sözleşmeyle uyuşmaması ve ahşap ambalajın uygunluk işaretinin bulunmaması. Bu makale; sınıflandırma karşılaştırma dosyaları, parça numarası düzeyinde beyan unsurları, sözleşme–fatura–çeki listesi üçgen kontrolü, ambalaj işaretleme gereklilikleri ve istisna yönetimi yollarını sunarak sınır ötesi beyanı tek seferlik bir işlemden kayıtlı, kontrollü ve arşivlenebilir bir mühendislik sürecine dönüştürmektedir.
news
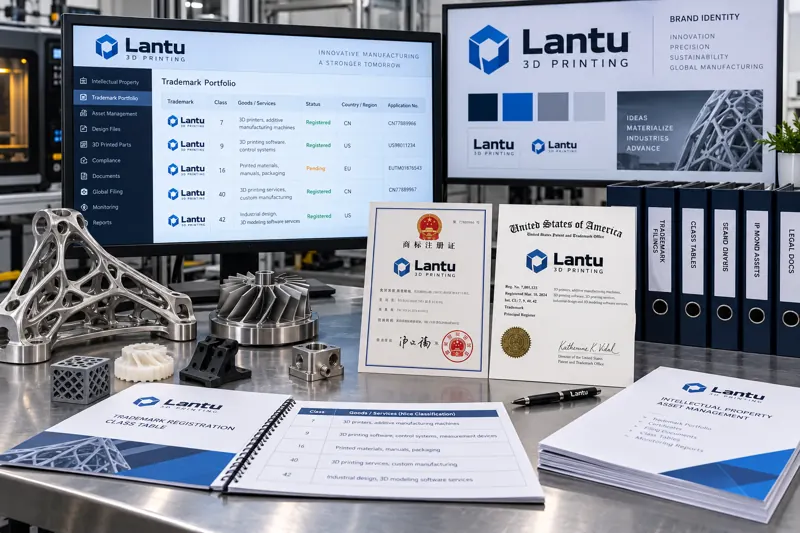
3D Baskı Marka Varlıklarının Korunması: Sınıf Planlamasından Kullanım Kanıtlarına ve İhlal İzlemine Kadar Kademeli Yaklaşım
3D baskı hizmetlerinin teslimat zinciri son derece dijitaldir; bir adın görülmesinden kopyalanmasına kadar olan maliyet neredeyse sıfırdır. Bu makale, sınıf belirleme, başvuru öncesi araştırma, kullanım kanıtlarının saklanması, baskı içeriği yetkilendirmesi, ihlal izleme ve kayıt yönetimi olmak üzere altı aşamada 3D baskı şirketleri için uygulanabilir bir marka ve marka değeri koruma yolu sunar: gerçek iş faaliyetlerine göre “3+2” sınıfı yapılandırmak ve mal/hizmet kalemlerini doğru yazmak; üç yıl boyunca kullanılmama nedeniyle iptal taleplerine karşı her altı ayda bir işaret, faaliyet, zaman ve hak sahibi unsurlarını içeren kullanım kanıtlarını arşivlemek; müşteriden gelen tasarımlar için marka yetki zinciri istemek ve hakların bölgeselliğine dikkat etmek; üç katmanlı izlemeyle ihlalleri tespit ederek platform şikâyeti, ihtarname, idari ve yargısal yollarla kademeli işlem yapmak; son olarak yenileme, değişiklik ve lisanslama tarihlerini kayıt sistemiyle yönetmek.
news
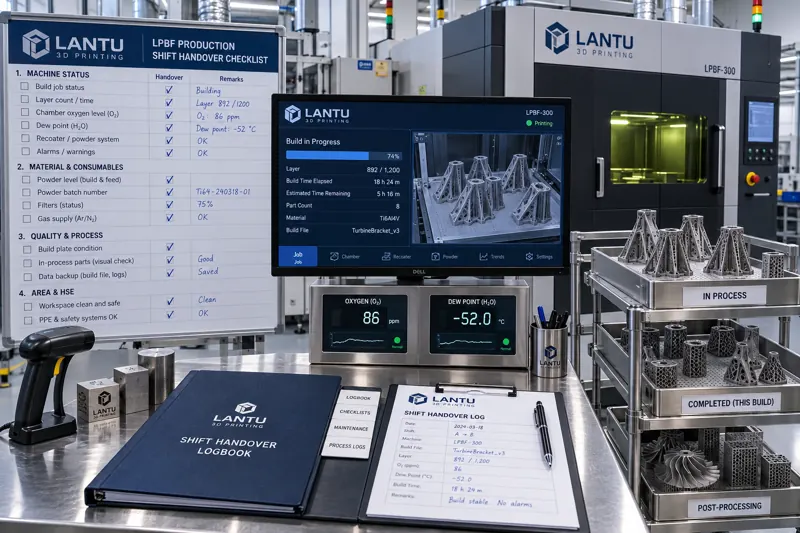
3D Baskı Atölyelerinde Vardiya Teslimi ve Ekip Yönetimi: Durum Devrinden Vardiyalar Arası Tutarlılığa Standart Çalışma Yöntemleri
3D baskı üretim görevleri çoğu zaman birden fazla vardiyaya yayılır; vardiya tesliminin kalitesi, proses içindeki parçaların sürekliliğini ve teslimat istikrarını doğrudan belirler. Bu makale teslim içeriklerini ekipman durumu, devam eden işler, anormallikler ve sapmalar ile açık işler ve taahhütler olmak üzere dört kategoriye ayırır; 15-20 dakikalık örtüşme süresi, sabit kontrol rotası, önce anormallik sonra görev sıralaması ve üç nicel gösterge sunar: teslim tamamlama oranı, teslime bağlı anormallik oranı ve vardiyalar arası ilk parça uygunluk oranı farkı. Böylece sözlü aktarımlar izlenebilir ve değerlendirilebilir standart işe dönüştürülür.

news
3D Baskı Uygunsuz Ürünler İçin Karar Verme: Kusur Sınıflandırmasından Onarım Uygunluğuna, Tavizli Kabul ve Hurdaya Ayırmaya Kadar MRB Kapalı Döngü Yöntemi
3D baskı parçalarında kusur tespit edildikten sonra asıl maliyeti sonraki tasarruf kararı oluşturur. Bu makale, uygulanabilir bir kapalı döngü yöntemi sunar: kusurları şiddet, tespit edilebilirlik ve onarılabilirliğe göre sınıflandırmak; çizim gerekliliklerinin geri kazanılıp kazanılamayacağı, onarım prosesinin doğrulanıp doğrulanmadığı ve onarım maliyetinin yeniden üretim maliyetinden düşük olup olmadığı sorularıyla onarım uygunluğunu belirlemek; tavizli kabul için parti sınırlarını ve müşterinin yazılı onayını tanımlamak; hurdaya ayırma sonrasında baskı işi ve toz partisine göre karantina kapsamını belirlemek; son olarak MRB incelemeleri ve tasarruf kayıtları yoluyla münferit vakaları proses iyileştirme girdilerine dönüştürmek.

news
3D Baskı Atölyelerinde Malzeme Eksiksizliği ve Dağıtım Yönetimi: İş Paketi Doğrulamasından Hat Kenarı Stoğa ve Malzeme Eksikliği Müdahalesine Mühendislik Yaklaşımı
3D baskı atölyelerindeki teslimat gecikmeleri sıklıkla kapasite veya proses sorunları olarak yanlış değerlendirilir; oysa birçok duruşun nedeni, işe başlama anında malzemelerin eksiksiz olmamasıdır. Bu makale, iş emri bazlı iş paketi eksiksizlik kontrol listesini, planlanan başlama saatine göre hesaplanan eksiksizlik oranını ve üç seviyeli eşikleri, sarf malzemeleri ile parti kontrollü malzemeler için farklılaştırılmış hat kenarı stok stratejilerini, dağıtım kapları ve etiketler için asgari gereklilikleri, üç seviyeli malzeme eksikliği müdahale mekanizmasını ve sonlu kapasite çizelgelemesi ile parti izlenebilirliği arasındaki arayüz tasarımını sunmaktadır.

news
Metal 3D Baskıda İnert Gaz Tüketiminin Mühendislik Odaklı Yönetimi: Saflık Kriterlerinden Hat Kaçak Testlerine ve Parça Başına Gaz Tüketimi Hesabına
Metal 3D baskıda inert gaz tüketimi çoğu zaman ihmal edilebilir bir yardımcı malzeme olarak görülür; ancak tek bir build 80–150 m³ gaza ve binlerce yuanı aşan maliyete ulaşabilir. Bu makale, purge, gaz yıkama, toz işlemleri ve plansız kayıplardan oluşan dört kalemi inceler; oksijen içeriği ve çiy noktası için üç kalite kriteri, basınç tutma testi ve bekleme taban debisiyle kaçakların miktarlandırılması ile parça başına gaz tüketiminin hesaplanması yöntemlerini sunar. Ayrıca kademeli gaz kullanımı ve build birleştirmeli üretim planlamasıyla gazı belirsiz bir faturadan yönetilebilir bir mühendislik parametresine dönüştürür.
news
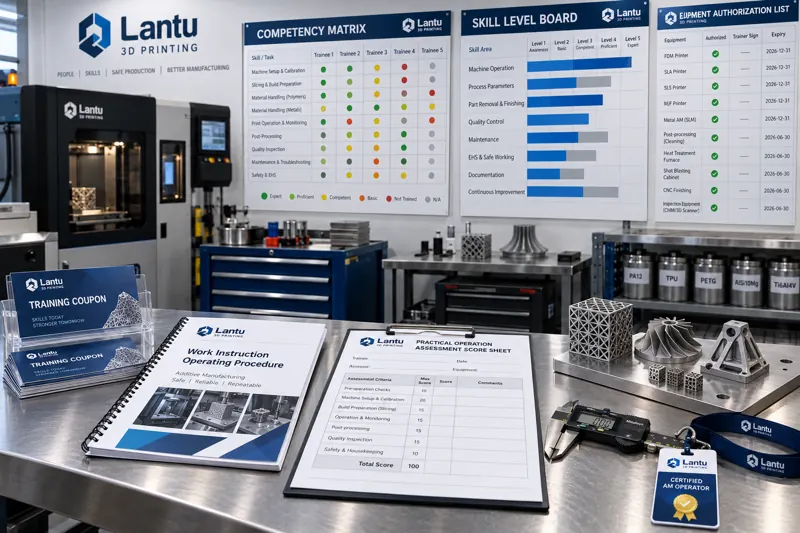
3D Baskı Personel Eğitiminde Etki Değerlendirmesi: Kirkpatrick’in Dört Seviyesi, Uygulamalı Sınavlar ve Sertifikalı Yetkilendirme ile Ölçülebilir Kapalı Döngü
Eğitim takviminin tamamlanması, yetkinlik kazanıldığı anlamına gelmez. Bu makale, 3D baskı personeli eğitim etkisini değerlendirmek için mühendislik odaklı bir yöntem sunmaktadır: Kirkpatrick’in dört seviyeli modeliyle değerlendirme hiyerarşisi kurmak, değişim süresi, plansız duruş ve ilk parça onay oranı gibi ilişkilendirilebilir temel göstergeleri belirlemek, yazılı sınavlar yerine iş istasyonu uygulama değerlendirme formlarını kullanmak, örneklemeye dayalı davranış gözlemleriyle kalıcılığı doğrulamak ve son olarak yatırım getirisini derslerin sürdürülmesi için kullanırken sertifikalı yetkilendirme ile tekrar eğitim periyotlarını üretim planlama sistemine entegre etmek.
news
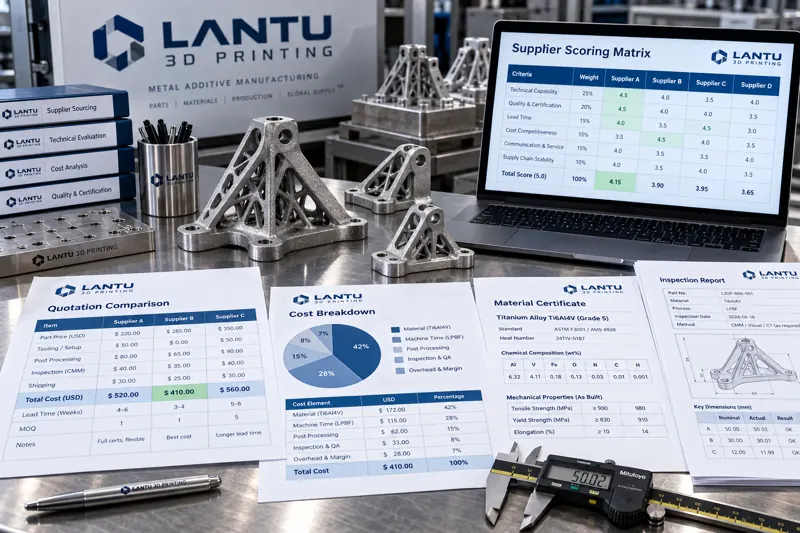
3D Baskı Tedarikinde Fiyat Karşılaştırması ve Tedarikçi Seçimi: Teklif Kapsamının Standardizasyonundan Tedarikçi Sözleşme Şartlarına
Üç 3D baskı teklifindeki %37'lik farkta en düşük fiyatın seçilmesi, iki ay içinde fiyat farkını aşan yeniden işleme ve gecikme maliyetlerine yol açtı. Bu makale, toz partisi, katman kalınlığı, son işlem ve test yöntemleri gibi gizli değişkenleri inceliyor; teklif kapsamını standardize etme, fiyat doğrulama referans tablosu, tedarikçi puanlama modeli ve altı temel sözleşme maddesi sunuyor.

news
3D Baskı Numune Doğrulamasında Örnekleme Muayenesi ve Karar Yöntemleri: Numune Büyüklüğü, AQL ve Kabul/Red Kuralları
Küçük partili 3D baskı teslimatlarında ilk parçayı ve seçilen parçaları tamamen ölçmek hem zaman alır hem de net karar kurallarından yoksundur. Bu makale, doğrudan uygulanabilir bir örnekleme doğrulama yöntemi sunar: parti büyüklüğüne göre numune büyüklüğünün belirlenmesi, baskı konumu farklılıklarını kapsayan dağıtılmış örnekleme, özellik sınıflarına göre AQL ve kabul/red sayılarının (Ac, Re) tanımlanması ve uygunsuzluklar için yeniden muayene, koşullu kabul ve red yollarının önceden belirlenmesi. Kritik özelliklerde koşullu kabule izin verilmez; böylece kalite kararları tutarlı ve izlenebilir olur.

news
3D Baskı ve Geleneksel Üretim Arasındaki İkame Sınırı: Miktar-Karmaşıklık Matrisi, Ekonomik Parti Eşiği ve Geçiş Maliyetlerinin Nicel Karar Yöntemi
Katmanlı imalat ile geleneksel üretim arasında mutlak bir üstünlük yoktur; yalnızca sınır koşulları vardır. Bu makale, uygulanabilir bir ikame değerlendirme çerçevesi sunar: önce miktar-karmaşıklık matrisiyle konum belirlenir, ardından N=F/(c2-c1) kritik parti formülüyle hesaplama yapılır; veri yeniden yapılandırma, son işlem zinciri, kalite doğrulama ve geçişten geri dönüş olmak üzere dört gizli maliyet aynı karşılaştırma tablosuna eklenir. Son olarak, küçük seri denemeleri ve ilk parça onayıyla parametreler kapalı çevrimde düzeltilerek proses rotası kararları deneyime dayalı yaklaşımdan hesaplanabilir, tekrarlanabilir ve denetlenebilir bir yapıya taşınır.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.