
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
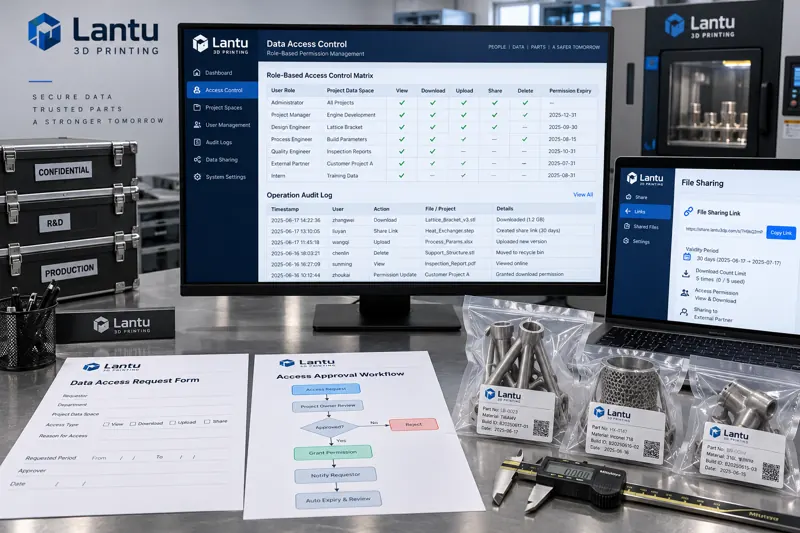
3D Baskı Şirketlerinde Hesap Yetkileri ve Erişim Kontrolü: Rol Tanımından En Az Yetkilendirmeye ve İşlem İzlerine Kadar Mühendislik Yaklaşımı
3D baskı şirketlerinde veri sızıntılarının çoğu şifrelemenin yetersiz olmasından değil, hesap yetki sisteminin kontrolden çıkmasından kaynaklanır: görev değişikliklerinde yetkiler geri alınmaz, indirmeler onaysız yapılır ve erişim iz bırakmaz. Bu makale uygulanabilir bir yetki mühendisliği çözümü sunar: veri nesnelerini proje bazında düzenleme, görevleri rollere dönüştürme, varsayılan olarak reddetme ve ihtiyaç halinde geçici yetki verme, indirme ile dışa gönderimi ayırma, hesap yaşam döngüsünü üç aşamada yönetme ve kimin ne zaman hangi nesne üzerinde ne yaptığını yanıtlayabilen, değiştirmeye karşı korumalı günlükler ve otomatik uyarı mekanizmaları.
news
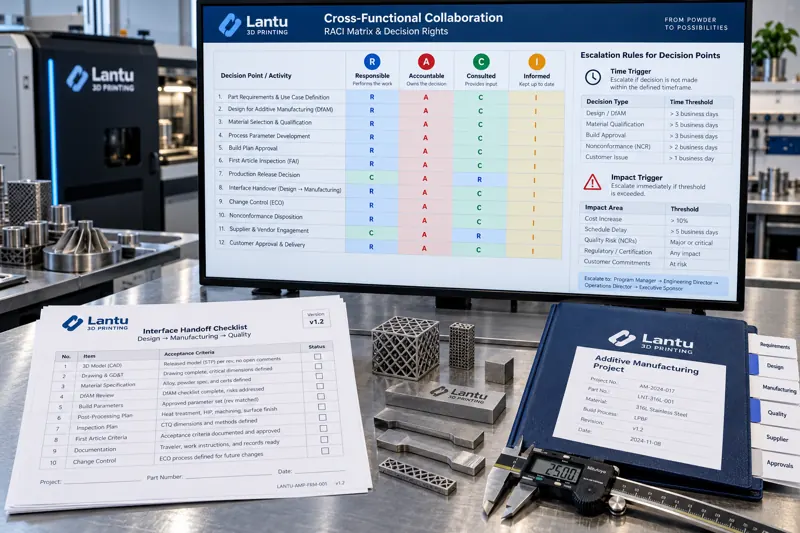
3D Baskıda Departmanlar Arası İş Birliği için Sorumluluk ve Karar Yetkisi Tasarımı: RACI Matrisi, Arayüz Kontrol Listeleri ve Eskalasyon Kurallarına Dayalı Mühendislik Yaklaşımı
Departmanlar arası iş birliği başarısızlıkları çoğu zaman tutumdan değil, karar yetkisinin tanımlanmamış olmasından kaynaklanır. Bu makale uygulanabilir bir mühendislik yaklaşımı sunar: iş birliği konularını yetkilendirilebilir karar birimlerine ayırmak ve her birim için tek bir sorumlu atamak (RACI matrisi), departmanlar arası çıktıları kabul edilebilir maddeler olarak tanımlamak için arayüz kontrol listeleri kullanmak, anlaşmazlıkları zaman ve etki tetikleyicilerinden oluşan çift koşullu eskalasyon kuralları ile ele almak ve varsayılan eylemlerle güvenceye almak; son olarak karar, devir-teslim ve eskalasyon kayıtlarıyla aylık ölçüm yaparak matrisi revize etmek.

news
3D Baskı Teknik Dokümanlarının Standardizasyonu: Başlık Bloğundan Parça Listesine ve Doğrulanabilir Teknik Gerekliliklere
Aynı modelin üç fabrikaya gönderildiğinde üç farklı sonuç vermesinin temel nedeni çoğu zaman ekipman değil, teknik dokümanların belirsizliğidir. Bu makale, eklemeli imalat çizimlerinin yanıtlaması gereken dört ek soruyu, başlık bloğunda sabitlenmesi gereken alanları, parça listesindeki teslimat sınırı tanımlarını, teknik gerekliliklerin sıfatlardan doğrulanabilir maddelere dönüştürülmesini ve sürüm kontrolü ile değişiklik izleme yöntemlerini ele almaktadır.

news
3D Baskıda Ana Veri Yönetişimi ve Her Nesneye Tek Kod: Kodlama Kuralları, Sürüm İndeksleri ve Veri Sözlüğü için Uygulama Yöntemleri
Çok çeşitli, düşük hacimli 3D baskı atölyelerinde en yaygın gizli kayıp duruş değil, tek nesne için birden fazla kod kullanılmasıdır: Aynı parça; teklif, proses, iş emri ve kalite kontrol sistemlerinde farklı numaralara sahiptir; malzeme partileri ile proses parametreleri eşleştirilemez. Bu makale; ana verinin dört temel varlığını, bölümlü tekil kodlama kurallarını, sürüm ve çizim numarası revizyon kriterlerini ve envanter-kod temizliğinden sistem entegrasyonuna uzanan dört aşamalı uygulama yolunu, ayrıca üç ölçülebilir kabul göstergesini sunmaktadır.

news
3D Baskı Ekipmanı Yatırımlarında Sermaye Bütçelemesi: NPV, IRR ve Duyarlılık Analiziyle Karar Çerçevesi
Ekipman yatırım kararları yalnızca TCO hesaplanarak verilemez. Bu makale, 3D baskı kapasitesi oluşturulmasına yönelik bir sermaye bütçelemesi çerçevesi sunar: paranın zaman değerini iskonto edilmiş nakit akışıyla ele alır, net bugünkü değer ve iç kârlılık oranıyla açık eşikler tanımlar, üç senaryo ve duyarlılık analiziyle kapasite kullanım oranı, birim fiyat, enerji tüketimi ve malzeme sarfiyatındaki dalgalanma risklerini görünür kılar; ayrıca başabaş kapasite kullanım oranı ile yatırım sonrası gözden geçirme noktalarının hesaplanmasını açıklar.
news
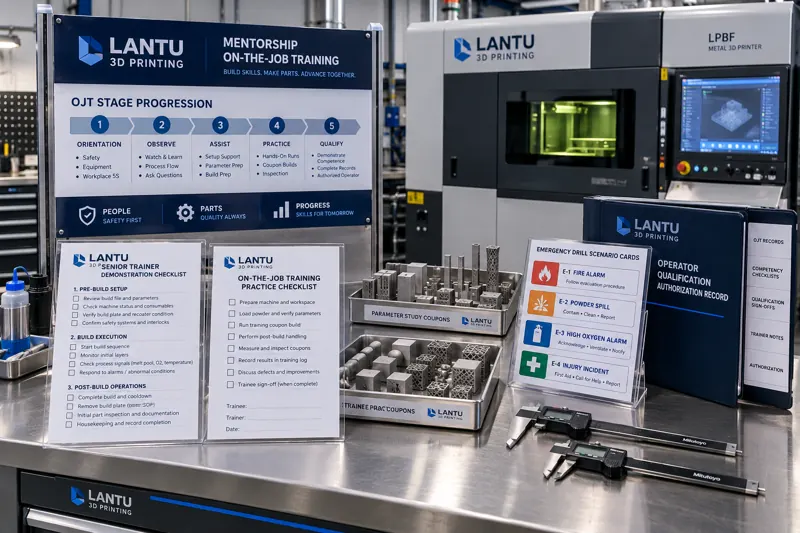
3D Baskı Yetkinlik Eğitiminde Mentorluk ve Bilgi Aktarımı: Usta-Çırak OJT, İç Eğitmen Yetkinleştirme ve Görev Yetkilendirmesi
Eğitim sistemi kurulmuş olsa da çalışanlar yetkinleşemiyorsa, sorun çoğu zaman mentorluk sürecinin mühendislik yaklaşımıyla tasarlanmamasıdır. Bu makale; bilginin üç katmanlı sınıflandırmasını, dört aşamalı OJT planlarını ve serbest bırakma kriterlerini, iç eğitmen seçimi ve yetkinleştirme mekanizmalarını, masa başı senaryolarını ve fiziksel uygulamaları, ayrıca görev yetkilendirmesi ile yeniden değerlendirme yöntemlerini ele alarak eklemeli imalat ekiplerinin bireysel deneyimi tekrarlanabilir kapasiteye dönüştürmesine yardımcı olur.
news
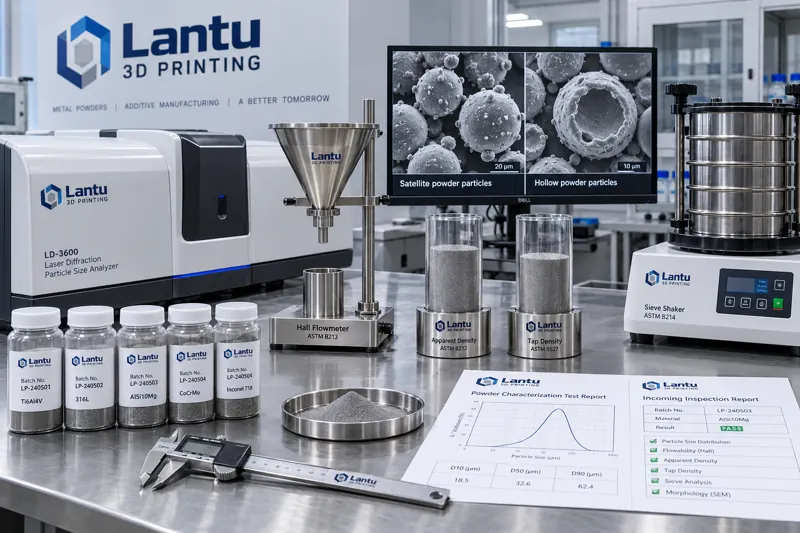
3D Baskı Metal Tozlarının Karakterizasyonu ve Giriş Kabulü: Tane Boyutu Dağılımından Hall Akış Hızına Karar Verilebilir Yöntemler
İki uygunluk sertifikasında D50 ve oksijen içeriği tamamen aynı olsa da makinedeki performansları birkaç kat farklı olabilir. Bu makale; tane boyutu dağılımının D10/D90 uçları, görünür ve tap yoğunluğu ile Hausner oranı, Hall akış hızı, uydu ve içi boş tozların nicelendirilmesi, BET özgül yüzey alanı ile oksijen artışı arasındaki ilişki ve 6 zorunlu, 2 numune bazlı testten oluşan uygulanabilir kabul formu ile numune saklama kurallarını sunar.
news
3D Baskı Süreç Bilgisini Yapılandırma Yöntemi: Meta Veri Alanlarından Kontrollü Sözlüklere ve Aranabilir Süreç Kartı Sistemine
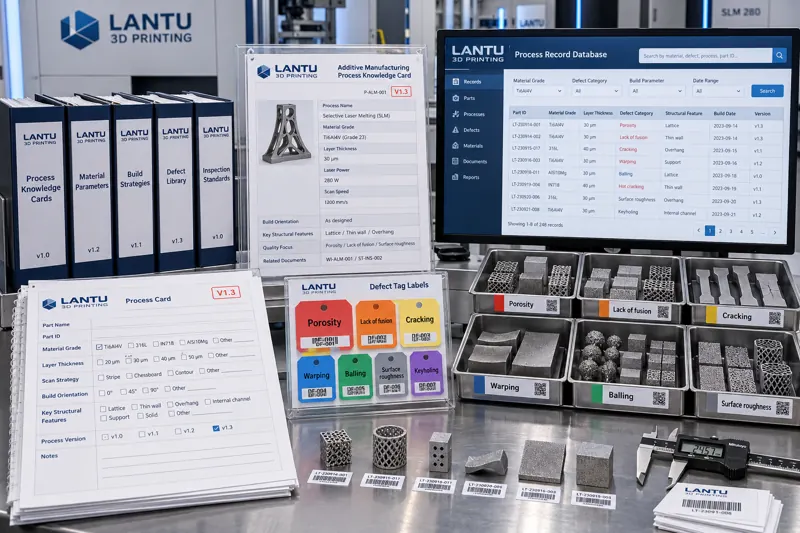
Bilgi tabanı oluşturulmasına rağmen kullanılabilir deneyimlere hâlâ ulaşılamaması, 3D baskı şirketlerinde bilgi yönetiminin en yaygın başarısızlık biçimidir. Bu makale; dokuz zorunlu meta veri alanı, kontrollü sözlükler ve eş anlamlıların normalizasyonu, süreç kartları için beş bölümlü şablon, numaralandırma ve sürümden kaldırma kuralları ile arama isabet oranı, süreç kartı yeniden kullanım oranı ve tekrarlanan hata oranı olmak üzere üç kabul kriterini içeren uygulanabilir bir yapılandırma yaklaşımı sunmaktadır.
news
3D Baskı Projelerinde Değişiklik Yönetimi: Değişiklik Talebinden Etki Analizine ve Sürüm Kontrollü Kapalı Döngü Yöntemine
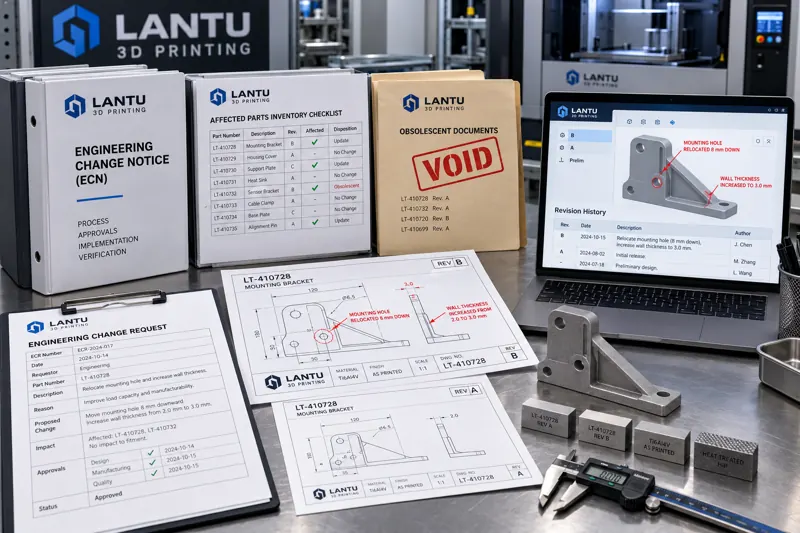
3D baskı projelerindeki değişiklik talepleri sözlü düzeyde kalırsa model güncellendiği hâlde teklifin güncellenmemesi, eski revizyon çizimlerin sahada dolaşması ve proses parametrelerinin gelişigüzel değiştirilmesi gibi sorunlar doğurur. Bu makale değişiklikleri geometrik/teknik spesifikasyon değişiklikleri, iç proses değişiklikleri ve sapma-imtiyazlar olarak üçe ayırır; tek giriş noktasına sahip değişiklik talep formu alanlarını, teknik/proses/devam eden üretim/doküman/ticari olmak üzere beş etki analizi kontrol listesini, kademeli yetkilendirme ve ilk parça doğrulama kapalı döngüsünü sunar; ayrıca beş yaygın başarısızlık noktasını ve karşı önlemlerini listeler.

news
3D Baskı Proses Geliştirmede Deney Tasarımı: Ortogonal Taramadan Yanıt Yüzeyi Modellemesine ve Proses Penceresi Kalibrasyonuna Mühendislik Yaklaşımı
Çok faktörlü etkileşimler, tek faktörlü sıralı parametre ayarlamayı etkisiz kılar. Bu makale, 3D baskı proses geliştirme için üç katmanlı bir deney sistemi sunmaktadır: ortogonal deneyler 9 testte faktör taraması ve önem sıralaması sağlar; yanıt yüzeyi yöntemi yaklaşık 20 testle etkileşim etkilerini içeren ikinci dereceden bir model kurar ve çok amaçlı çelişkileri arzu edilebilirlik fonksiyonuyla çözer; örtüşen konturlar ise %10 güvenlik payına sahip onaylanabilir bir proses penceresi tanımlar. Ayrıca uygulama kontrol listesi ve üç yaygın hata da ele alınmaktadır.
news
3D Baskı Parçalarında Taşıma Hasarı ve Tazminat Taleplerinin Mühendislik Yaklaşımıyla Yönetimi: Kutu Açma Kabulünden Kanıt Zincirine, Sorumluluk Tespitinden Süre Kontrolüne
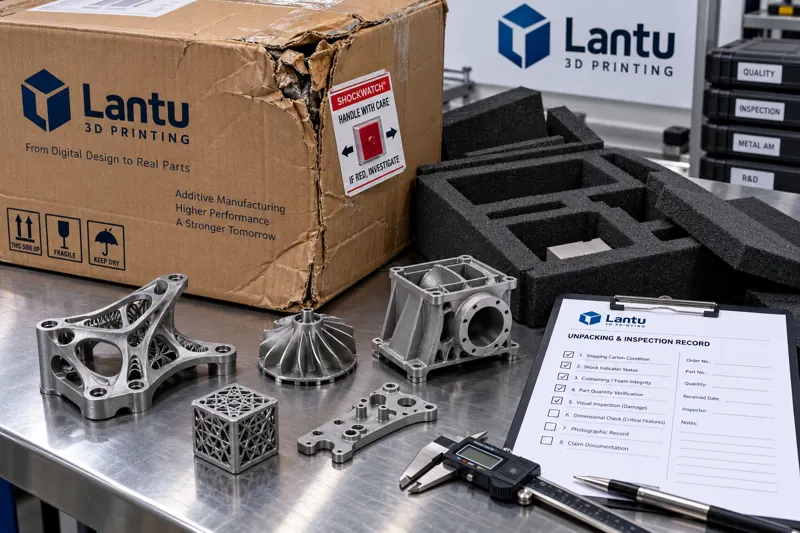
3D baskı parçalarının taşınmasındaki hasar uyuşmazlıklarının temel nedeni çoğu zaman hasarın kendisi değil; kutu açma standartlarının, kanıt zincirinin ve sorumluluk kriterlerinin eksikliğidir. Bu makale, hasar türlerinin sınıflandırılmasını, altı adımlı kutu açma prosedürünü, beş tür kanıt zincirini, sorumluluk tespit kriterlerini ve ispat yükü dağılımını, süre ve tutar hesaplama yöntemlerini ve münferit vakaların ambalaj tasarım kurallarına geri beslenmesine yönelik kapalı döngü yaklaşımını sunmaktadır.
news
3D Baskı Projelerinde Nicel İlerleme ve Maliyet Yönetimi: Kazanılmış Değer Analizi, SPI/CPI ve Tamamlanma Tahminlerinin Mühendislik Uygulaması
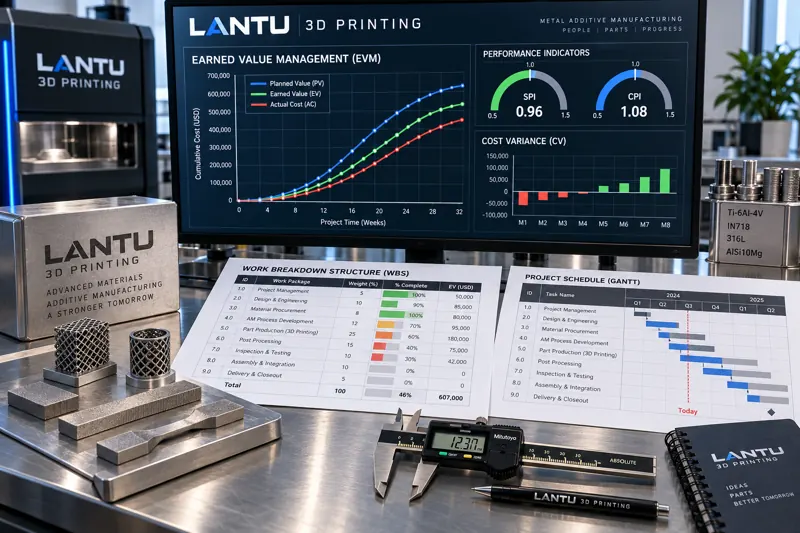
3D baskı siparişleri sıklıkla “yüzde 80 tamamlandı” şeklinde tanımlanır; ancak katman ilerlemesi gerçek teslimat ve maliyet oluşumuyla eşzamanlı değildir. Bu durum gecikme ve maliyet aşımının birlikte ortaya çıkmasına yol açar. Bu makale, kazanılmış değer yönetiminin (EVM) baskı atölyelerinde uygulanmasına yönelik bir yol sunar: PV’yi iş paketi ağırlıklarıyla tanımlamak, EV’yi doğrulanabilir kriterlerle belirlemek, AC’yi tek bir muhasebe standardıyla toplamak ve ardından SV/CV/SPI/CPI ile EAC ve ETC tahminlerini üretmek. Son olarak, uyarı eşiklerini somut yönetim aksiyonlarına bağlayarak teslimat ve maliyet taahhütleri için ölçülebilir bir temel oluşturur.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.