
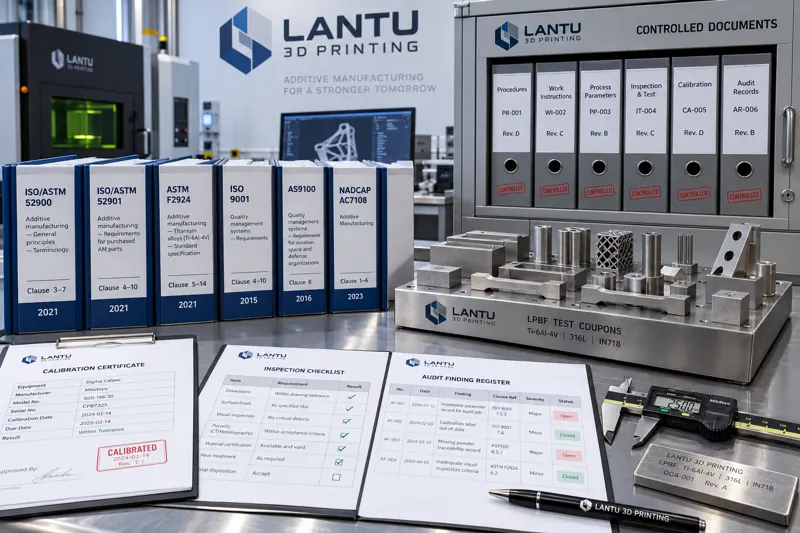
Giriş: Sistem dokümanları yazıldı, ancak denetimde “hangi maddeye uygun?” sorusu yanıtlanamıyor
Birçok 3D baskı işletmesinde standardizasyon çalışmaları “dokümanların mevcut olması” düzeyinde kalır: kalite el kitapları, prosedür dokümanları ve iş talimatları eksiksizdir; sistem sertifikaları duvarlarda asılıdır. Ancak müşteri denetimi veya üçüncü taraf belgelendirme denetiminde denetçi şunları sorar: “Hangi standart numarası ve hangi madde esas alınmıştır, kabul kriteri nedir, kanıt kayıtları nerede saklanmaktadır?” Yanıt yalnızca “Biz hep böyle yapıyoruz” ise sistem, uygulanabilir olmaktan çıkar ve sadece sergilenebilir hâle gelir. lantu3D, havacılık, tıp ve otomotiv parça projelerine katılımı sırasında bu kopuklukla defalarca karşılaşmıştır: Proses kabiliyeti yetersiz olmamasına rağmen, madde eşlemesinin net olmaması, kriterlerin ölçülebilir olmaması ve kanıt zincirinin eksikliği; ilk parça doğrulamalarının tekrarlanmasına ve dış denetimlerde uygunsuzluk açılmasına yol açmıştır. Standartların “doküman düzeyinden” “madde düzeyine” taşınması, standardizasyon sisteminin gerçek anlamda bağlayıcılık kazandığı eşiktir.
I. Önce standart türleri ve geçerlilik hiyerarşisi ayrıştırılmalıdır
Standardizasyon çalışmalarındaki en yaygın hata, tüm “standartları” aynı türde ve eşit ağırlıkta dokümanlar olarak ele almaktır. Oysa bunların geçerliliği ve işlevi tamamen farklıdır: Ulusal standartlar (GB) ve sektör standartları, genel gereklilikleri ve deney yöntemlerini belirler; bunlar pazara giriş eşiğidir. Dernek standartları genellikle belirli proseslere daha yakındır, daha hızlı güncellenir ve daha ayrıntılı teknik göstergeler içerir. İşletme standartları ise kuruluş içindeki en yüksek bağlayıcılığa sahip dokümanlardır ve müşteriye özgü gereklilikleri kalıcı hâle getirebilir. Atıf ilişkileri açıkça belirtilmelidir: İşletme standardının teknik göstergeleri üst seviye standartların altında olamaz; ayrıca doküman kapağında, sürüm yılıyla birlikte “atıf yapılan dokümanlar” listesi yer almalıdır. Uygulanabilir bir standart envanteri en az şu bilgileri içermelidir: standart numarası, adı, sürüm yılı, yayımlayan kuruluş, uygulanabilir kapsam maddeleri, işletmede uygulanan prosesler, ikame ilişkileri ve yürürlükten kaldırılma tarihi. Sürüm yılının eksikliği en yaygın kusurlardan biridir; standart güncellendikten sonra eski kabul kriterleri kullanılmaya devam edilirse, test sonuçları hukuki açıdan geçersiz hâle gelir.
II. Standartları maddelere ayırın ve iç kontrol noktalarına eşleyin
Standardın tam metnini iş talimatına aynen kopyalamak anlamlı değildir. Doğru yaklaşım, standardı “madde—gereklilik—kontrol noktası—kayıt” olmak üzere dört seviyeye ayırmaktır. Metal toz yataklı füzyon (LPBF) örneğinde, standarttaki “ham madde kabulü” maddesi; tozun kimyasal bileşiminin yeniden doğrulanması, tane boyutu dağılımı testi, görünür yoğunluk ve akışkanlık ölçümü ile parti numunesinin saklanması şeklinde dört kontrol noktasına ayrılabilir. Her kontrol noktası için test sıklığı (her parti/her 5 parti), numune alma yöntemi, kabul kriterleri (örneğin oksijen içeriği ≤%0,13; kesin değer alaşım sınıfına ve standart sürümüne göre belirlenir), kayıt formu numarası ve saklama süresi açıkça tanımlanmalıdır. Bu aşama tamamlandığında standart gerçekten iş istasyonuna iner. Deneyime göre, bir ana proses standardı 30 ila 60 denetlenebilir kontrol noktasına ayrılabilir; bunların yaklaşık üçte biri nicel kabul kriteri, geri kalanı ise uygunluk doğrulama maddeleridir.
III. Kriterler ölçülebilir olmalı; “uygun şekilde” ve “gerektiğinde” ifadelerinden kaçınılmalıdır
Uygunluk kriterleri, denetimlerde en kolay puan kaybedilen alandır. “Yüzey temiz olmalıdır” veya “gerektiğinde temizlik yapılmalıdır” gibi ifadeler ne değerlendirilebilir ne de izlenebilir. Bunlar, ölçülebilir ve tekrarlanabilir ifadelerle değiştirilmelidir: Yüzeyde kalan, 50 μm’den büyük toz parçacıklarının sayısı 100× görüş alanında 3’ü geçmemelidir; iç akış kanallarındaki artık tozun kütlesi, parçanın toplam kütlesinin %0,5’ini aşmamalıdır; temizlik sonrası kurutma koşulları 60 °C’de 60 dakika olmalı ve fırın çıkışındaki nem oranı %0,05’i geçmemelidir. Kriterler ayrıca ölçüm yöntemini ve ölçüm cihazının çözünürlük gerekliliklerini de içermelidir: 0,02 mm çözünürlüğe sahip bir kumpasla 0,01 mm tolerans bandını değerlendirmek mümkün değildir; bu durumda verinin kendisi geçerli sayılmaz. Bu nedenle ölçüm sistemi analizi (MSA) ve ölçüm cihazı R&R çalışmaları isteğe bağlı değil, kriterin geçerliliği için ön koşuldur.
IV. Doküman kontrolü: sürüm, kontrollü kullanım ve yürürlükten kaldırma
Madde bazında uygulamanın fiziksel taşıyıcısı kontrollü dokümanlardır. Doküman kontrolü dört konuyu çözmelidir: Birincisi, sürüm tekilliğidir; sahada aynı numaralı iş talimatının iki farklı sürümünün bulunmasına izin verilmez ve yürürlükten kaldırılmış sürümler geri toplanmalı veya “iptal edilmiş arşiv nüshası” damgası taşımalıdır. İkincisi, değişikliklerin izlenebilirliğidir; her revizyonda değişiklik nedeni, etkilenen kapsam ve yürürlük tarihi korunmalıdır. Üçüncüsü, dış kaynaklı dokümanların tanımlanmasıdır; müşteri çizimleri, tedarikçi malzeme sertifikaları ve atıf yapılan standartların kendisi dış kaynaklı doküman sayılır, envantere alınmalı ve düzenli olarak güncellikleri kontrol edilmelidir. Dördüncüsü ise kayıtların ve dokümanların ayrı yönetilmesidir; kayıtlar “yapıldığının kanıtı”dır ve “nasıl yapılacağını” tanımlayan dokümanlarla karıştırılmamalıdır. İşletme standardizasyon sistemi dokümanları genellikle dört seviyeye ayrılır: el kitabı, prosedür dokümanları, iş dokümanları ve kayıt formları. Seviye aşağı indikçe içerik daha ayrıntılı ve pozisyona daha yakın hâle gelir.
V. Denetim kontrol listeleri ve kapalı döngü kanıtları
İç denetim, “yazım hatası bulma” faaliyeti olmamalıdır; maddelerin uygulanıp uygulanmadığını, kriterlerin karşılanıp karşılanmadığını ve kanıtların izlenebilir olup olmadığını doğrulamalıdır. LPBF atölyesine yönelik bir denetim kontrol listesi madde numarasına göre düzenlenebilir: Her sütunda madde numarası, denetim sorusu, numune alma yöntemi (son üç aya ait üç kaydın örneklenmesi), karar kriteri, kanıt biçimi ve bulgu açıklaması yer almalıdır. Uygunsuzluklar kademeli olarak yönetilmelidir: Genel uygunsuzluklar düzeltme ve kök neden analizi gerektirirken, parti bazında risk içeren ciddi uygunsuzluklarda izlenebilirlik çalışması ve müşteri bilgilendirmesi başlatılmalıdır. Kapalı döngünün değerlendirme ölçütü, “düzeltici faaliyet raporunun tamamlanması” değil, “aynı türdeki sorunun bir sonraki denetim örneklemesinde tekrar görülmemesi”dir. Düzeltici faaliyetlerin etkinliğini bir sonraki iç denetimdeki örnekleme ile ilişkilendirmek, iyileştirmelerin yalnızca kâğıt üzerinde kalmasını önleyen temel mekanizmadır.
VI. Sektöre özgü standartların entegrasyonu
Genel kalite yönetim sistemi “sistemin var olup olmadığını”, sektöre özgü standartlar ise “yeterince uzmanlaşmış olup olmadığını” çözer. Havacılık ve uzay sektöründe özel proses doğrulaması, ilk parça doğrulaması ve tahribatsız muayene personelinin yeterliliği öne çıkar. Tıp sektöründe biyouyumluluk, izlenebilirlik ve sterilizasyon validasyonu önemlidir. Otomotiv sektöründe ise proses denetimi ve üretim parçası onay prosedürü kritik konulardır. Bu gereklilikler çoğu zaman “müşteriye özgü gereklilikler” biçiminde ortaya çıkar ve genel maddelere göre önceliklidir. Bu nedenle standart envanterinde müşteriye özgü gereklilikler için ayrı bir alan bulunmalı; bunların işletme standartlarıyla ilişkisi ve çakışma çözüm kuralları açıkça tanımlanmalıdır: Daha sıkı olan gereklilik esas alınmalı ve teknik sözleşmede yazılı olarak teyit edilmelidir. Böylece teslimat sonrasında kabul kriterlerinin farklı yorumlanmasından kaynaklanan anlaşmazlıklar önlenir.
Sonuç
Bir standardizasyon sisteminin olgunluğu, doküman sayısına değil, şu üç sorunun yanıtlanabilmesine bağlıdır: Hangi standart numarası ve maddesi esas alınmaktadır; hangi ölçülebilir kriter kullanılmaktadır; kanıt hangi formda saklanmaktadır? Standartları maddelere ayırmak, maddeleri kontrol noktalarına eşlemek, kontrol noktalarını nicel kriterler hâline getirmek ve bu kriterleri kontrollü dokümanlar ile denetim kontrol listelerine yerleştirmek; standardizasyonu bir sergi unsurundan üretkenlik aracına dönüştürür. Tasarımdan fiziksel ürüne teslimatı temel alan 3D baskı faaliyetlerinde bu seviye ne kadar sağlam kurulursa, ilk parçada başarı oranı, dış denetim uygunsuzluklarının sayısı ve projeler arası yeniden kullanım verimliliği o kadar kontrol edilebilir olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.