
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Hizmette Arızalanan 3D Baskı Parçalarının Kırık Yüzey Analizi: Makro Morfolojiden SEM/EDS Kanıt Zincirine ve Çatlak Başlangıcı Kaynak Atfına Yönelik Mühendislik Yöntemi
3D baskılı bir parça hizmet sırasında kırıldıktan sonra, uygun proses kayıtları ve test numunesi verileri çoğu zaman "neden kırıldı ve kırılma nerede başladı" sorularını yanıtlayamaz. Bu makale, kırık yüzey analizini üretim kusuru önleme, metalografik karakterizasyon ve 8D sürecinden ayırarak; kırık yüzeyin korunması ve numunelenmesi, makroskopik üç bölge değerlendirmesi, SEM/EDS mikroskobik kriterleri (sünek çukurlar, klivaj, yorulma çizgileri, ergimeme ve anahtar deliği parmak izleri), malzeme/proses/tasarım/hizmet kaynak atıf matrisi ve düzeltici faaliyet kapalı çevrimini sunar. Katman numarası koordinatları, enerji yoğunluğu, radyüs yarıçapı ve oksijen içeriği gibi doğrulanabilir parametreler üzerinden denetlenebilir bir kanıt zinciri oluşturur.

news
3D Baskılı Hassas Parçalarda Kırılganlık Kalibrasyonu ve Koruyucu Ambalaj Doğrulaması: Düşme Yüksekliği, Yastıklama Eğrileri, ISTA ve ASTM D4169 ile Karar Verilebilir Yöntemler
3D baskılı ince duvarlı, kafes yapılı ve son işlem görmüş parçalar, sevkiyat sırasında onlarca milisaniyelik tek bir düşme darbesiyle sıkça hasar görür; köpüğü yalnızca kalınlaştırmak ise darbe ivmesini en zayıf kesite doğrudan iletebilir. Bu makale kırılganlık G değeri, düşme yüksekliği, statik gerilme ve ped kalınlığını hesaplanabilir ve doğrulanabilir mühendislik kriterlerine dönüştürür; yastıklama eğrisi seçimi, ISTA 2A ve ASTM D4169 düşme dizisi doğrulaması ile baskı yönü ve son işlem durumunu kapsayan kalibrasyon ve serbest bırakma kayıt yöntemlerini sunar.

news
3D Baskı Parçalarının Tribolojik Doğrulaması: Çalışma Profili, Numune Yönü, Aşınma Oranı ve Kaplama Adezyonu İçin Serbest Bırakma Kriterleri
Baskılı parçalar kızak, sızdırmazlık yüzeyi ve kılavuz gibi sürtünme çiftlerinde kullanılmaya başladığında, boyut ve mukavemet uygunluğu ömrü tahmin etmeye yetmez. Bu makale; çalışma profili, PV değeri, numune yönü, yüzey durumu, kararlı sürtünme katsayısı ve özgül aşınma oranını kontrol edilebilir alanlar olarak tanımlar; üç gerilme seviyeli testleri, kaplama adezyon kriterlerini, Weibull ömür ekstrapolasyonu sınırlarını ve beş arıza modunu sunarak aşınma doğrulamasını aşınma izi fotoğraflarından denetlenebilir serbest bırakma kanıtına dönüştürür.
news
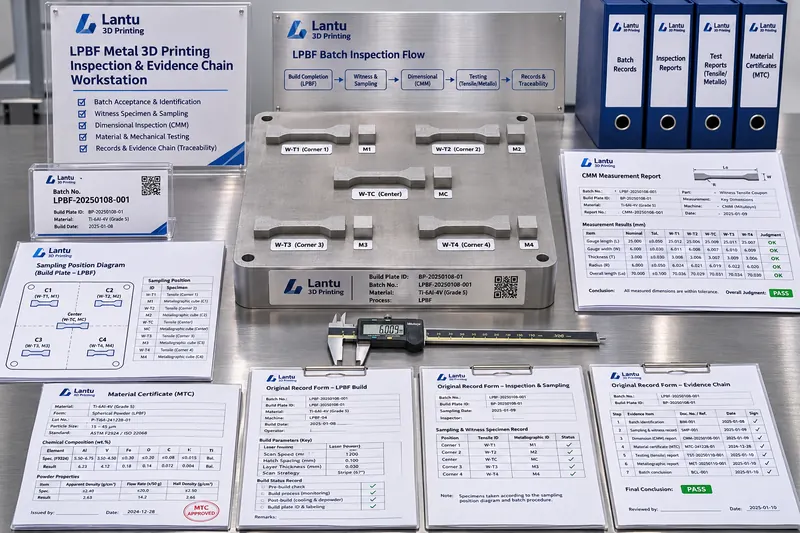
3D Baskıda Muayene Partisi ve Aynı Fırın Numunesi Yönetimi: Parti Kuralları, Numune Yönü, Ham Kayıtlar ve Saklanan Numunelerin Yeniden Testi için Kanıt Zinciri Yöntemi
Küçük hacimli 3D baskı serbest bırakma anlaşmazlıkları çoğunlukla belirsiz muayene partisi sınırlarından, aynı fırın numuneleri ile teslim edilen parçaların farklı çevrimlerde üretilmesinden, ham kayıtların değiştirilebilmesinden ve uygunsuz parçalar ayrıldıktan sonra partinin hâlâ uygun görünmesinden kaynaklanır. Bu makale; malzeme lot numarası, ekipman, parametre sürümü ve üretim haznesine dayalı dört bileşenli parti kuralını; aynı üretim çevrimindeki çekme numuneleri ve metalografik blokların yön bilgisinin kaydını; ALCOA+ ham kayıtları ve rapor şablonu sürüm kontrolünü; ayrıca karantina, koşullu kabul, numune saklama süresi ve yeniden test tetikleyicilerini ele alarak kalite sonuçlarını tekrarlanabilir, izlenebilir ve yeniden ölçülebilir bir mühendislik kanıt zincirine dönüştürür.
news
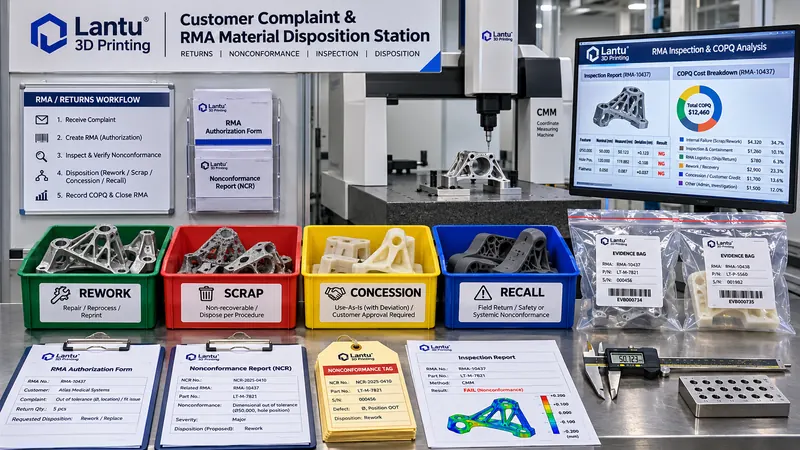
3D Baskı Müşteri Şikayetlerinde İade ve Geri Çağırma Yönetimi: RMA Sınıflandırmasından Kusur Kaçağına ve Düşük Kalite Maliyetine Uzanan Mühendislik Döngüsü
Müşteri şikayetlerinde yalnızca yeniden ürün göndermek ve bir 8D raporu yazmak; hat duruşu, yeniden inceleme, indirimler ve sipariş kaybı gibi gerçek zararları çoğu zaman göz ardı eder. Bu makale, 3D baskı özelleştirilmiş parçalar üzerinden iade/değişim/onarım/tavizli kabul/geri çağırma sınırlarını, A/B/C şikayet sınıflandırmasını ve RPN eşiklerini, yedi aşamalı RMA işlem zincirini, dört COPQ maliyet kalemini, kusur kaçağı oranını ve geri çağırma tetikleyicilerini açıklar. Ayrıca, satış sonrası verilerinin tasarım, proses ve muayene planlarını yönlendirmesine yardımcı olacak 30 günlük uygulama kontrol listesi sunar.
news
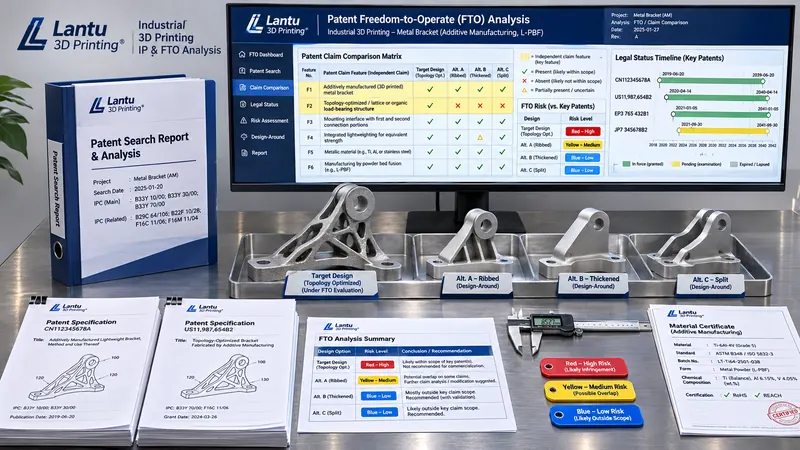
3D Baskı Projelerinde Patent Serbestçe Uygulama (FTO) Analizi: Arama Sınırlarından İstem Karşılaştırmasına, Tasarımdan Kaçınma ve Lisans Kararlarına Yönelik Mühendislik Yaklaşımı
3D baskı projelerinde teknik uygulanabilirlik ile teslimat uyumluluğu sıklıkla birbirine karıştırılır. Bu makale, patent serbestçe uygulama (FTO) perspektifiyle arama sınırlarını, istemlerin özellik bazında karşılaştırılmasını, kırmızı-sarı-mavi risk sınıflandırmasını, tasarımdan kaçınmayı, geçerlilik analizini ve lisans hesaplamalarını ele almakta; teklif öncesi, tasarım dondurma, değişiklik ve seri üretim serbest bırakma için dört aşamalı kontrol kapısı sunmaktadır.

news
3D Baskı Test Verilerinde Ölçüm İzlenebilirliği: Kalibrasyon Sertifikası Doğrulaması, Referans Malzemeler, Ölçüm Belirsizliği ve Laboratuvarlararası Karşılaştırma için Mühendislik Yöntemleri
Aynı parça için iki laboratuvarın 8,019 mm ve 8,028 mm sonuç vermesi, ±0,025 mm tolerans bandında uygunluk kararını imkânsız kılabilir. Bu makale ölçüm izlenebilirlik zincirini dört seviyede ele alır; kalibrasyon sertifikası için beş doğrulama adımını, sertifikalı referans malzemeler ve ara kontrol grafiklerini, GUM belirsizlik değerlendirme örneğini, En değeri ve z skoru laboratuvarlararası karşılaştırma kriterlerini ve ALCOA+ test kayıt zincirini açıklar. Böylece 3D baskı teslimat kararları, “uygun olduğuna inanıyoruz” yaklaşımından, herhangi bir üçüncü tarafın yeniden hesaplayabileceği sonuçlara dönüşür.

news
3D Baskı Ekipmanı Ediniminde Sözleşme Yapısı Seçimi: Satın Alma, Kiralama ve Parça Başına Fiyatlandırmada Maliyet Eşikleri ile Risk Tahsisi
Ekipman yatırım kararları yalnızca TCO ve geri ödeme süresiyle değerlendirilemez. Bu makale, kapasite edinimini doğrudan satın alma, faaliyet kiralaması, finansal kiralama ve parça başına fiyatlandırma olmak üzere dört sözleşme yapısına ayırır; parça başı maliyet eğrilerini ortak bir yöntemle hesaplar ve yaklaşık %62 kullanım oranındaki kritik eşiği ortaya koyar. Ayrıca teknoloji yenilenmesi, duruş, kapasite, proses verisi, kalıntı değer ve uyumluluk olmak üzere altı riskin sorumluluğunu açıklığa kavuşturur ve "ekipman satın alınmalı mı?" sorusunu hesaplanabilir, müzakere edilebilir ve gözden geçirilebilir yapılandırılmış bir karara dönüştüren sözleşme maddeleri sunar.

news
3D Baskılı Parçalarda Çevresel Yaşlanma ve Dayanıklılık Doğrulaması: Tuz Püskürtme, Nemli Isı, Termal Çevrim ve UV Hızlandırılmış Testleri için Mühendislik Yaklaşımı
Sevkiyat kontrolünden geçen 3D baskılı parçalar, ekipmana takıldıktan altı ay sonra kaplama kabarması, reçine sararması, naylonun nem alarak genleşmesi veya metalde çukur korozyonu gösterebilir. Bu makale; hizmet ortamı profilinin tanımlanmasından dört temel yaşlandırma testinin uygulama sınırlarına, birleşik gerilme hızlandırılmış test tasarımından yönelim ve yüzey durumu kontrollü numune hazırlığına ve Weibull istatistiksel değerlendirmesine kadar kapsamlı bir yöntem sunmaktadır.

news
3D Baskı Hassas Parçalarında Nakliye Sigortası ve Hasar Yönetimi: Teminat Seçiminden Halefiyet Rücusuna Mühendislik Yaklaşımı
Yüksek değerli 3D baskı parçaları taşıma sırasında hasar gördüğünde, tazminat çoğu zaman gerçek zararın çok altında kalır. Bu makale; emtia nakliyat sigortası ile taşıyıcı sorumluluk sigortası arasındaki farkları, sigorta bedeli, muafiyet ve ambalaj beyanlarının nasıl düzenleneceğini, hasar ihbarı, ekspertiz, delil organizasyonu ve zarar hesaplama süreçlerini ele alır. Ayrıca halefiyet rücusundaki yükümlülük sınırlarını açıklar ve sevkiyat öncesi uygulanabilir bir risk kontrol listesi sunar.
news
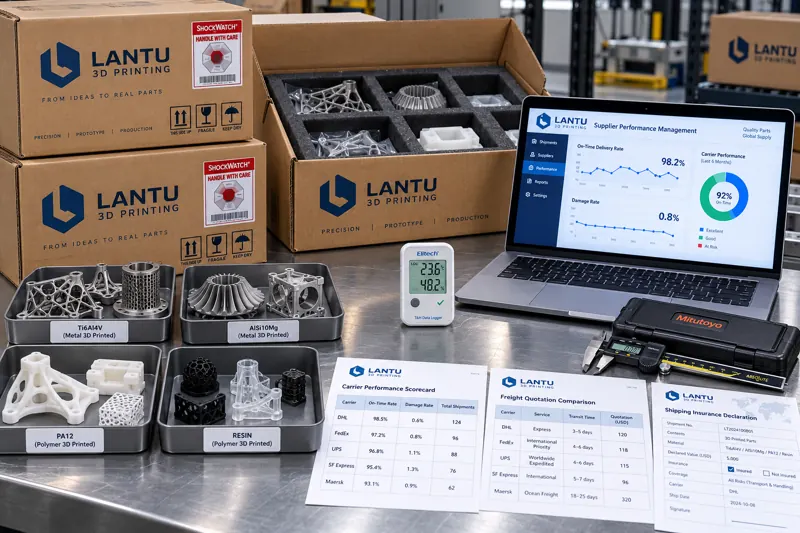
3D Baskı Teslimatlarında Taşıyıcı Yönetimi: Kabul ve Sınıflandırmadan Performans Değerlendirmesine, Navlun Şartlarından Hasar Döngüsünün Kapatılmasına Mühendislik Yaklaşımı
3D baskı teslimatlarındaki hasarlar çoğu zaman ambalaj çözümünden değil, taşıma sürecinden kaynaklanır. Bu makale uygulanabilir bir taşıyıcı yönetimi yöntemi sunar: taşıma uygunsuzluklarını işlevsel hasar, görünüm hasarı, teslimat süresi sapması ve kayıt eksikliği olarak dört ölçülebilir olaya ayırmak; parçaları risklerine göre A/B/C seviyelerinde sınıflandırarak farklı taşıyıcı gereklilikleri tanımlamak; hasar oranı, zamanında teslim performansı, kayıt bütünlüğü ve tazmin iş birliğiyle izlenebilir kayıtlara dayalı üç aylık puanlama oluşturmak; temel navlun, ek ücretler, sigorta, izleme ekipmanı amortismanı ve hasarın dolaylı kayıplarını parça başına toplam teslim maliyetine dönüştürmek; ayrıca sigorta limiti, talep süresi başlangıcı ve ispat yükümlülüklerini sözleşmede netleştirerek hat, ambalaj çözümü ve risk seviyesi temelinde sürekli iyileştirme döngüsü kurmak.
news
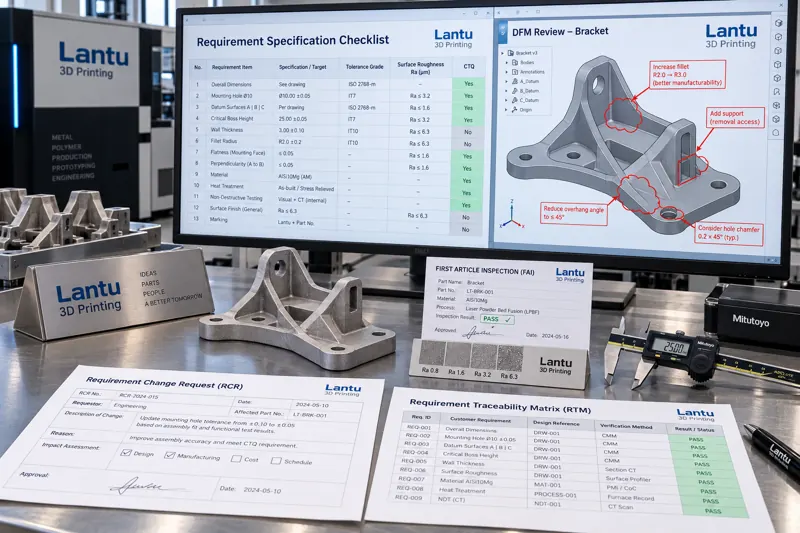
3D Baskı Müşteri Gereksinimleri Mühendisliği: Gereksinim Spesifikasyonlarından CTQ Belirlemeye, Numune Onayı ve Teknik Sözleşmelerde Doğrulanabilirlik Yöntemlerine
Katmanlı imalat projelerindeki yeniden işleme ihtiyacı çoğunlukla baskıdan değil, gereksinimlerin yanlış anlaşılmasından kaynaklanır. Bu makale, belirsiz talepleri doğrulanabilir spesifikasyonlara dönüştürmenin yolunu; CTQ belirleme ve sınıflandırma, numune ve ilk parça onayı, değişikliklerin sürüm kontrolü ve teknik sözleşmelerde uygulanabilir kabul kriterlerinin yazımını ele alır.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.