
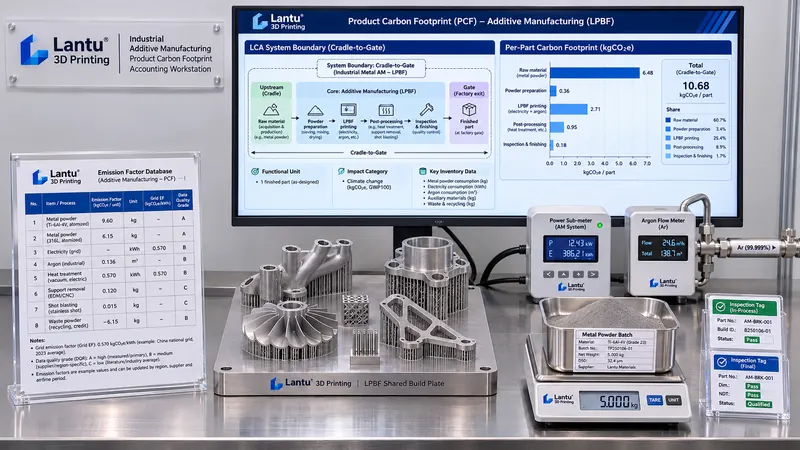
Giriş: Müşterinin istediği bir “yeşil üretim” sözü değil, doğrulanabilir parça başı karbon değeridir
Giderek daha fazla müşteri, teklif taleplerinde veya yıllık tedarikçi denetimlerinde 3D baskı hizmet sağlayıcılarından “ürün başına karbon ayak izi” vermelerini, bunu kgCO2e/parça cinsinden belirtmelerini ve fonksiyonel birim, sistem sınırı ile veri kaynaklarını açıklamalarını istemektedir. Pek çok tesisin elinde alt sayaçlar, toz malzeme çekiş kayıtları, ekipman parametre paketleri ve hurda kayıtları zaten vardır; ancak bir araya getirilen rakamlar sorgulandığında dayanıklı değildir: Bir parçanın enerji maliyeti, aynı build plakasındaki diğer ondan fazla parçaya nasıl tahsis edilir? Fırın içi numunelerin, desteklerin, hurda ve yeniden işlemenin emisyonları dahil edilir mi? Hangi yılın elektrik şebekesi faktörü kullanılmıştır? Eksik olan veri değil, veriyi yeniden incelenebilir bir kanıt zincirine dönüştüren hesaplama kurallarıdır. lantu3D, tasarımdan fiziksel teslimata kadar tüm süreci bir yaşam döngüsü yönetimi nesnesi olarak ele alır; karbon hesaplaması da tanıtım söylemleriyle sınırlı kalmak yerine aynı izlenebilir mühendislik diline dayanmalıdır.
I. Önce fonksiyonel birimi ve sistem sınırını belirleyin: Neden “bir parça” doğal bir birim değildir?
Hesaplamanın ilk adımı emisyon faktörü bulmak değil, “bir parçayı” doğrulanabilir bir fonksiyonel birim olarak tanımlamaktır. Önerilen ifade şudur: Muayeneden geçmiş, belirlenen son işlemleri ve ambalajlaması tamamlanmış, tesis kapısında teslim edilen belirli modelde 1 adet parça. Aynı beyanda malzeme sınıfı, durum (baskı sonrası veya ısıl işlem görmüş), CTQ listesi ve uygulanan teknik şartname sürümü de belirtilmelidir. Fonksiyonel birim “uygun teslimat” ile bağlı olmalıdır; aksi hâlde hurdayı uygun parçalara dağıtıp dağıtmamanız iki tamamen farklı sonuç üretir.
Sistem sınırının başlangıçta beşikten kapıya (cradle-to-gate) yaklaşımıyla belirlenmesi ve dört aşamada kaydedilmesi önerilir: ① hammadde aşaması (metal tozu veya reçinenin beşik emisyonları, ambalaj ve taşıma); ② üretim aşaması (ekipman elektriği, koruyucu gaz, yardımcı ekipman ve bekleme, yapı plakası ve destek malzemesi); ③ son işlem aşaması (destek alma, ısıl işlem, talaşlı imalat, yüzey işlemleri, temizleme ve atık su/atık gaz/katı atık işlemleri); ④ muayene ve teslimat aşaması (test ekipmanı, fırın içi numuneler, ambalaj malzemeleri ve tesis içi lojistik). Sınır içindeki her aşama için “dahil / hariç + gerekçe” yazılmalı; metinsiz bir akış şeması çizmekle yetinilmemelidir. Kullanım ve ömür sonu aşamaları başlangıç sürümünde hariç tutulabilir; ancak müşterinin tesis kapısı değerini tüm yaşam döngüsü değeri sanmaması için bu hariç tutma açıkça beyan edilmelidir.
II. Faaliyet verileri nasıl toplanır: Alt sayaçlardan ortak build tahsisine
Faaliyet verileri üç kategoriye ayrılır. İlk kategori ölçülebilir doğrudan verilerdir: Üretim aşamasında tüm süreç boyunca kWh değerini ekipman düzeyindeki alt sayaçlarla kaydetmek önerilir; yardımcı ekipmanlar (su soğutucu, kompresör, toz toplama, eleme) ayrı sayaçlarla ölçülmeli veya güç × çalışma süresi üzerinden hesaplanmalıdır. Koruyucu gaz için toplam akış ölçerden build başına m³ değeri okunmalıdır. Toz tüketimi, malzeme çekiş tartımından geri kazanım ve eleme sonrası net tüketim düşülerek hesaplanmalı; parti numarası ve çevrim sayısı kaydedilmelidir. İkinci kategori geometrik ve proses verileridir: Parametre paketinden tarama süresi, katman sayısı, katman kalınlığı, parça hacmi, destek hacmi ve plaka üzerindeki kaplanan alan dışa aktarılır; bunlar tahsis paylarının payını oluşturur. Üçüncü kategori ise kalite sonuç verileridir: Uygun parça sayısı, hurda parça sayısı, yeniden işlenen parça sayısı ve fırın içi numune sayısı, muayene parti kayıtlarından alınır.
3D baskıda en sık hata yapılan nokta ortak build tahsisidir. Parça sayısına göre eşit dağıtım en kaba yöntemdir: Aynı plakada büyük ince cidarlı parçalarla küçük masif parçalar bulunabilir ve tarama süreleri ile plaka üzerindeki hacimleri birkaç kat farklı olabilir. Ağırlıklı tahsis faktörü kullanılması önerilir; örneğin w = 0,5 × plaka alanı oranı + 0,3 × (hacim × katman sayısı) oranı + 0,2 × tarama süresi oranı. Ağırlık katsayıları hesaplama prosedürüne yazılmalı ve belirlendikten sonra sipariş bazında değiştirilmemelidir. Ortak enerji tüketimleri (ön ısıtma, toz serme boş geçişleri, atmosfer purj işlemi, yapı plakası, fırın içi numuneler) önce build ortak havuzunda toplanmalı, ardından w değerine göre her parçaya tahsis edilmelidir. Ayrı ayrı ilişkilendirilebilen tüketimler (bir parçaya özgü ek yeniden ergitme veya ikinci kez makineye alma) doğrudan o parçaya atanmalıdır. Tahsis kuralı, sonuçları faktör hassasiyetinden daha fazla etkiler; faktörler tartışılmadan önce kural sabitlenmelidir.
III. Emisyon faktörleri ve veri kalitesi dereceleri: Birincil veriler varsayılan değerlerle birlikte raporlanmamalıdır
Emisyonlar, faaliyet verilerinin emisyon faktörleriyle çarpılmasıyla hesaplanır. Elektrik için bölgesel şebeke faktörü kullanılır (örnek büyüklük yaklaşık 0,5–0,6 kgCO2e/kWh düzeyindedir; uygulamada mutlaka müşterinin kabul ettiği faktör veritabanı kullanılmalı, sürüm yılı ve coğrafi kapsam belirtilmelidir); koruyucu gaz, toz, reçine ve ambalaj malzemeleri için üst akış faktörleri veya tedarikçi ürün karbon beyanları; taşıma için ise t·km faktörleri kullanılır. Her faktör için beş meta veri kaydedilmelidir: kaynak kuruluş, veritabanı sürümü ve yılı, coğrafi uygulanabilirlik, teknolojik temsil kabiliyeti ve birim dönüşüm katsayısı.
Daha da önemlisi, her veri kaydına veri kalitesi derecesi (DQI) verilmelidir. Teknik temsil kabiliyeti, coğrafi temsil kabiliyeti, zamansal temsil kabiliyeti, tamlık ve doğrulanabilirlik olmak üzere beş boyutun her biri 1–5 arasında değerlendirilip ortalama veya ağırlıklı puan alınabilir. Kalibrasyon sertifikalı ve zaman damgası eşleşen ekipman alt sayaç ölçümleri 1–2. derece olarak; sektör ortalamaları veya veritabanı varsayılanları ise 4–5. derece olarak kaydedilir. Beyanda, yüksek emisyon katkısına sahip kalemlerde DQI≥4 olanların oranı açıklanmalıdır. Varsayılan faktör kullanmak ayıp değildir; varsayılan faktörü ölçülmüş veri gibi göstermek ayıptır—doğrulayıcıların ilk inceleyeceği nokta budur.
IV. Eklemeli imalata özgü dört büyütücü etki: Bunlar yazılmazsa sistematik eksik hesaplama oluşur
Birincisi destekler ve yapı plakasıdır: Destek malzemesi hammadde aşamasına dahil edilir; söküm sonrası geri kazanılmayan atıklar da hesaba katılmalıdır. Askıda kalan açıların optimize edilmesiyle sağlanan destek azalması, aynı fonksiyonel birim altında değerin düşmesi olarak yansıtılmalıdır. İkincisi fırın içi numuneler ve test parçalarıdır: Malzeme ve makine zamanı tüketmelerine karşın uygun parça olarak teslim edilmezler; bu nedenle ortak havuz olarak uygun parçalara dağıtılmalı veya “parti başına kalite doğrulama emisyonu” şeklinde ayrı gösterilmelidir. Üçüncüsü hurda ve yeniden işlemedir: Verim büyütme katsayısı kullanılması önerilir; yani uygun parça karbon yoğunluğu = sistem sınırı içindeki toplam emisyon ÷ uygun teslim edilen parça sayısı olmalıdır; üretime giren parça sayısına bölünmemelidir. İlk üretim başarısızlığı nedeniyle yeniden baskı, ilgili partinin parça başı değerini önemli ölçüde artırır; bu nedenle yıllık ortalamayla silinmek yerine parti dalgalanmaları hesaplama sonuçlarında korunmalıdır. Dördüncüsü son işlem ve üçlü atık yönetimidir: Isıl işlem fırınları, CNC, kumlama, yıkama, toz toplama ve tehlikeli atık bertarafının ayrı enerji ve malzeme akışları vardır; bunlar çoğu zaman genel olarak “üretim genel giderleri” içine alınarak gözden kaçırılır.
Bu dört kalemin ortak noktası şudur: Bunlar “uygunsuz veya yardımcı” unsurlardır ve genel imalat sektörüne yönelik karbon hesaplama şablonlarında tam da bu alanlar bulunmaz. Hesaplama prosedüründe her biri için zorunlu bir alan ayrılmalı; sıfır girilse dahi gerekçesi yazılmalıdır.
V. Belirsizlik, kanıt zinciri ve beyan sınırı
Tek bir nokta değeri, dış beyan için yeterli değildir. En azından bir belirsizlik aralığı verilmelidir: Faaliyet verileri ve faktörler için ayrı göreli belirsizlikler tanımlanmalı (örneğin sayaç ±%2, faktör ±%5–15); hata yayılımı veya yüksek katkılı kalemler için Monte Carlo örneklemesi kullanılarak P50 ve P95 değerleri üretilmeli, muhafazakâr üst sınırın mı yoksa medyan değerin mi beyan edildiği belirtilmelidir. Duyarlılık analizi, ilk üç karbon sıcak noktasını belirlemelidir; bunlar genellikle üretim aşaması elektriği, tozun üst akış emisyonları, koruyucu gaz veya ısıl işlemdir.
Kanıt zinciri ALCOA+ yaklaşımına göre düzenlenmeli ve en az sekiz unsur içermelidir: Alt sayaç kalibrasyon sertifika numarası ve geçerlilik süresi; faktör veritabanı sürümü ekran görüntüsü veya referansı; parametre paketi sürümü ve build raporu numarası; toz parti numarası ve tartım kayıtları; hurda ve yeniden işleme kayıtları; tahsis kuralı sürüm numarası ve ağırlık katsayıları; muayene partisine ait uygun parça listesi; hesaplamayı yapan, gözden geçiren kişiler ve zaman damgası. Üçüncü bir tarafın tek bir tablodan başlayarak ham bir kayda kadar geri izleyebildiği karbon değeri, doğrulanabilir karbon değeridir. Beyan sınırında ayrıca şunlar belirtilmelidir: Sonuç tesis kapısı kapsamındadır, kullanım aşamasını içermez, sermaye mallarının üretimini içermez; tahsis kuralı veya faktör sürümü değiştiğinde beyan yeniden düzenlenmeli ve geçmiş sürümler saklanmalıdır.
VI. Karbon sonuçlarını yalnızca rapor üretmek için değil, proses kararlarına geri bağlayın
Hesaplamanın değeri kapalı çevrimde ortaya çıkar. Aynı fonksiyonel birim altında dört tür nicel karşılaştırma yapılabilir: Farklı yerleşim ve baskı yönlerinin destek hacmi ile tarama süresine etkisi; ortak build kombinasyonunun optimize edilmesi (tarama süreleri benzer parçaların aynı plakaya yerleştirilmesiyle ortak havuz tahsisinin azaltılması); son işlem rotalarının ikamesi (ısıl işlem gerektirmeyen malzemeler veya net şekle yakın üretimle talaşlı imalatın azaltılması); toz çevrim sayısı üst sınırının ve hurda nedeniyle yeniden baskının karbon maliyeti. Her karar, “uygun teslim edilen parça karbon yoğunluğu + verim + teslim süresi” olmak üzere üç göstergeyle birlikte değerlendirilmelidir; böylece karbon azaltımı uğruna güvenilirlik veya zamanında teslimat feda edilmez. Müşteri karbon azaltım hedefi sunduğunda, aynı fonksiyonel birimle temel durum ve iyileştirilmiş durum arasındaki farkı göstermek, tek başına bir yeşil etiketten daha ikna edicidir.
Sonuç: Sekiz maddelik asgari kontrol listesi
① Fonksiyonel birim, uygun teslimata bağlanmalı ve durum ile teknik şartname sürümü belirtilmelidir; ② sistem sınırı aşamalara ayrılmalı ve her aşama için dahil etme/hariç tutma gerekçesi yazılmalıdır; ③ faaliyet verileri doğrudan ölçüm, geometrik-proses ve kalite sonuçları olmak üzere üç kategoriye ayrılmalıdır; ④ ortak build tahsis kuralı sabitlenmeli ve sürümlenmelidir; ⑤ her faktör; kaynak, sürüm, coğrafya, temsil kabiliyeti ve dönüşüm katsayısı olmak üzere beş meta veri içermelidir; ⑥ her veri kaydının DQI derecesi olmalı ve yüksek katkılı varsayılan değerlerin oranı açıklanmalıdır; ⑦ destekler, fırın içi numuneler, hurda-yeniden işleme ve son işlem üçlü atıkları olmak üzere dört kalem zorunlu tutulmalıdır; ⑧ belirsizlik aralığı, karbon sıcak noktaları ve sekiz ham kayıt indeksi verilmelidir. “Bir fonksiyonel birim, bir tahsis kuralı, bir faktör sürüm numarası, bir sertifika numarası” düzeyine indirgenebilen karbon hesaplaması, ancak o zaman teslimat belgelerine yazılmayı hak eder. Bu aynı zamanda tasarım, proses parametreleri ve fiziksel teslimatı tek bir doğrulanabilir veri zincirinde birleştirmenin doğal uzantısıdır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.