
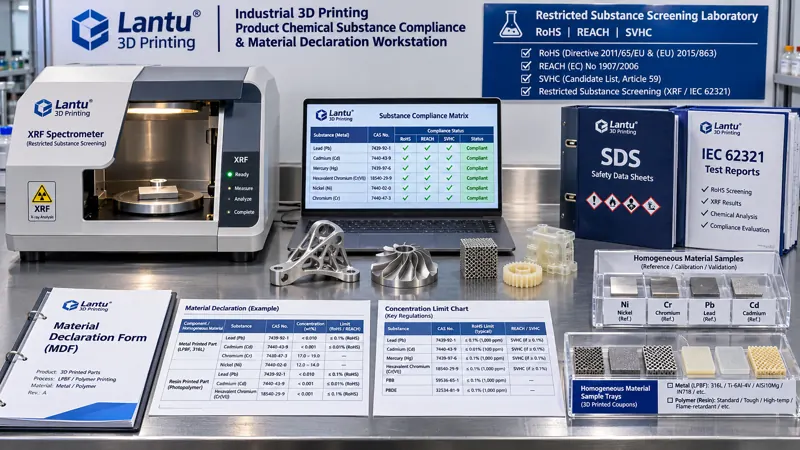
Giriş: Tek Bir Malzeme Uygunluk Sertifikası, “Teslim Edilen Üründe Ne Var?” Sorusunu Yanıtlayamaz
3D baskı hizmet sağlayıcıları sıklıkla şu müşteri sorularıyla karşılaşır: Teslimatla birlikte gönderilen bu naylon, metal veya reçine parçalar için RoHS uygunluk beyanı sunabilir misiniz? REACH SVHC yüksek önem arz eden madde içeriği %0,1’i aşıyor mu? AB’ye ihraç edilen ambalaj ve kaplamalardaki altı değerlikli krom, kadmiyum, kurşun ve ftalat miktarları nedir? Pek çok ekip, malzeme tedarikçisinin uygunluk sertifikasını veya SDS’sini doğrudan iletir; ancak bunun kanıt açısından yetersiz olduğu değerlendirilir. Bunun nedeni malzemenin mutlaka uygunsuz olması değildir; uygunluk sertifikası bir kova tozun veya bir makaralı filamentin parti performansını doğrular, fakat toz serme, sinterleme, yıkama, kumlama, elektrokaplama, yapıştırma ve ambalajlamadan geçmiş nihai bir parçadaki her homojen malzemenin madde bileşiminin ve konsantrasyonunun hâlâ limitlere uyduğunu kanıtlayamaz. lantu3D, tasarım planından fiziksel teslimata kadar olan süreci bir yaşam döngüsü zinciri olarak ele alır. Madde uyumluluğu, satın alma departmanının eklediği bir belgeden ziyade, zincir boyunca aktarılan, doğrulanabilir ve sürüm kontrollü mühendislik verisidir.
I. Önce “Homojen Malzemeyi” Değerlendirilebilir Sınırlara Ayırın
RoHS ve REACH değerlendirmesinin birimi komple ürün veya tekil parça değil, homojen malzemedir: mekanik yöntemlerle daha fazla ayrıştırılamayan ve tüm bölümlerinde aynı bileşime sahip malzeme birimidir. Metal LPBF ile basılmış ve yüzey işleminden geçirilmiş bir braket örneğinde en azından şunlar ayrıştırılmalıdır: ana metal (örneğin baskı durumundaki 316L veya Ti6Al4V), yüzey kaplaması veya dönüşüm tabakası, gömülü somunların alaşımı, yapıştırma arayüzündeki yapıştırıcı, işaretleme mürekkebi, tampon ambalaj köpüğü ve bariyer poşeti. Reçine parçalarında ayrıca fotopolimer reçine gövdesi, yıkama kalıntıları, renklendirme kaplaması ve son kürleme tabakası ayrılmalıdır. Ayrıştırma ilkesi, malzeme listesi BOM’dan homojen malzeme listesine eşleme tablosu oluşturmaktır. Her satırda malzeme adı, tedarikçi, kalite sınıfı, parti numarası, kütle oranı, bulunduğu konum, mekanik olarak ayrılıp ayrılamadığı ve referans verilen beyan numarası belirtilmelidir. Birkaç mikrometre kalınlığındaki ve mekanik olarak ayrılamayan bir kaplama, bağımsız homojen malzeme olarak ayrıca beyan edilmelidir; ana malzemeye dahil edilerek ortalama konsantrasyon hesaplanamaz. Konsantrasyon limitleri homojen malzemenin kütlesine göre belirlenir; ortalama almak riski sistematik biçimde olduğundan düşük gösterir.
II. Limitler ve Muafiyetler: Mevzuat Hükümlerini Doldurulabilir Alanlara Dönüştürün
Yaygın kısıtlı madde gereklilikleri slogan düzeyinde değil, tek tek veri alanlarına dönüştürülmelidir: RoHS kapsamında kurşun, cıva, altı değerlikli krom, polibromlu bifeniller, polibromlu difenil eterler ve kadmiyum için genellikle homojen malzeme kütle oranına göre %0,1 ve %0,01 olmak üzere iki limit uygulanır; ftalatlar için belirli plastikleştirilmiş malzemelerde ek eşikler vardır. REACH SVHC aday listesinde, ürün bazında %0,1 oranı bilgilendirme veya bildirim yükümlülüğünü tetikler; aday liste yaklaşık her altı ayda bir güncellendiğinden beyan mutlaka liste sürüm tarihiyle ilişkilendirilmelidir. Mühendislik açısından, en az şu alanları içeren bir kısıtlı madde ana veri tablosu oluşturulmalıdır: madde adı, CAS numarası, mevzuat kaynağı, uygulanabilir malzeme kategorisi, konsantrasyon limiti, muafiyet hükmü numarası ve geçerlilik süresi, test yöntemi standardı (örneğin elektrikli ve elektronik ürünlerin ayrıştırılması ve analizine ilişkin IEC 62321 serisi) ve değerlendirme birimi (homojen malzeme veya tüm ürün). Özellikle üç yaygın hata ele alınmalıdır: Birincisi muafiyet hükümleridir; örneğin belirli alaşımlardaki kurşun veya yüksek sıcaklık lehimleri için hüküm numarası, uygulama kapsamı ve sona erme/yeniden inceleme tarihi kaydedilmeli, genel olarak “uygun” denilmemelidir. İkincisi proses kaynaklı maddelerdir; baskı işlemi kadmiyum getirmeyebilir, ancak son işlem elektrokaplama banyoları, pasivasyon sıvıları, temizleyiciler, ayırıcı maddeler, yapıştırıcılar ve mürekkepler getirebilir. Üçüncüsü ise tedarikçi değişiklikleridir; aynı kalite sınıfında parti veya üretim hattı değiştiğinde beyanlar yeniden toplanmalı, bir yıl önceki ekler kullanılmamalıdır.
III. Kanıt Zinciri: SDS, Tedarikçi Beyanı ve Test Raporu Farklı Aşamaları Kapsar
Bu üç belge türü birbirinin yerine kullanılamaz. SDS (Güvenlik Bilgi Formu), tehlikeleri ve korunma önlemlerini açıklar; bileşen bölümü çoğu zaman aralık değerleri veya ticari sır gerekçesiyle sınırlı bilgi verir ve konsantrasyon uygunluk değerlendirmesi için yeterli değildir. Tedarikçinin tam madde beyanı veya uygunluk beyanı, bileşim ve limitlere uyum taahhüdü sunar; ancak tedarikçinin numune alma uygulamalarına ve beyan doğruluğuna dayanır. Üçüncü taraf test raporu ise belirli yöntemleri ve ölçülen değerleri sunar, fakat yalnızca test için gönderilen numunenin alınan noktalarını kapsar. Doğrulanabilir yaklaşım, dört seviyeli bir kanıt zinciri kurmaktır: Birinci seviye malzeme kimliğidir (satın alma siparişi, kalite sınıfı, parti numarası, CoA, kabul muayene kayıtları ve belge hash değeri). İkinci seviye bileşim beyanıdır (CAS numarası, konsantrasyon aralığı, SVHC sürümü, muafiyet referansı, imza sahibi ve tarihi içeren tam madde beyanı veya IEC 63000 tarzı malzeme beyanı). Üçüncü seviye proses kaynaklı madde değerlendirmesidir (tüm son işlem yardımcı malzemeleri ve sarfların listelenmesi; her biri için kısıtlı madde getirme olasılığı, kalıntı riski ile temizleme ve kürleme doğrulama kayıtlarının belirtilmesi). Dördüncü seviye doğrulama ve serbest bırakmadır (XRF taraması element bazlı maddelerin hızlı değerlendirilmesinde; ICP-OES/MS veya GC-MS ise nicel analiz gerektiren ftalatlar ve bromlu alev geciktiriciler için kullanılır. Rapor; numune alma konumunu, ayrıştırma yöntemini, tespit limitini, ölçüm belirsizliğini ve karar kuralını belirtmelidir). Ölçüm değeri limite yakınsa, ILAC-G8 / ISO 14253-1 belirsizlik bandı dikkate alınarak ihtiyatlı karar verilmelidir; U değeri göz ardı edilerek doğrudan uygun sonucu yazılmamalıdır.
IV. Madde Uyumluluğunu 3D Baskı Teslimat Sürecine Entegre Edin
Uyumluluk belgeleri sevkiyattan hemen önce tamamlanmamalı, yaşam döngüsünün her aşamasına yerleştirilmelidir. Teklif ve sipariş gözden geçirme aşamasında satış bölgesi, müşterinin sektörel mevzuat gereklilikleri (elektrikli-elektronik, tıbbi, otomotiv, oyuncak ve gıda ile temas alanları farklıdır) ve sunulması gereken beyan türleri doğrulanmalı; “kısıtlı madde gereklilikleri” teknik sözleşmede değerlendirilebilir hükümler olarak yazılmalıdır. Tasarım aşamasında, BOM ve model teslim paketine malzeme ile yüzey işlem kodları kaydedilmeli; böylece sonradan kaplama değiştiğinde beyanın güncellenmemesi önlenmelidir. Satın alma ve mal kabul aşamasında, beyanlar parti bazında toplanmalı ve geçerlilik süreleriyle değişiklik tetikleyicileri tanımlanmalıdır. Geri kazanılmış tozun kullanım döngüsü üst sınırı da kayıtlara dahil edilmelidir; çünkü döngüsel tozun oksijen içeriği ve kontaminasyon geçmişi malzeme kimliğini etkileyebilir. Üretim aşamasında yardımcı malzeme listesi, temizleme parametreleri, fırınla birlikte işlenen test numuneleri ve iş emri ilişkilendirilmeli; her alternatif yardımcı malzeme değişiklik formundan geçirilmelidir. Serbest bırakma aşamasında kalite kontrol noktası; beyan sürümünü, test raporunun kapsadığı homojen malzeme listesini, muafiyetlerin hâlâ geçerli olup olmadığını ve ambalaj malzemelerinin ayrı beyan edilip edilmediğini kontrol etmelidir. Bunlardan herhangi biri eksikse işlem askıya alınmalıdır. Nihai teslimat paketi şunları içermelidir: homojen malzeme eşleme tablosu, kısıtlı madde uygunluk beyanı, SVHC bilgilendirme yazısı (tetiklenmişse), test raporu indeksi, muafiyet listesi ve sürüm kontrollü kayıtlar. Tüm belgeler ALCOA+ ilkelerine göre iz bırakacak şekilde kaydedilmeli ve sözleşmeyle belirlenen izlenebilirlik süresinin sonrasına kadar saklanmalıdır.
V. Nicel Gösterge Paneli ve İlk Seferde Onay Kontrol Listesi
Bu zinciri yönetmek için altı gösterge önerilir: homojen malzeme listesi kapsam oranı (beyan edilmiş satır sayısı ÷ beyan edilmesi gereken satır sayısı; hedef %100), beyan geçerlilik oranı (süresi dolmamış ve sürümü eşleşen beyanların oranı ≥%98), proses yardımcı malzemesi değerlendirme kapsam oranı (hedef %100), test raporu ile limit değerlendirmesi tutarlılık oranı, değişiklik tetiklendikten sonra beyan güncelleme zamanındalığı (hedef ≤3 iş günü) ve müşteri uyumluluk dokümanlarının ilk seferde kabul oranı (hedef ≥%95). Serbest bırakma öncesi on dakikalık kontrol listesi: İlk olarak satış bölgesi ve mevzuat sürümünü kontrol edin; ikinci olarak BOM’un homojen malzemelere kadar ayrıştırıldığını ve belirsiz “diğer” satırı bulunmadığını doğrulayın; üçüncü olarak her malzeme satırındaki kalite sınıfı, parti numarası ve beyan numarasının izlenebilir olduğunu kontrol edin; dördüncü olarak tüm son işlem yardımcı malzemelerinin değerlendirilip değerlendirilmediğini inceleyin; beşinci olarak SVHC liste sürüm tarihini ve muafiyet geçerlilik süresini doğrulayın; altıncı olarak test numunesi alma konumunu ve ayrıştırma yöntemini kontrol edin; yedinci olarak limite yakın değerlerde belirsizliğin hesaba katıldığını teyit edin; sekizinci olarak ambalaj ve işaretleme malzemelerinin ayrı beyan edilip edilmediğini kontrol edin; dokuzuncu olarak değişiklik formunun beyanlarla eşzamanlı güncellenip güncellenmediğini doğrulayın; onuncu olarak imza, tarih ve belge hash değerlerinin eksiksiz olduğunu inceleyin. Bu maddelerden herhangi birinin yanıtı hayırsa, uygunluk beyanı düzenlenmemelidir.
Sonuç: “Sertifikayı İletmekten” “Doğrulanabilir Madde Hesabına”
Ürün kimyasal madde uyumluluğundaki zorluk, birkaç limiti ezberlemek değildir. Asıl zorluk, basılmış bir nihai ürünü homojen malzemelerine ayırmak, mevzuat hükümlerini veri alanlarına dönüştürmek, SDS/tedarikçi beyanı/test raporunu doğru rollerine yerleştirmek ve her malzeme veya proses değişikliğinin beyan güncellemesini tetiklemesini sağlamaktır. Tasarım, şekillendirme, son işlem ve teslimatı birleştiren lantu3D gibi platformlar için bu yöntem, “çevre” kavramını atölye emisyonları ve karbon anlatısının ötesine taşıyarak müşterinin elindeki fiziksel ürünün madde izlenebilirliğine genişletir. Doğrudan faydası, ihracat iadelerini ve müşterilerin tekrar tekrar belge tamamlama taleplerini azaltmaktır. Dolaylı faydası ise malzeme seçimi, son işlem rotası ve ambalaj çözümünün, sevkiyattan hemen önce kanıt zincirinde bir halka eksik olduğunun fark edilmesi yerine, teklif aşamasında uyumluluk kısıtlarıyla değerlendirilmesini sağlamasıdır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.