
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
การจัดการของเสีย 3 ประเภทและการควบคุมการปล่อยปลายทางในเวิร์กช็อปพิมพ์ 3 มิติ
ก๊าซเสีย น้ำเสีย และของเสียแข็งจากเวิร์กช็อปพิมพ์ 3 มิติมักถูกมองข้าม แต่ส่งผลโดยตรงต่อความต่อเนื่องของใบอนุญาตการผลิต บทความนี้อธิบายการดักจับฝุ่นแบบปิดและการกรองหลายระดับ การควบคุม VOC จากเรซินและของเหลวล้าง การระบุ จัดเก็บ และส่งต่อของเสียอันตราย รวมถึงวิธีคิดต้นทุนของเสียต่อราคาต่อชิ้นและรายการตรวจสอบรายสัปดาห์-รายเดือน

news
การจัดการคุณภาพการปูผงและสภาพใบปาดในงานพิมพ์ 3D: แนวทางวิศวกรรมจากความสม่ำเสมอของชั้นผงสู่เสถียรภาพการขึ้นรูป
ข้อบกพร่องในการขึ้นรูปโลหะ LPBF มักถูกโยงกับพารามิเตอร์พลังงานเลเซอร์ แต่ความคลาดเคลื่อนของความหนาชั้นผง การสึกหรอของคมใบปาด และการเสื่อมสภาพของผงจากการหมุนเวียนล้วนเป็นตัวแปรต้นทาง บทความนี้นำเสนอแนวทางครบถ้วนสำหรับการติดตามอัตราส่วนความหนาแน่นของชั้นผง การเลือกและจัดการอายุการใช้งานของคมใบปาด การประสานความเร็วและระยะห่างในการปูผง การตรวจสอบสภาพผง การเฝ้าติดตามด้วยภาพระหว่างกระบวนการ และรายการปฏิบัติงานมาตรฐาน

news
การจัดการวัสดุและคลังสินค้าในเวิร์กช็อปการพิมพ์ 3 มิติ: จากการตรวจสอบย้อนกลับล็อตผงสู่สินค้าคงคลังแบบเข้าก่อนออกก่อนที่พร้อมส่งมอบ
ผงโลหะ เรซิน และวัสดุสิ้นเปลืองที่เกี่ยวข้องมีความไวต่อสภาวะมากกว่าแท่งและแผ่นวัสดุแบบดั้งเดิมอย่างมาก หากการแบ่งพื้นที่คลัง การระบุล็อต การจัดการเข้าก่อนออกก่อน และการบันทึกสภาพแวดล้อมขาดการควบคุม เสถียรภาพของหน้าต่างกระบวนการย่อมไม่สามารถแปลงเป็นความแน่นอนในการส่งมอบได้ บทความนี้นำเสนอแนวทางวิศวกรรมครบวงจรสำหรับการแบ่งพื้นที่คลัง การระบุรหัสเฉพาะต่อวัสดุหนึ่งรายการ บัตรสถานะล็อต การดูแลรักษาวัสดุระหว่างเก็บ การทำให้ข้อมูลบัญชีตรงกับของจริง และการปิดวงจรความคลาดเคลื่อนจากการตรวจนับ
news
ลิขสิทธิ์ ใบอนุญาตโอเพนซอร์ส และการพัฒนาต่อยอดในโครงการพิมพ์ 3 มิติ: วิธีแบ่งขอบเขตสิทธิจากไฟล์โมเดลสู่ผลงานส่งมอบ
สัญญาคำสั่งซื้อการพิมพ์ 3 มิติมักระบุราคาและกำหนดส่งมอบอย่างชัดเจน แต่แทบไม่กล่าวถึงความเป็นเจ้าของไฟล์โมเดล เวอร์ชันที่แก้ไข พารามิเตอร์กระบวนการ และผลงานส่งมอบ บทความนี้นำเสนอวิธีแบ่งขอบเขตสิทธิที่นำไปใช้ได้จริง พร้อมรายการเอกสารโครงการ โดยพิจารณาจากลิขสิทธิ์ การปฏิบัติตามใบอนุญาตโอเพนซอร์ส การพัฒนาต่อยอด เครื่องหมายการค้า และความเสี่ยงด้านการออกแบบผลิตภัณฑ์

news
วงจรปิดใบสั่งงาน การมอบหมายงาน และการรายงานผลในเวิร์กช็อปการพิมพ์ 3 มิติ: วิธีบริหารระดับปฏิบัติการตั้งแต่การตรวจสอบความพร้อมจนถึงการส่งกลับข้อมูลผลงานจริง
เวิร์กช็อปการพิมพ์ 3 มิติมักเผชิญปัญหาการนำชิ้นงานขึ้นเครื่องซ้ำ เครื่องเดินเปล่าเพราะขาดวัสดุ และข้อมูลรายงานผลไม่ตรงกับการเบิกจ่าย บทความนี้เสนอแนวทางครบวงจร ตั้งแต่ชุดข้อมูลขั้นต่ำของใบสั่งงาน การสกัดกั้นความไม่พร้อมก่อนมอบหมายงาน การมอบหมายงานตามกฎ การรายงานผลแบบมีโครงสร้าง และการบันทึกการส่งมอบกะ เพื่อสร้างข้อมูลที่เชื่อถือได้สำหรับการปรับปรุงกำลังการผลิต ต้นทุน และคุณภาพ

news
การออกแบบป้องกันความผิดพลาด (Poka-Yoke) และการทำงานมาตรฐานในเวิร์กช็อปการพิมพ์ 3 มิติ: จากข้อบกพร่องซ้ำซากสู่การสกัดกั้นด้วยระบบ
ข้อบกพร่องที่เกิดซ้ำมีรากเหง้ามาจากมาตรการควบคุมที่ยังอยู่เพียงระดับ “การเตือน” บทความนี้วิเคราะห์การออกแบบป้องกันความผิดพลาดในโรงงานการผลิตแบบเพิ่มเนื้อวัสดุตามสามระดับ ได้แก่ ระดับเตือน ระดับควบคุม และระดับกายภาพ ครอบคลุมจุดล้มเหลวทั่วไป 4 ประการ ได้แก่ การล็อกล็อตผง การจับคู่แผ่นฐานผิดพลาด การทำให้ผิวอ้างอิงเสียหาย และการข้ามขั้นตอนหลังการผลิต พร้อมเสนอแนวทางปฏิบัติจริงสำหรับองค์ประกอบการทำงานมาตรฐาน ฟิลด์บังคับในใบสั่งงาน และวงจรปิดการจัดการความผิดปกติ 7 ขั้นตอน
news
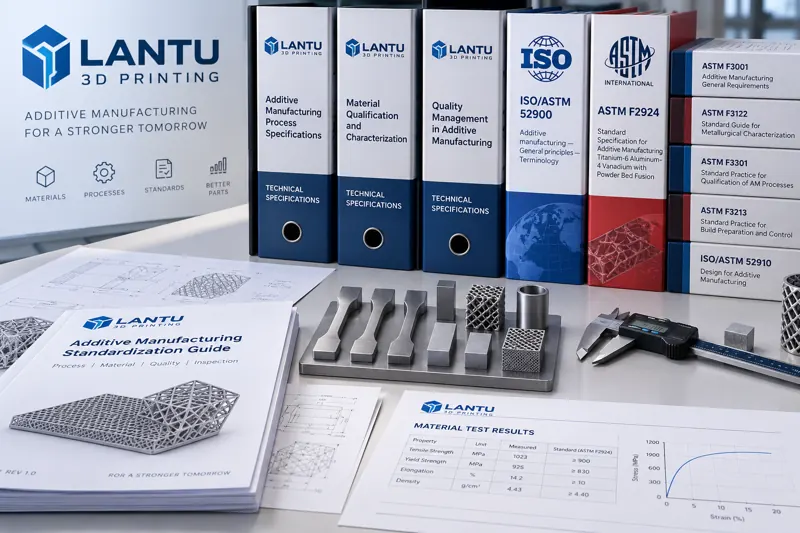
ธุรกิจการพิมพ์ 3 มิติร่วมจัดทำมาตรฐานกลุ่ม: เส้นทางจากข้อกำหนดกระบวนการภายในสู่อำนาจการกำหนดทิศทางอุตสาหกรรม
เมื่อเอกสารประกวดราคาเริ่มกำหนดให้ต้องสอดคล้องกับมาตรฐานบางฉบับ ธุรกิจการพิมพ์ 3 มิติจึงพบว่าข้อกำหนดกระบวนการภายในที่ใช้งานได้ดีไม่มีเลขมาตรฐานให้อ้างอิง บทความนี้อธิบายระบบมาตรฐาน 4 ระดับ ได้แก่ มาตรฐานแห่งชาติ มาตรฐานอุตสาหกรรม มาตรฐานกลุ่ม และมาตรฐานองค์กร พร้อมอธิบายวงจรครบถ้วนของการเสนอจัดทำ การร่าง การรับฟังความคิดเห็น การประกาศใช้ และการทบทวนมาตรฐานกลุ่ม รวมถึงเงื่อนไขด้านความสามารถในการตรวจสอบยืนยันที่ต้องเติมเต็มเพื่อแปลงข้อกำหนดภายในสู่มาตรฐานสาธารณะ เช่น คุณลักษณะผง ช่วงหน้าต่างกระบวนการ ทิศทางการเก็บตัวอย่าง หลักเกณฑ์ทางสถิติ และการเปรียบเทียบผลระหว่างห้องปฏิบัติการ ตลอดจนการวิเคราะห์ต้นทุน-ผลตอบแทนและรายการดำเนินงาน 5 ขั้นตอน

news
การคำนวณต้นทุนตามกิจกรรม (ABC) สำหรับบริการพิมพ์ 3D: โมเดลละเอียดจากตัวขับเคลื่อนต้นทุนถึงอัตราการใช้กำลังการผลิต
เหตุใดเมื่อใช้เครื่องจักรเครื่องเดียวกันและวัสดุชนิดเดียวกัน บางคำสั่งซื้อจึงทำกำไร แต่บางคำสั่งซื้อกลับขาดทุนโดยไม่รู้ตัว บทความนี้อธิบายแนวทางการคำนวณต้นทุนตามกิจกรรม (ABC) สำหรับธุรกิจบริการพิมพ์ 3D ตั้งแต่การรวบรวมต้นทุนสองชั้นด้วยตัวขับเคลื่อนทรัพยากรและตัวขับเคลื่อนกิจกรรม การเลือกตัวขับเคลื่อนสำหรับศูนย์กิจกรรมสำคัญ เช่น การขึ้นรูป การกำจัดผงและซัพพอร์ต การตรวจสอบ และการทบทวนกระบวนการ ไปจนถึงผลของอัตราการใช้กำลังการผลิตที่ขยายผลต่อต้นทุนคงที่ พร้อมข้อเสนอเรื่องต้นทุนงานระหว่างทำระดับใบสั่งงานและแนวทางนำไปใช้เป็นขั้นตอน เพื่อให้การเสนอราคาตั้งอยู่บนข้อมูลกิจกรรมที่ตรวจสอบย้อนกลับได้ ไม่ใช่การประเมินจากประสบการณ์เพียงอย่างเดียว

news
การวัดพลังงานแยกย่อยและการคำนวณพลังงานต่อชิ้นในเวิร์กช็อปการพิมพ์ 3 มิติ: จากมิเตอร์ไฟรวมสู่ฐานข้อมูลสำหรับการตัดสินใจกระบวนการผลิต
เวิร์กช็อปการพิมพ์ 3 มิติส่วนใหญ่ไม่ได้ขาดความตั้งใจในการประหยัดพลังงาน แต่ขาดเกณฑ์การคำนวณการใช้พลังงาน บทความนี้นำเสนอแนวทางติดตั้งจุดวัดพลังงานแยกย่อย 4 ชั้น นิยามพลังงานต่อชิ้นแบบสองเกณฑ์ วิธีวัดฐานแฝงของโหมดสแตนด์บายและระบบสนับสนุน การประเมินปริมาณไฟฟ้าที่สามารถย้ายออกจากช่วงพีกภายใต้อัตราค่าไฟฟ้าแบบพีก-ออฟพีก และบัญชีพลังงานตลอดกระบวนการตามใบงานรวมถึงงานแก้ไข เพื่อให้ผลของมาตรการประหยัดพลังงานสามารถตรวจสอบได้ ไม่ใช่อาศัยเพียงการตัดสินจากประสบการณ์

news
การขัดเงาชิ้นส่วนโลหะพิมพ์ 3D ด้วยไฟฟ้าเคมี: วิธีทางวิศวกรรมตั้งแต่กลไกการปรับผิวเรียบจนถึงการตรวจปล่อยหลังพาสซิเวชัน
โพรงภายในโครงสร้างแลตทิซ ช่วงโค้งของช่องทางไหลตามรูปทรง และด้านหลังของผนังบางในชิ้นส่วนโลหะพิมพ์ 3D เป็นจุดอับของการขัดเชิงกล การขัดเงาด้วยไฟฟ้าเคมีใช้การละลายแบบเลือกตำแหน่งที่แอโนดเพื่อปรับผิวเรียบโดยไม่สัมผัส บทความนี้อธิบายหน้าต่างกระบวนการที่เชื่อมโยงความหนาแน่นกระแส อุณหภูมิ และเวลา วิธีสอบเทียบปริมาณการขจัดเนื้อวัสดุ รวมถึงความเสี่ยงเฉพาะจากรูพรุนใกล้ผิว ผงที่เกาะติดแบบหลอมไม่สมบูรณ์ และความไม่สม่ำเสมอของโครงสร้างจุลภาค พร้อมแนวทางเตรียมผิวล่วงหน้า ตลอดจนประเด็นสำคัญของการเกิดฟิล์มพาสซิเวชัน การล้างหลังการผลิต และการตรวจรับปล่อยงาน

news
การเชื่อม การบัดกรีแข็ง และการเชื่อมแพร่ของชิ้นส่วนโลหะพิมพ์ 3D: แนวทางวิศวกรรมตั้งแต่โลหะชนิดเดียวกันจนถึงรอยต่อเปลี่ยนผ่านวัสดุต่างชนิด
เมื่อขนาดชิ้นส่วนเกินพื้นที่ขึ้นรูป สมบัติเฉพาะจุดไม่สามารถทำได้อย่างคุ้มค่า หรือการพิมพ์ทั้งชิ้นมีต้นทุนสูงเกินไป กระบวนการเชื่อมต่อคือทางออกทางวิศวกรรมขั้นสุดท้ายของการผลิตแบบเติมเนื้อวัสดุ บทความนี้สรุปขอบเขตการใช้งานของการเชื่อมหลอม การบัดกรีแข็ง และการเชื่อมในสถานะของแข็ง พร้อมให้พารามิเตอร์การเตรียมก่อนเชื่อมและการป้องกันบรรยากาศสำหรับชิ้นงานไทเทเนียมและอะลูมิเนียม วิเคราะห์การออกแบบรอยต่อเปลี่ยนผ่านเหล็ก-อะลูมิเนียมและทองแดง-สเตนเลส และระบุเกณฑ์ปล่อยผ่านด้านการตรวจสอบแบบไม่ทำลาย การทดสอบเชิงกล และการทดสอบแรงดัน

news
การปรับสมดุลสายการผลิตและเวลามาตรฐานในเวิร์กช็อปการพิมพ์ 3 มิติ: วิธีการเชิงวิศวกรรมจากการระบุคอขวดถึงการปรับจังหวะการผลิต
โรงงานพิมพ์ 3 มิติมักพบปัญหาเครื่องจักรทำงานสูง มีงานระหว่างผลิตสะสม แต่กำหนดส่งกลับเลื่อนออกไปซ้ำ ๆ สาเหตุหลักมักไม่ใช่กำลังการผลิตไม่พอ แต่เป็นจังหวะของแต่ละกระบวนการที่ไม่สมดุล บทความนี้นำเสนอวิธีการเชิงวิศวกรรมครบวงจร ตั้งแต่การวัดเวลามาตรฐาน การระบุคอขวด การคำนวณอัตราสมดุลสายการผลิต ไปจนถึงการปรับจังหวะการผลิต พร้อมสูตรแบบจำลองเวลา กฎการตั้งบัฟเฟอร์ และข้อผิดพลาดที่พบบ่อย 4 ประการในการนำไปใช้
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.