
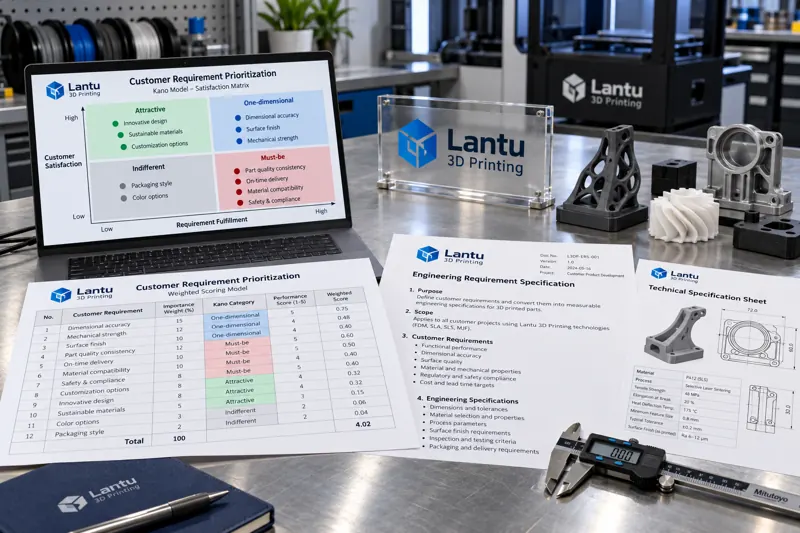
บทนำ: ความต้องการไม่ใช่การทำรายการ แต่คือการจัดลำดับความสำคัญ
ในการสื่อสารช่วงต้นของโครงการพิมพ์ 3 มิติ ปัญหาที่พบบ่อยที่สุดไม่ใช่ลูกค้าอธิบายความต้องการไม่ชัดเจน แต่เป็นการที่เราถือว่าทุกประโยคที่ลูกค้าพูดมีความสำคัญเท่ากัน ใบเสนอราคาอาจระบุความแม่นยำของขนาด ±0.05 มม. ความหยาบผิว Ra1.6 ระยะเวลาส่งมอบ 5 วัน ราคาต่อชิ้นลดลง 15% และการเปลี่ยนวัสดุเป็นไทเทเนียมอัลลอย โดยทุกหัวข้อวางเรียงกันโดยไม่มีข้อใดระบุว่ามีความสำคัญเพียงใด หรือมีต้นทุนของการละทิ้งข้อกำหนดนั้นเท่าไร ผลคือทีมวิศวกรรมสร้างสมดุลตามความเข้าใจของตนเอง แล้วลูกค้าจึงพบในขั้นตอนตรวจรับว่าประเด็นที่ตนให้ความสำคัญที่สุดไม่ได้รับการรับประกันเป็นอันดับแรก เกณฑ์สำคัญของการบริหารความต้องการคือการแปลง “สิ่งที่ลูกค้าพูด” เป็น “สิ่งที่ลูกค้ายินดีจ่ายและการประนีประนอมที่ยอมรับได้” ซึ่งต้องอาศัยเครื่องมือจัดลำดับเชิงปริมาณ ไม่ใช่ประสบการณ์หรือการตัดสินใจเฉพาะหน้า
1. เหตุใดการจัดลำดับความต้องการจึงสูญเสียจุดโฟกัส
การสูญเสียจุดโฟกัสของความต้องการมีแหล่งที่มาหลักสามประการ ประการแรกคือความคลาดเคลื่อนในระดับการสื่อสาร: ลูกค้าอธิบายความต้องการด้วยภาษาของผลลัพธ์ เช่น ต้องประกอบได้ ต้องดูประณีต หรือต้องทนทาน ขณะที่ฝ่ายวิศวกรรมรับข้อมูลด้วยภาษาพารามิเตอร์ เช่น ค่าคลาดเคลื่อน ความหยาบผิว และอายุความล้า โดยไม่มีตารางเชื่อมโยงระหว่างสองส่วนนี้ ทำให้น้ำหนักความสำคัญถูกทำให้เท่ากันโดยไม่รู้ตัว ประการที่สองคือความขัดแย้งด้านมุมมอง: ฝ่ายจัดซื้อให้ความสำคัญกับราคาต่อหน่วย ฝ่ายออกแบบให้ความสำคัญกับความแม่นยำ และฝ่ายประกอบให้ความสำคัญกับความพอดีของชิ้นส่วน ดังนั้นความต้องการเดียวกันจึงมีน้ำหนักต่างกันอย่างสิ้นเชิงในแต่ละฝ่าย และผู้ที่พูดเป็นคนสุดท้ายมักได้รับลำดับความสำคัญสูงสุดชั่วคราว ประการที่สามคือการขาดข้อจำกัด: ความต้องการทุกข้ออยู่ภายใต้ข้อจำกัดสามด้าน ได้แก่ ระยะเวลาส่งมอบ ต้นทุน และความเป็นไปได้ของกระบวนการ การจัดลำดับโดยไม่คำนึงถึงข้อจำกัดย่อมบิดเบือนเสมอ ตัวอย่างเช่น ในกระบวนการ LPBF การยกระดับความหยาบผิวจาก Ra6.3 เป็น Ra1.6 มักต้องเพิ่มขั้นตอนพ่นช็อตพีนนิง ขัดเงาแบบสั่น หรือแม้แต่การตัดเฉือน ส่งผลให้ต้นทุนต่อชิ้นอาจเพิ่มขึ้นมากกว่า 30% และระยะเวลานานขึ้น 2–3 วัน หากความต้องการหลักที่แท้จริงของลูกค้าคือการได้รับชิ้นงานสำหรับยืนยันการประกอบภายในสามวัน ข้อกำหนดด้านผิวนี้ควรถูกลดระดับเป็นทางเลือก
2. โมเดล Kano: จัดความต้องการออกเป็นสามประเภทก่อน
โมเดล Kano ใช้สองมิติเพื่อกำหนดลักษณะของความต้องการ ได้แก่ แกนนอนคือระดับการตอบสนองความต้องการ และแกนตั้งคือความพึงพอใจของลูกค้า ความต้องการที่อยู่บนเส้นโค้งสามแบบจะแบ่งออกเป็นสามประเภท ความต้องการพื้นฐานคือรายการที่ “ทำได้ก็ไม่เพิ่มคะแนน แต่ทำไม่ได้จะลดคะแนนอย่างรุนแรง” เช่น ขนาดตำแหน่งรูประกอบของชิ้นงานพิมพ์ 3 มิติ ค่าคลาดเคลื่อนของผิวสัมผัสสำคัญ และความสอดคล้องระหว่างเกรดวัสดุกับใบรับรอง ความต้องการกลุ่มนี้ต้องได้รับการตอบสนองโดยไม่มีเงื่อนไขและไม่ควรนำไปแลกเปลี่ยน ความต้องการเชิงคาดหวังคือรายการเชิงเส้นที่ “ยิ่งทำได้ดี ลูกค้ายิ่งพึงพอใจ” เช่น ความหยาบผิว ระยะเวลาส่งมอบ และราคาต่อชิ้น โดยความพึงพอใจเปลี่ยนแปลงเกือบเป็นเส้นตรงตามระดับการบรรลุผล ซึ่งเป็นสนามหลักของการแข่งขันด้านการจัดลำดับ ความต้องการสร้างความตื่นเต้นคือสิ่งที่ “ลูกค้าไม่ได้ร้องขอ แต่จะประทับใจหากได้รับ” เช่น รายงานการตรวจวัด CMM ที่แนบมากับชิ้นงาน วิดีโอยืนยันการประกอบหรือการประกบแม่พิมพ์ และชุดพารามิเตอร์ที่นำกลับมาใช้ซ้ำได้ ความต้องการประเภทนี้มีต้นทุนไม่สูงแต่สร้างการรับรู้ได้มาก จึงเหมาะเป็นเครื่องมือสร้างความแตกต่าง ความหมายของการจัดประเภทคือ ความต้องการพื้นฐานห้ามใช้เป็นรายการแลกเปลี่ยน ความต้องการเชิงคาดหวังเท่านั้นที่ต้องให้คะแนนและจัดลำดับ ส่วนความต้องการสร้างความตื่นเต้นใช้เพื่อเพิ่มคะแนนด้วยต้นทุนต่ำ
3. เมทริกซ์การให้คะแนนถ่วงน้ำหนัก: ให้คะแนนความต้องการเชิงคาดหวัง
สำหรับความต้องการที่อยู่ในกลุ่มเชิงคาดหวัง ให้ใช้การให้คะแนนถ่วงน้ำหนักเพื่อจัดลำดับเชิงปริมาณ แนะนำให้ใช้ห้ามิติ โดยแต่ละมิติให้คะแนน 1–5 คะแนน ได้แก่ คุณค่าต่อลูกค้า (การมีส่วนต่อการประกอบขั้นสุดท้ายหรือการใช้งาน) ความยากในการดำเนินการ (ความยากของกระบวนการและความเสี่ยงด้านอัตราผลได้ ยิ่งยากคะแนนยิ่งต่ำ) ความอ่อนไหวต่อต้นทุน (การเพิ่มขึ้นของต้นทุนต่อชิ้นจากการทำตามความต้องการ) ผลกระทบต่อระยะเวลา (จำนวนวันที่เพิ่มขึ้นต่อการส่งมอบ) และความสามารถในการตรวจสอบ (สามารถตรวจรับด้วยวิธีเชิงปริมาณได้หรือไม่ ยิ่งตรวจสอบยากความเสี่ยงยิ่งสูง) กำหนดค่าน้ำหนักตามประเภทโครงการ: สำหรับโครงการชิ้นงานยืนยัน แนะนำคุณค่าต่อลูกค้า 0.35 ระยะเวลา 0.30 ต้นทุน 0.15 ความยาก 0.10 และความสามารถในการตรวจสอบ 0.10; สำหรับโครงการผลิตเป็นชุด แนะนำคุณค่าต่อลูกค้า 0.30 ต้นทุน 0.30 ความสามารถในการตรวจสอบ 0.20 ความยาก 0.10 และระยะเวลา 0.10 คำนวณคะแนนรวมถ่วงน้ำหนักของแต่ละความต้องการ แล้วเรียงจากคะแนนสูงไปต่ำ โดย 30% แรกกำหนดเป็นรายการที่ต้องคุ้มครอง 50% กลางเป็นรายการเพื่อการปรับปรุง และ 20% สุดท้ายเป็นรายการที่เจรจาได้ การให้คะแนนต้องดำเนินการร่วมกันโดยตัวแทนลูกค้าและตัวแทนวิศวกรรม ให้ทั้งสองฝ่ายให้คะแนนอย่างอิสระก่อนแล้วจึงใช้ค่าเฉลี่ย รายการที่มีความเห็นต่างเกิน 1.5 คะแนนต้องทบทวนทันที ซึ่งเป็นการทำให้ความต้องการชัดเจนอย่างมีคุณภาพในตัวเอง
4. จากผลการจัดลำดับสู่ข้อกำหนดทางเทคนิค
หลังจากจัดลำดับแล้ว ต้องทำให้ผลลัพธ์เป็นข้อกำหนดทางเทคนิค มิฉะนั้นข้อสรุปจากการจัดลำดับจะค่อย ๆ ถูกลดทอนในการสื่อสารขั้นต่อไป ข้อกำหนดควรมีอย่างน้อยสี่ส่วน: หนึ่ง รายการความต้องการและผลการจัดประเภท โดยระบุชัดเจนว่าเป็นประเภทพื้นฐาน เชิงคาดหวัง หรือสร้างความตื่นเต้น; สอง ตัวชี้วัดเชิงปริมาณและวิธีตรวจรับของคุณลักษณะสำคัญ เช่น ตรวจสอบรูขนาด φ8H7 ด้วยเกจวัด เปรียบเทียบความหยาบผิว Ra3.2 กับบล็อกตัวอย่าง หรือตรวจสุ่มสามจุดด้วยเครื่องวัดความหยาบ และทดสอบตัวอย่างแรงดึงของวัสดุตาม GB/T สำหรับแต่ละล็อตเตาหลอม; สาม กฎการยอมรับการผ่อนปรน โดยระบุว่าตัวชี้วัดใดอนุญาตให้เบี่ยงเบนได้ ช่วงการเบี่ยงเบน และวิธีชดเชย; สี่ ข้อกำหนดการควบคุมการเปลี่ยนแปลง โดยตกลงกลไกการให้คะแนนใหม่และการปรับใบเสนอราคาเมื่อความต้องการเปลี่ยนแปลง หลังจากทั้งสองฝ่ายลงนามหรือยืนยันทางอีเมล ข้อกำหนดนี้จะเป็นเกณฑ์เดียวสำหรับการอนุมัติชิ้นงานแรกและการปล่อยผ่านการผลิตเป็นชุด ข้อมูลจากประสบการณ์แสดงว่าโครงการที่จัดทำข้อกำหนดเชิงปริมาณมีอัตราการผ่านชิ้นงานแรกในครั้งเดียวเพิ่มขึ้นโดยทั่วไป 20%–35% และต้นทุนจากการแก้ไขงานกับการสื่อสารข้อพิพาทลดลงอย่างชัดเจน
5. รายการตรวจสอบสำหรับการนำไปใช้
ในการทบทวนความต้องการแต่ละครั้ง ให้ดำเนินการตามลำดับต่อไปนี้: เริ่มจากระบุความต้องการดั้งเดิมทั้งหมดโดยไม่ตัดออก จากนั้นจัดประเภท Kano ทีละรายการ แล้วให้คะแนนถ่วงน้ำหนักห้ามิติและจัดลำดับเฉพาะรายการในกลุ่มเชิงคาดหวัง ต่อด้วยบันทึกผลการจัดลำดับลงในข้อกำหนดทางเทคนิคพร้อมระบุวิธีตรวจรับ และสุดท้ายระบุความต้องการสร้างความตื่นเต้นที่มีต้นทุนต่ำ 2–3 รายการเป็นรายการเพิ่มคะแนน ควบคุมเวลาการประชุมทบทวนไม่เกิน 60 นาที โดยผลลัพธ์ที่ต้องได้คือตารางจัดลำดับพร้อมร่างข้อกำหนด ไม่ใช่เพียงรายงานการประชุม ข้อควรระวังเป็นพิเศษคือ การให้คะแนนไม่ใช่กิจกรรมครั้งเดียว: เมื่อเส้นทางกระบวนการเปลี่ยนแปลง เช่น เปลี่ยนจาก SLS เป็น LPBF ปริมาณเพิ่มจาก 5 ชิ้นเป็น 200 ชิ้น หรือชิ้นส่วนที่ลูกค้านำไปประกอบเปลี่ยนไป ค่าน้ำหนักควรได้รับการคำนวณใหม่ และข้อสรุปของการจัดลำดับต้องอัปเดตตามไปด้วย
สรุป
หัวใจของการวิเคราะห์ความต้องการลูกค้าไม่ใช่การรวบรวมความต้องการให้มากขึ้น แต่คือการสร้างกลไกจัดลำดับที่ทำซ้ำได้ ใช้โมเดล Kano แบ่งความต้องการเป็นประเภทพื้นฐาน เชิงคาดหวัง และสร้างความตื่นเต้น ใช้การให้คะแนนถ่วงน้ำหนักห้ามิติจัดลำดับความต้องการเชิงคาดหวัง แล้วทำให้ผลลัพธ์เป็นข้อกำหนดทางเทคนิคที่มีวิธีตรวจรับ ความต้องการจึงเปลี่ยนจากฉันทามติด้วยวาจาเป็นหลักฐานทางวิศวกรรม สำหรับบริบทการผลิตอย่างงานพิมพ์ 3 มิติ ซึ่งมีการผสมผสานกระบวนการ วัสดุ และการปรับสภาพหลังการพิมพ์หลากหลาย รูปแบบการจัดลำดับเชิงปริมาณไม่ได้มีคุณค่าเพียงช่วยลดข้อพิพาท แต่ยังช่วยนำงบต้นทุนและระยะเวลาที่จำกัดไปใช้กับสิ่งที่ลูกค้ายินดีจ่ายจริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง