
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
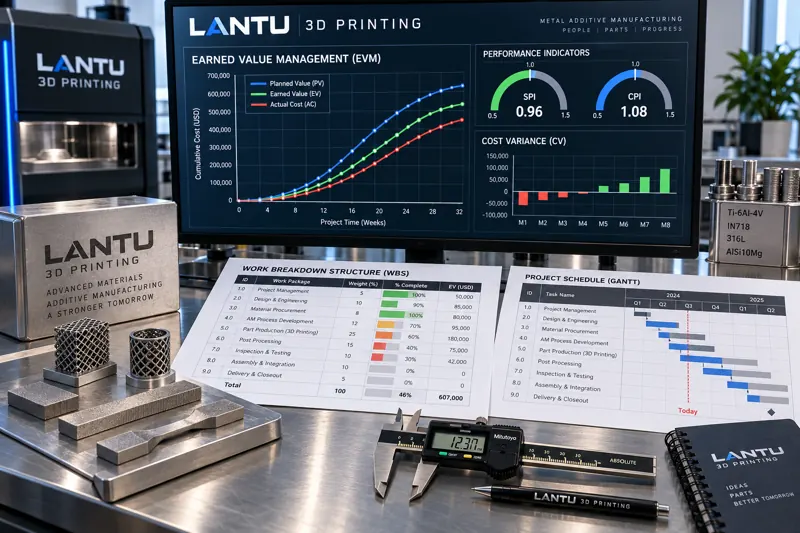
การจัดการความก้าวหน้าและต้นทุนเชิงปริมาณสำหรับโครงการพิมพ์ 3 มิติ: แนวทางวิศวกรรมตั้งแต่ Earned Value, SPI/CPI ถึงการประมาณการเมื่อเสร็จสิ้น
คำสั่งซื้อการพิมพ์ 3 มิติมักอธิบายสถานะว่า “เสร็จไป 80%” แต่ความคืบหน้าตามชั้นพิมพ์ การส่งมอบจริง และการเกิดต้นทุนไม่ได้เกิดขึ้นพร้อมกัน จึงนำไปสู่ทั้งความล่าช้าและต้นทุนเกินงบ บทความนี้นำเสนอแนวทางประยุกต์ใช้ Earned Value Management (EVM) ในโรงงานพิมพ์ โดยกำหนด PV ด้วยน้ำหนักของแพ็กเกจงาน กำหนด EV ด้วยเกณฑ์ที่ตรวจสอบได้ รวบรวม AC ด้วยหลักเกณฑ์เดียวกัน แล้วคำนวณ SV/CV/SPI/CPI รวมถึงคาดการณ์ EAC และ ETC พร้อมเชื่อมเกณฑ์เตือนเข้ากับการดำเนินการบริหารที่ชัดเจน เพื่อให้คำมั่นด้านกำหนดส่งและต้นทุนมีฐานการวัดที่เชื่อถือได้
news
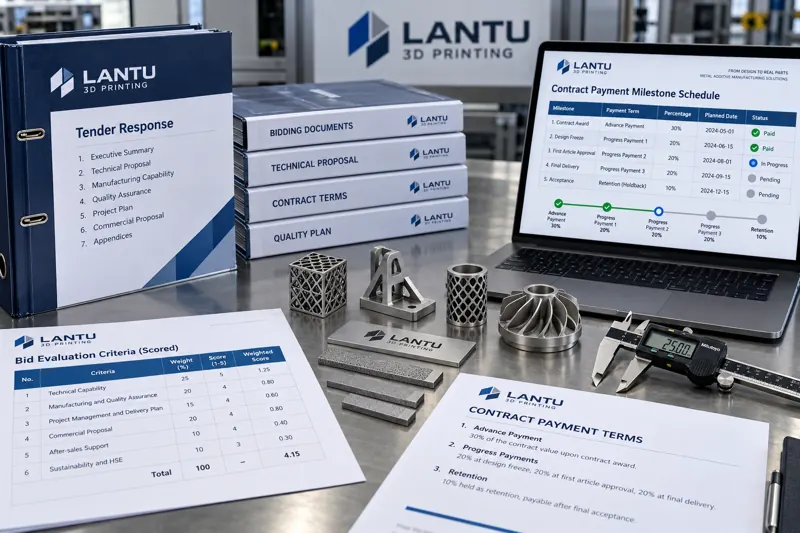
การตอบเอกสารประมูลและการบริหารการปฏิบัติตามสัญญาสำหรับโครงการพิมพ์ 3 มิติ: จากการวิเคราะห์เกณฑ์คะแนนสู่การควบคุมเชิงปริมาณของจุดรับชำระเงิน
ความเสี่ยงของโครงการผลิตแบบเพิ่มเนื้อวัสดุมักไม่ได้อยู่ที่การเสนอราคา แต่อยู่ที่การตอบเอกสารประมูลและการปฏิบัติตามสัญญา บทความนี้นำเสนอวิธีเชิงปริมาณสำหรับตารางเทียบเกณฑ์คะแนน ตารางความเบี่ยงเบนทางเทคนิค โครงสร้างการรับชำระเงินตามหมุดหมาย กลไกใบเปลี่ยนแปลงงาน และการติดตามบัญชีลูกหนี้ เพื่อช่วยให้ทีมจัดทำเงื่อนไขทางธุรกิจอย่างเป็นระบบ ลดความเสี่ยงจากการสำรองเงินทุนและหนี้ค้างชำระ
news
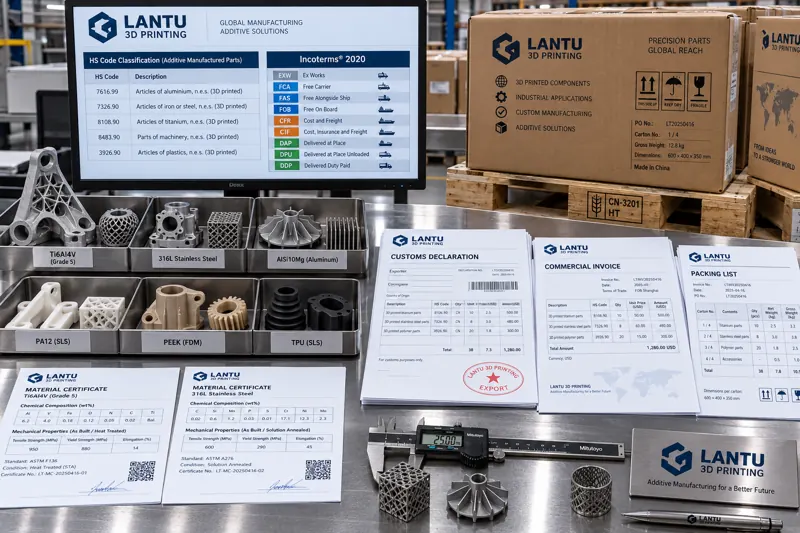
วิศวกรรมเอกสารสำหรับการส่งมอบชิ้นงานพิมพ์ 3 มิติข้ามพรมแดน: วิธีปฏิบัติได้จริงตั้งแต่การจัดพิกัด HS องค์ประกอบการสำแดง จนถึงการตรวจสอบความสอดคล้องของเอกสาร
สาเหตุการค้างสินค้าที่พบบ่อยที่สุดในการส่งออกชิ้นงานพิมพ์ 3 มิติไม่ใช่ปัญหาคุณภาพ แต่คือเอกสารไม่ตรงกับสินค้า เช่น พิกัด HS ขัดแย้งกับคำบรรยาย ข้อมูลสำแดงไม่ครบ เงื่อนไขการค้าบนใบกำกับสินค้าไม่ตรงกับสัญญา หรือบรรจุภัณฑ์ไม้ไม่มีเครื่องหมายที่เป็นไปตามข้อกำหนด บทความนี้นำเสนอเอกสารอ้างอิงการจัดพิกัด ข้อมูลสำแดงระดับหมายเลขชิ้นงาน การตรวจสอบสามเหลี่ยมระหว่างสัญญา–ใบกำกับสินค้า–ใบรายการบรรจุภัณฑ์ ข้อกำหนดการติดฉลากบรรจุภัณฑ์ และแนวทางจัดการข้อผิดปกติ เพื่อเปลี่ยนการสำแดงข้ามพรมแดนจากงานครั้งเดียวเป็นกระบวนการวิศวกรรมที่มีข้อมูลตั้งต้น การตรวจสอบ และการจัดเก็บบันทึก
news
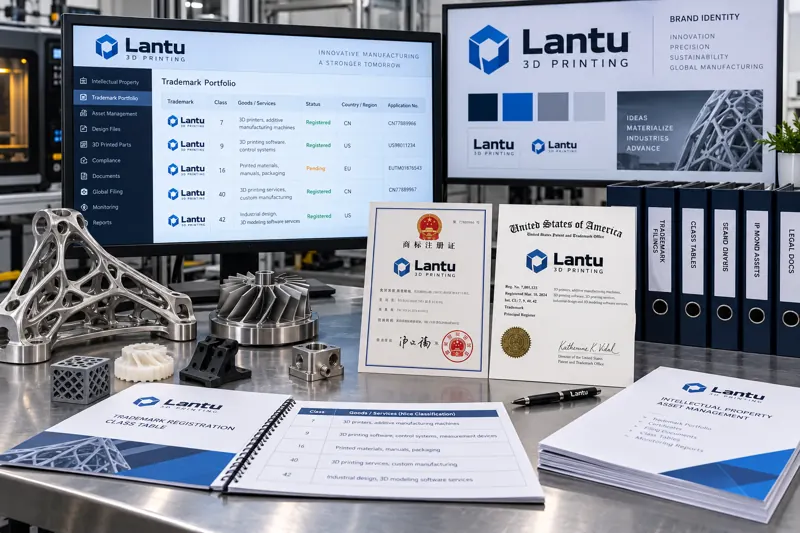
การคุ้มครองเครื่องหมายการค้าสำหรับสินทรัพย์แบรนด์ 3D Printing: แนวทางรับมือแบบเป็นขั้นจากการวางหมวดหมู่ หลักฐานการใช้ ถึงการเฝ้าระวังการละเมิด
ห่วงโซ่การส่งมอบบริการ 3D Printing มีความเป็นดิจิทัลสูง ชื่อแบรนด์ที่มองเห็นแล้วถูกลอกเลียนแบบมีต้นทุนแทบเป็นศูนย์ บทความนี้นำเสนอแนวทางปฏิบัติด้านเครื่องหมายการค้าและการคุ้มครองแบรนด์สำหรับธุรกิจ 3D Printing ผ่าน 6 ขั้นตอน ได้แก่ การกำหนดหมวดหมู่ การค้นหาก่อนยื่นจดทะเบียน การเก็บหลักฐานการใช้ การอนุญาตสิทธิในเนื้อหาที่พิมพ์ การเฝ้าระวังการละเมิด และการจัดการทะเบียนติดตาม โดยแนะนำการจัดหมวดหมู่แบบ “3+2” ตามธุรกิจจริง การเก็บหลักฐานการใช้ที่มีองค์ประกอบครบถ้วนทุก 6 เดือน การตรวจสอบสายโซ่การอนุญาตใช้เครื่องหมายสำหรับไฟล์จากลูกค้า การตรวจพบการละเมิดด้วยการติดตาม 3 ระดับ และการจัดการกรอบเวลาสำหรับการต่ออายุ เปลี่ยนแปลง และการอนุญาตใช้สิทธิผ่านทะเบียนติดตาม
news
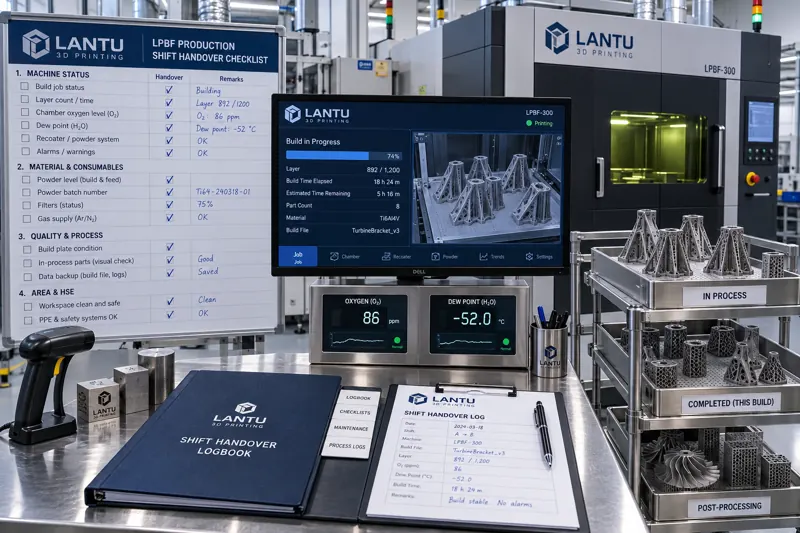
การส่งมอบงานระหว่างกะและการบริหารทีมในเวิร์กช็อปการพิมพ์ 3 มิติ: วิธีปฏิบัติงานมาตรฐานตั้งแต่การถ่ายโอนสถานะสู่ความสม่ำเสมอข้ามกะ
งานขึ้นรูปด้วยการพิมพ์ 3 มิติมักดำเนินข้ามหลายกะ คุณภาพของการส่งมอบงานจึงเป็นตัวกำหนดความต่อเนื่องของชิ้นงานระหว่างผลิตและเสถียรภาพในการส่งมอบ บทความนี้แบ่งเนื้อหาการส่งมอบออกเป็น 4 กลุ่ม ได้แก่ สถานะเครื่องจักร งานระหว่างผลิต ความผิดปกติและความเบี่ยงเบน และงานค้างพร้อมข้อผูกพัน พร้อมเสนอช่วงเวลาทับซ้อน 15–20 นาที เส้นทางตรวจสอบแบบตายตัว ลำดับการส่งมอบที่ให้ความผิดปกติมาก่อนงาน รวมถึงตัวชี้วัด 3 รายการ ได้แก่ อัตราความครบถ้วนของการส่งมอบ สัดส่วนความผิดปกติที่เกี่ยวข้องกับการส่งมอบ และความแตกต่างของอัตราผ่านการตรวจชิ้นแรกข้ามกะ เพื่อเปลี่ยนการบอกต่อด้วยวาจาให้เป็นมาตรฐานการทำงานที่ตรวจสอบย้อนหลังและประเมินผลได้

news
การตัดสินใจจัดการชิ้นงาน 3D Printing ที่ไม่เป็นไปตามข้อกำหนด: วิธีปิดวงจร MRB ตั้งแต่การจัดระดับข้อบกพร่อง การประเมินความเป็นไปได้ในการซ่อม ไปจนถึงการยอมรับแบบผ่อนปรนและการคัดทิ้ง
หลังตรวจพบข้อบกพร่องในชิ้นงานพิมพ์ 3 มิติ ต้นทุนที่แท้จริงมักเกิดจากการตัดสินใจจัดการในขั้นต่อมา บทความนี้นำเสนอวิธีการปิดวงจรที่นำไปใช้ได้จริง: จัดระดับข้อบกพร่องตามความรุนแรง ความสามารถในการตรวจพบ และความสามารถในการซ่อมแซม; ประเมินความเป็นไปได้ในการซ่อมด้วยคำถามสามข้อ ได้แก่ สามารถคืนสู่ข้อกำหนดแบบได้หรือไม่ กระบวนการซ่อมผ่านการรับรองแล้วหรือไม่ และต้นทุนซ่อมต่ำกว่าการผลิตใหม่หรือไม่; กำหนดขอบเขตล็อตและข้อกำหนดการยินยอมเป็นลายลักษณ์อักษรจากลูกค้าสำหรับการยอมรับแบบผ่อนปรน; ระบุขอบเขตการกักกันหลังคัดทิ้งตามงานพิมพ์และล็อตผง; และเปลี่ยนกรณีเฉพาะให้เป็นข้อมูลนำเข้าการปรับปรุงกระบวนการผ่านการทบทวน MRB และทะเบียนการจัดการ

news
การบริหารความพร้อมของวัสดุและการจ่ายวัสดุในเวิร์กช็อปการพิมพ์ 3 มิติ: วิธีการเชิงวิศวกรรมตั้งแต่การตรวจสอบชุดงาน สต็อกข้างสายการผลิต จนถึงการตอบสนองต่อการขาดแคลนวัสดุ
ความล่าช้าในการส่งมอบของเวิร์กช็อปการพิมพ์ 3 มิติมักถูกเข้าใจผิดว่าเกิดจากกำลังการผลิตหรือปัญหากระบวนการ แต่การหยุดชะงักจำนวนมากมีสาเหตุจากวัสดุไม่พร้อมครบชุด ณ เวลาเริ่มงาน บทความนี้นำเสนอรายการตรวจสอบความพร้อมของชุดงานตามใบสั่งผลิต นิยามและเกณฑ์สามระดับของอัตราความพร้อมตามเวลาเริ่มงาน กลยุทธ์สต็อกข้างสายการผลิตที่แตกต่างระหว่างวัสดุสิ้นเปลืองทั่วไปและวัสดุควบคุมตามล็อต ชุดขั้นต่ำของภาชนะและฉลากสำหรับการจ่ายวัสดุ กลไกตอบสนองการขาดแคลนวัสดุสามระดับ รวมถึงการออกแบบจุดเชื่อมต่อกับการจัดตารางกำลังการผลิตแบบจำกัดและการสอบกลับตามล็อต

news
การควบคุมการใช้ก๊าซเฉื่อยสำหรับการพิมพ์ 3 มิติด้วยหลักวิศวกรรม: ตั้งแต่เกณฑ์ความบริสุทธิ์ การตรวจหารอยรั่วในท่อ ไปจนถึงการคำนวณการใช้ก๊าซต่อชิ้นงาน
การใช้ก๊าซเฉื่อยในการพิมพ์โลหะ 3 มิติมักถูกมองเป็นวัสดุช่วยที่ไม่มีนัยสำคัญ แต่การผลิตหนึ่งกระบอกอาจใช้ก๊าซ 80–150 m³ และมีต้นทุนเกินหนึ่งพันหยวน บทความนี้แยกองค์ประกอบการใช้ก๊าซออกเป็นการเป่าไล่ การล้างก๊าซ การจัดการผง และการสูญเสียที่ไม่ได้วางแผนไว้ พร้อมนำเสนอเกณฑ์คุณภาพสามด้านสำหรับปริมาณออกซิเจนและจุดน้ำค้าง วิธีทดสอบการรั่วด้วยการรักษาความดันและอัตราการไหลพื้นฐานขณะสแตนด์บาย ตลอดจนแนวทางคำนวณการใช้ก๊าซต่อชิ้นงาน การใช้ก๊าซตามระดับคุณภาพ และการวางแผนผลิตรวมกระบอก เพื่อเปลี่ยนค่าก๊าซที่คลุมเครือให้เป็นพารามิเตอร์วิศวกรรมที่จัดการได้
news
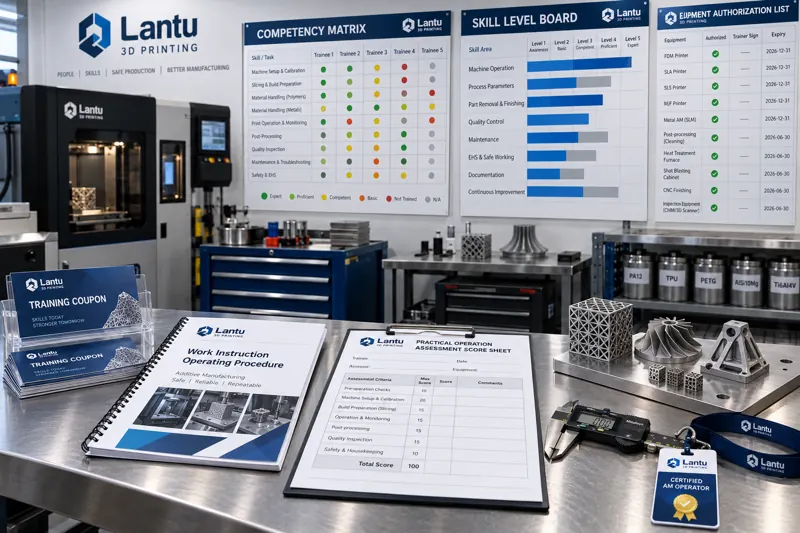
การประเมินผลการฝึกอบรมบุคลากรด้านการพิมพ์ 3 มิติ: วงจรเชิงปริมาณตั้งแต่โมเดลเคิร์กแพทริก 4 ระดับ การทดสอบภาคปฏิบัติ จนถึงการรับรองสิทธิ์ปฏิบัติงาน
การจัดตารางอบรมเสร็จไม่ได้หมายความว่าความสามารถได้เกิดขึ้นแล้ว บทความนี้นำเสนอแนวทางเชิงวิศวกรรมในการประเมินผลการฝึกอบรมบุคลากรด้านการพิมพ์ 3 มิติ โดยใช้โมเดลเคิร์กแพทริก 4 ระดับ กำหนดตัวชี้วัดฐานที่ระบุสาเหตุได้ เช่น เวลาการเปลี่ยนงาน การหยุดเครื่องนอกแผน และอัตราการผ่านชิ้นงานแรก ใช้แบบประเมินภาคปฏิบัติประจำสถานีแทนข้อสอบข้อเขียน ใช้การสังเกตพฤติกรรมแบบสุ่มเพื่อตรวจสอบการคงอยู่ของทักษะ และตัดสินใจคงหรือยกเลิกหลักสูตรจากอัตราผลตอบแทนต่อการลงทุน พร้อมผนวกผลลัพธ์สู่ระบบวางแผนการผลิตผ่านการรับรองสิทธิ์และรอบการฝึกทบทวน
news
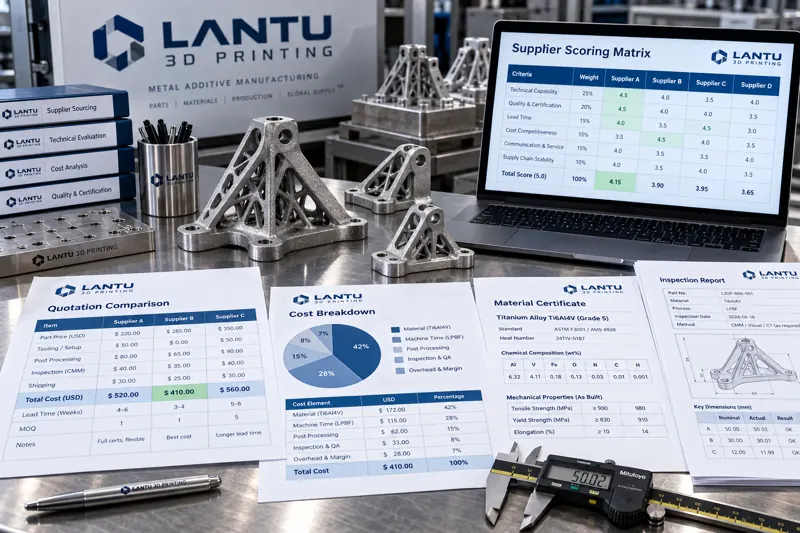
การเปรียบเทียบราคาและการคัดเลือกซัพพลายเออร์สำหรับการพิมพ์ 3 มิติ: ตั้งแต่มาตรฐานใบเสนอราคาจนถึงข้อกำหนดในสัญญา
ใบเสนอราคาการพิมพ์ 3 มิติ 3 ฉบับต่างกัน 37% แต่การเลือกข้อเสนอที่ต่ำสุดกลับทำให้เกิดต้นทุนงานแก้ไขและความล่าช้าสูงกว่าส่วนต่างภายในสองเดือน บทความนี้วิเคราะห์ตัวแปรแฝง เช่น ล็อตผง ความหนาชั้น กระบวนการหลังการพิมพ์ และวิธีตรวจสอบ พร้อมเสนอแนวทางทำให้ฐานการเสนอราคาเป็นมาตรฐาน ตารางเกณฑ์ตรวจสอบราคา โมเดลให้คะแนนคัดเลือกซัพพลายเออร์ และข้อสัญญาสำคัญ 6 ประเภท เพื่อเปลี่ยนงานจัดซื้อจากการกดราคาเป็นการควบคุมความเสี่ยง

news
การสุ่มตรวจและวิธีตัดสินผลสำหรับการยืนยันชิ้นงานพิมพ์ 3 มิติ: ตั้งแต่ขนาดตัวอย่าง AQL จนถึงกฎการปล่อยผ่านและปฏิเสธรับ
ในการส่งมอบงานพิมพ์ 3 มิติแบบล็อตเล็ก การวัดชิ้นงานแรกและชิ้นงานสุ่มทั้งหมดใช้เวลามากและมักขาดเกณฑ์ตัดสินที่ชัดเจน บทความนี้นำเสนอวิธีการยืนยันแบบสุ่มที่นำไปใช้ได้จริง: กำหนดขนาดตัวอย่างตามขนาดล็อต ใช้การสุ่มแบบกระจายเพื่อครอบคลุมความแตกต่างตามตำแหน่งการพิมพ์ กำหนด AQL และชุดเกณฑ์ตัดสิน (Ac, Re) ตามระดับความสำคัญของคุณลักษณะ และเตรียมแนวทางสำหรับการตรวจซ้ำ การยอมรับแบบผ่อนผัน และการปฏิเสธรับ โดยระบุชัดว่าคุณลักษณะสำคัญห้ามผ่อนผัน เพื่อให้ผลสรุปด้านคุณภาพมีความสม่ำเสมอและตรวจสอบย้อนกลับได้

news
ขอบเขตการทดแทนระหว่างการพิมพ์ 3 มิติกับการผลิตแบบดั้งเดิม: เมทริกซ์ปริมาณ–ความซับซ้อน จุดคุ้มทุนของขนาดการผลิต และวิธีตัดสินใจเชิงปริมาณสำหรับต้นทุนการเปลี่ยนผ่าน
การผลิตแบบเพิ่มเนื้อวัสดุและการผลิตแบบดั้งเดิมไม่มีฝ่ายใดเหนือกว่าอย่างเด็ดขาด มีเพียงเงื่อนไขขอบเขต บทความนี้นำเสนอกรอบการตัดสินใจที่นำไปใช้ได้จริง: เริ่มจากการระบุตำแหน่งด้วยเมทริกซ์ปริมาณ–ความซับซ้อน จากนั้นคำนวณจุดคุ้มทุนด้วยสูตร N=F/(c2-c1) รวมต้นทุนแฝง 4 ประเภท ได้แก่ การปรับโครงสร้างข้อมูล ห่วงโซ่หลังการผลิต การตรวจสอบคุณภาพ และการสลับกลับ ไปไว้ในตารางเปรียบเทียบเดียวกัน ก่อนใช้การผลิตทดลองล็อตเล็กและการรับรองชิ้นงานชิ้นแรกเพื่อปรับแก้พารามิเตอร์แบบวงปิด ทำให้การตัดสินใจเลือกกระบวนการเปลี่ยนจากประสบการณ์ไปสู่การคำนวณ ทำซ้ำ และตรวจสอบได้
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.