
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
วิธีเชิงปริมาณสำหรับการบริหารความเสี่ยงโครงการพิมพ์ 3 มิติ: ทะเบียนความเสี่ยง คะแนน FMEA และการจัดลำดับความสำคัญ RPN
การบริหารความเสี่ยงของโครงการพิมพ์ 3 มิติส่วนใหญ่มักหยุดอยู่ที่ระดับคำขวัญของแผนรับมือ โดยไม่มีเกณฑ์เชิงปริมาณที่ตรวจรับได้ บทความนี้นำเสนอแนวทางปฏิบัติเชิงวิศวกรรม: สร้างทะเบียนความเสี่ยงด้วยฟิลด์ที่มีโครงสร้าง ให้คะแนนความรุนแรง S ความถี่การเกิด O และความสามารถในการตรวจพบ D เพื่อคำนวณ RPN พร้อมตารางเกณฑ์การให้คะแนน ปรับข้อจำกัดของโมเดลคูณด้วยเกณฑ์ความรุนแรง และเชื่อมทะเบียนเข้ากับ 4 หมุดหมาย ได้แก่ การทบทวนคำสั่งซื้อ การรับรองชิ้นงานแรก การเพิ่มกำลังการผลิตล็อตเล็ก และการอนุมัติผลิตจำนวนมาก เพื่อสร้างวงจรความเสี่ยงที่ตรวจสอบย้อนหลังได้

news
การจัดการวงจรชีวิตชิ้นส่วนสึกหรอและอะไหล่สำหรับอุปกรณ์พิมพ์ 3 มิติ: วิธีเปลี่ยนเชิงปริมาณด้วย MTBF ตั้งแต่เลนส์ป้องกัน ใบปาด จนถึงไส้กรอง
การหยุดทำงานโดยไม่วางแผนในโรงงานผลิตแบบเติมเนื้อวัสดุ ส่วนใหญ่มักไม่ได้เกิดจากความขัดข้องของชุดประกอบราคาแพง เช่น เลเซอร์หรือกัลวาโนมิเตอร์ แต่เกิดจากชิ้นส่วนสึกหรอราคาต่ำ เช่น เลนส์ป้องกัน ใบปาด ไส้กรอง และซีล ที่ใช้งานเกินเกณฑ์ บทความนี้นำเสนอการจำแนกชิ้นส่วนสึกหรอตามสายโซ่ออปติก สายโซ่ชั้นผง และสายโซ่สภาพแวดล้อม พร้อมกลไกความเสียหาย ใช้ MTBF และ MTTR เพื่อสร้างเกณฑ์รอบการเปลี่ยนจากข้อมูลจริงของโรงงาน ใช้การวิเคราะห์ต้นไม้ความขัดข้องเพื่อจัดลำดับชิ้นส่วนคอขวด และอธิบายแนวทางครบวงจรสำหรับการยืนยันด้วยชิ้นงานมาตรฐานหลังเปลี่ยน การตรวจสอบระหว่างรอบสอบเทียบของเครื่องมือวัด และคลังอะไหล่แบบแบ่งระดับ ABC เพื่อเปลี่ยนงานบำรุงรักษาให้เป็นความสามารถในการส่งมอบที่ตรวจสอบย้อนกลับและประเมินผลได้

news
ทะเบียนทรัพย์สินตลอดวงจรชีวิตสำหรับอุปกรณ์พิมพ์ 3 มิติ: จากการคิดค่าเสื่อม การตัดสินใจปรับปรุงเครื่องจักร สู่การจัดการมูลค่าคงเหลือเมื่อปลดระวาง
หลายองค์กรหยุดการวิเคราะห์การลงทุนในอุปกรณ์อย่างรัดกุมไว้เพียงขั้นตอนลงนามรับมอบ หลังจากนั้นการเสื่อมสมรรถนะ การลงทุนปรับปรุง และมูลค่าคงเหลือเมื่อปลดระวางตลอดหลายปีกลับไม่มีการคำนวณ ทำให้มูลค่าตามบัญชีไม่สอดคล้องกับขีดความสามารถจริง บทความนี้เสนอทะเบียนแบบสองระบบสำหรับข้อมูลการเงินและเทคนิค เกณฑ์เชิงปริมาณเพื่อแยกการปรับปรุงออกจากการเปลี่ยนเครื่อง เงื่อนไขสี่ข้อสำหรับการปลดระวาง ลำดับการจัดการมูลค่าคงเหลือตั้งแต่ขายต่อทั้งเครื่อง ลดระดับการใช้งาน นำชิ้นส่วนกลับมาใช้ ไปจนถึงการกำจัดอย่างถูกต้องตามข้อกำหนด รวมถึงวิธีใช้ข้อมูลการปลดระวางเพื่อปรับปรุงโมเดล TCO รอบถัดไป
news
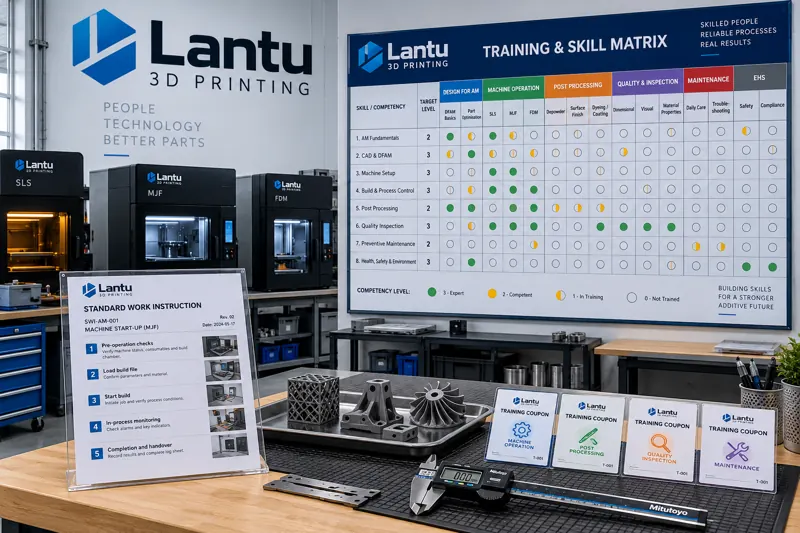
เมทริกซ์ทักษะและการพัฒนาพนักงานหลายทักษะในเวิร์กช็อปการพิมพ์ 3 มิติ: วิธีนำการมองเห็นความสามารถไปสู่ความยืดหยุ่นในการจัดกะ
เวิร์กช็อปการผลิตแบบเพิ่มเนื้อมักระบุความสามารถของบุคลากรด้วยคำกว้าง ๆ เช่น “ใช้งานเครื่องได้” ซึ่งทำให้เห็นความเสี่ยงที่กระบวนการสำคัญมีผู้ปฏิบัติงานได้เพียงหนึ่งหรือสองคนเมื่อโครงสร้างคำสั่งซื้อเปลี่ยนไป บทความนี้นำเสนอแนวทางสร้างเมทริกซ์ทักษะ ตั้งแต่การแยกงานเป็นการกระทำที่สังเกตได้ มาตรฐานระดับ 0–3 และการปรับเทียบโดยสามฝ่าย จุดอ้างอิงสำหรับการประเมินทดลอง ตลอดจนการใช้เมทริกซ์เพื่อจัดกะ อนุมัติการปฏิบัติงาน ระบุช่องว่างทักษะ ออกแบบแผนพัฒนาพนักงานหลายทักษะแบบตำแหน่งหลัก+ตำแหน่งรอง และสร้างวงจรปิดการประเมินจากการปฏิบัติจริง+ผลลัพธ์

news
การจัดการสาธารณูปโภคและระบบสนับสนุนในเวิร์กช็อปการพิมพ์ 3 มิติ: วิศวกรรมเสถียรภาพตั้งแต่ก๊าซเฉื่อย น้ำหมุนเวียน ไปจนถึงระบบจ่ายไฟและการดักฝุ่น
การหยุดทำงานโดยไม่วางแผนในเวิร์กช็อปการผลิตแบบเพิ่มเนื้อมักไม่ได้เกิดจากตัวเครื่องพิมพ์ แต่เกิดจากระบบสาธารณูปโภค 4 ด้าน ได้แก่ ก๊าซ น้ำ ไฟฟ้า และการดักฝุ่น บทความนี้นำเสนอค่าควบคุมและแนวปฏิบัติทางวิศวกรรมสำหรับความบริสุทธิ์และความต่อเนื่องของก๊าซเฉื่อย อุณหภูมิและคุณภาพน้ำหล่อเย็น คุณภาพระบบจ่ายไฟและการต่อลงดิน รวมถึงการจัดการความดันต่างของระบบดักฝุ่น

news
การควบคุมกระบวนการเชิงสถิติ (SPC) สำหรับการส่งมอบงานพิมพ์ 3 มิติแบบผลิตจำนวนมาก: แนวทางวิศวกรรมตั้งแต่คุณลักษณะสำคัญถึงวงจรปิดการตอบสนองต่อความผิดปกติ
บทความนี้อธิบายแนวทางนำการควบคุมกระบวนการเชิงสถิติ (SPC) ไปใช้เพื่อตอบโจทย์การควบคุมคุณภาพเมื่อการพิมพ์ 3 มิติเปลี่ยนจากการผลิตล็อตเล็กสู่การส่งมอบจำนวนมาก ครอบคลุมการระบุคุณลักษณะสำคัญ การตรวจสอบความละเอียดของเครื่องมือวัด การเลือกแผนภูมิควบคุม Xbar-R และกฎการตรวจจับความผิดปกติ การออกแบบการสุ่มตัวอย่างแบบกลุ่มย่อย ตลอดจนวงจรตอบสนอง 4 ขั้นตอนหลังพบสัญญาณผิดปกติ นอกจากนี้ยังชี้แจงความแตกต่างระหว่างขีดจำกัดควบคุมและขีดจำกัดค่าคลาดเคลื่อน ความหมายของเกณฑ์ Cpk และข้อผิดพลาดที่พบบ่อย เช่น ไม่ปรับปรุงขีดจำกัดควบคุมเป็นเวลานาน หรือเฝ้าติดตามโดยไม่ปรับปรุงกระบวนการ

news
การเสริมความแข็งแรงและการปรับผิวชิ้นงานพิมพ์ 3 มิติ: ตั้งแต่การยิงเม็ด การรีดผิว จนถึงการปรับผิวช่องทางไหลภายใน
ความหยาบของผิวสภาพพิมพ์ อนุภาคหลอมไม่หมด และความเค้นดึงตกค้าง คือจุดอ่อนหลักของสมรรถนะความล้าของชิ้นงานเพิ่มเนื้อวัสดุ บทความนี้วิเคราะห์ขอบเขตการใช้งานของการยิงเม็ด การรีดผิว การเสริมความแข็งแรงด้วยเลเซอร์กระแทก การขัดแต่งแบบสั่น และการขัดด้วยแรงแม่เหล็ก ตามตัวชี้วัดความสมบูรณ์ของผิว 4 ประการ พร้อมนำเสนอวิธีกำหนดเส้นทางกระบวนการจากโหมดความเสียหายและวงจรตรวจสอบแบบสุ่ม

news
การตรวจติดตามบ่อหลอมแบบออนไลน์และการควบคุมคุณภาพกระบวนการในการพิมพ์โลหะ 3 มิติ: แนวทางวิศวกรรมจากการตรวจสอบภายหลังสู่การตรวจสอบย้อนกลับรายชั้น
ข้อบกพร่องด้านคุณภาพในการผลิตแบบเติมเนื้อวัสดุโลหะเกิดขึ้นภายในห้องสร้างแบบปิดในระดับมิลลิวินาที และเมื่อพบจากการตรวจสอบภายหลัง ต้นทุนทั้งหมดได้ถูกใช้ไปแล้ว บทความนี้อธิบายหลักการตรวจวัดของการติดตามบ่อหลอมแบบออนไลน์ ข้อแลกเปลี่ยนเชิงวิศวกรรมของเซ็นเซอร์โฟโตไดโอดและการถ่ายภาพร่วมแกน วิธีสร้างเกณฑ์การตัดสินแบบหลายชั้น และการเชื่อมโยงข้อมูลกระบวนการเข้ากับการควบคุมผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนดและวงจรการแก้ไขและป้องกัน เพื่อมอบแนวทางการมองเห็นคุณภาพที่นำไปใช้ได้จริงสำหรับการผลิตเป็นชุด

news
การเพิ่มกำลังการผลิตสำหรับการพิมพ์ 3 มิติแบบล็อตเล็ก: วิธีการทางวิศวกรรมจากการทดลองผลิตสู่การผลิตจำนวนมากที่เสถียร
การผ่านการตรวจสอบชิ้นงานแรกไม่ได้หมายความว่าสามารถส่งมอบงานผลิตเป็นล็อตได้ บทความนี้นำเสนอแนวทางเพิ่มกำลังการผลิต 3 มิติ 4 ระยะ ตั้งแต่การตรึงชุดพารามิเตอร์กระบวนการและการยืนยันผลข้ามเครื่อง การวิเคราะห์พาเรโตของอัตราผลได้ การปรับสมดุลจังหวะงานและสายการผลิต ไปจนถึงเกณฑ์อนุมัติก่อนเพิ่มปริมาณ 6 ข้อ เพื่อเปลี่ยนความสำเร็จครั้งเดียวให้เป็นความสามารถในการส่งมอบที่ทำซ้ำได้

news
การรับรองทักษะและระบบฝึกอบรม-ประเมินผลสำหรับตำแหน่งงาน 3D Printing: แนวทางปฏิบัติจากแผนที่หลักสูตรสู่การอนุญาตทำงานตามใบรับรอง
แม้โรงงาน 3D Printing ส่วนใหญ่จะมีบันทึกการฝึกอบรมครบถ้วน แต่ไม่อาจพิสูจน์ได้ว่าผู้ปฏิบัติงาน “ทำเป็น” บทความนี้เสนอแนวทางเชิงวิศวกรรมสำหรับการรับรองทักษะตำแหน่งงาน ได้แก่ การกำหนดเกณฑ์ของหน่วยสมรรถนะ แผนที่หลักสูตรสามช่วง คลังข้อสอบภาคปฏิบัติและเกณฑ์ตัดสิทธิ์สำหรับรายการสำคัญ เมทริกซ์การอนุญาต L1-L3 การประเมินผล 4 ระดับของ Kirkpatrick และกลไกอบรมทบทวนกับการลดระดับ เพื่อจัดการความผันแปรจากปัจจัยมนุษย์ในฐานะความสามารถของกระบวนการที่ตรวจสอบย้อนกลับได้

news
การติดตั้ง เดินระบบ และการตรวจรับ ณ สถานที่ (SAT) สำหรับอุปกรณ์พิมพ์ 3 มิติ: แนวทางวิศวกรรมตั้งแต่การเตรียมพื้นที่จนถึงการอนุมัติเดินเครื่องทดลอง
การส่งมอบเครื่องจักรไม่ได้หมายความว่าพร้อมผลิต บทความนี้อธิบายเส้นทางครบวงจรสำหรับการติดตั้ง เดินระบบ และการตรวจรับ ณ สถานที่ (SAT) ของอุปกรณ์การผลิตแบบเพิ่มเนื้อวัสดุ ครอบคลุมขอบเขต FAT และ SAT ตัวชี้วัดสำคัญด้านพื้นที่ ไฟฟ้า และก๊าซ การสร้างฐานอ้างอิงเชิงเรขาคณิตและกระบวนการ รายการตรวจรับ SAT รวมถึงเกณฑ์อนุมัติการเดินเครื่องทดลองด้วยคำสั่งซื้อจริง และแนวทางรับมือกับข้อผิดพลาดที่พบบ่อย

news
บรรจุภัณฑ์ป้องกันสนิมและการระบุลังสำหรับชิ้นส่วนพิมพ์ 3 มิติ: วิธีการเชิงวิศวกรรมตั้งแต่กลไกการกัดกร่อนจนถึงการอนุมัติส่งมอบ
แม้ชิ้นส่วนพิมพ์ 3 มิติจากโลหะจะผ่านการตรวจรับแล้ว ก็ยังอาจเสียหายระหว่างการส่งมอบจากการควบแน่นระหว่างขนส่งทางเรือ การกัดกร่อนในร่องแคบ และการระบุฉลากไม่ตรงกัน บทความนี้นำเสนอข้อกำหนดด้านวิศวกรรมบรรจุภัณฑ์ที่คำนวณและตรวจสอบได้ ครอบคลุมกลไกการกัดกร่อน การคำนวณปริมาณสารป้องกันสนิมแบบไอ กระบวนการซีลชั้นกั้น และความสอดคล้องของรายการบรรจุภัณฑ์กับเครื่องหมายบนลัง พร้อมรายการตรวจปล่อย 6 ข้อ
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.