
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
การผลิตเซรามิกแบบเติมเนื้อวัสดุ: เส้นทางวิศวกรรมจากเซรามิกโฟโตโพลิเมอไรเซชันถึงวัสดุคอมโพสิตเมทริกซ์เซรามิก (CMC)
วัสดุเซรามิกมีความแข็งสูงและเปราะ ทำให้กระบวนการขึ้นรูปแบบดั้งเดิมผลิตรูปทรงซับซ้อนได้ยาก บทความนี้สรุปเส้นทางหลักของการผลิตเซรามิกแบบเติมเนื้อวัสดุ ได้แก่ โซ่กระบวนการเซรามิกโฟโตโพลิเมอไรเซชัน (SLA/DLP) ตั้งแต่สูตรสเลอรี การกำจัดสารยึดเกาะ ไปจนถึงการเผาซินเทอร์ และเส้นทางวัสดุคอมโพสิตเมทริกซ์เซรามิก (CMC) เช่น เส้นใยต่อเนื่อง การแทรกซึมและไพโรไลซิสของพรีเคอร์เซอร์ และการแทรกซึมหลอมแบบเกิดปฏิกิริยา

news
การทบทวนคำสั่งซื้อสำหรับงานพิมพ์ 3D (สัญญา/ความเป็นไปได้ทางเทคนิคและขอบเขตใบเสนอราคา): กันความเสี่ยงด้านการส่งมอบตั้งแต่ก่อนรับงาน
ข้อพิพาทด้านการส่งมอบงานพิมพ์ 3D จำนวนมากไม่ได้มีรากเหง้าจากการผลิต แต่เกิดตั้งแต่ขั้นตอนรับงาน: ตัวชี้วัดทางเทคนิคที่คลุมเครือ ค่าความคลาดเคลื่อนและการรับรองที่ยังไม่ยืนยัน รวมถึงกำหนดส่งมอบที่สัญญาด้วยวาจา ทำให้โรงงานต้องเริ่มผลิตภายใต้ความคาดหวังที่เป็นไปไม่ได้ บทความนี้นำเสนอวิธีทบทวนคำสั่งซื้อที่นำไปใช้ได้จริง โดยวางด่านสองชั้นระหว่างการเสนอราคาและการรับงาน ได้แก่ ความเป็นไปได้ทางเทคนิคและขอบเขตเชิงพาณิชย์ เพื่อทำให้ความเสี่ยงด้านการส่งมอบเป็นลายลักษณ์อักษรและจัดการล่วงหน้า

news
การขัดเงาไฟฟ้าเคมีและการขัดเงาพลาสมาสำหรับการพิมพ์ 3D โลหะ: จากหลักการละลายที่แอโนดสู่การปรับผิวเรียบในช่องทางไหลภายใน
ลายชั้นและอนุภาคที่หลอมไม่สมบูรณ์หลังชิ้นงานโลหะเพิ่มเนื้อออกจากเครื่องส่งผลโดยตรงต่อการซีล ความต้านทานการไหล และอายุความล้า บทความนี้อธิบายหลักการละลายที่แอโนดของการขัดเงาไฟฟ้าเคมี (ECP/การขัดเงาด้วยอิเล็กโทรไลต์) และการขัดเงาพลาสมา กลไกการปรับผิวเรียบด้วยฟิล์มของเหลวหนืด หน้าต่างพารามิเตอร์กระบวนการสำคัญ รวมถึงข้อได้เปรียบด้านการเข้าถึงช่องทางไหลภายในและโครงสร้างซับซ้อน พร้อมเปรียบเทียบการเลือกใช้กับการขัดเงาด้วยเลเซอร์และการขัดเงาด้วยการไหลของเม็ดขัด

news
วิเคราะห์กระบวนการพิมพ์ 3 มิติแบบ Electron Beam Melting (EBM): เส้นทางการผลิตโลหะเพิ่มเนื้อด้วยสุญญากาศ การอุ่นผง และความเค้นความร้อนต่ำ
ในสายการผลิตโลหะเพิ่มเนื้อแบบ Powder Bed Fusion นอกจาก SLM ที่ใช้เลเซอร์แล้ว Electron Beam Melting (EBM) ยังเป็นอีกเทคโนโลยีสำคัญที่โดดเด่นด้วยสภาพสุญญากาศ ปืนอิเล็กตรอน และการอุ่นผงด้วยพลังงานสูง ช่วยลดความเค้นความร้อน ใช้ซัพพอร์ตน้อย และเหมาะกับชิ้นส่วนขนาดใหญ่จากไทเทเนียมอัลลอย บทความนี้อธิบายหลักการ ข้อดี กลุ่มวัสดุ ข้อจำกัด และแนวทางเลือกใช้เทียบกับ SLM

news
การออกแบบการประกบและการประกอบชิ้นงานพิมพ์ 3D: วิธีทางวิศวกรรมตั้งแต่สแนปฟิตและอินเตอร์เฟอเรนซ์ฟิตไปจนถึงการต่อด้วยเกลียว
ผลิตภัณฑ์พิมพ์ 3D ที่ประกอบจากหลายชิ้นส่วนจะประกอบได้อย่างเสถียรหรือไม่ ขึ้นอยู่กับข้อจำกัดด้านกระบวนการของสแนปฟิต อินเตอร์เฟอเรนซ์ฟิต และการต่อด้วยเกลียว บทความนี้ให้พารามิเตอร์การออกแบบที่นำไปใช้ได้จริง รวมถึงวิธีทางวิศวกรรม เช่น การชดเชยการหดตัว มุมปลด การเลือกอินเสิร์ต และการนำฟีเจอร์ประกอบเข้าสู่การตรวจรับชิ้นงานแรก
news
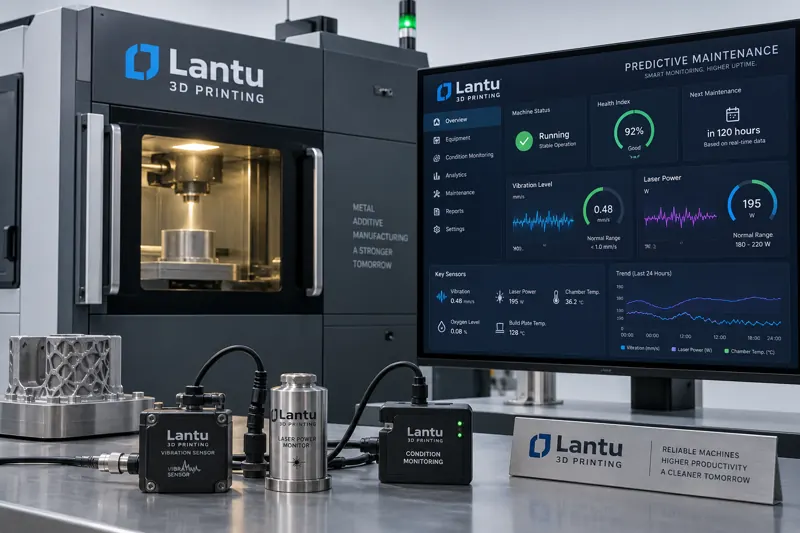
การบำรุงรักษาเชิงคาดการณ์และการจัดการอายุการใช้งานคงเหลือ (RUL) ของอุปกรณ์พิมพ์ 3D: จากการติดตามสภาพสู่การพยากรณ์อายุการใช้งาน
อุปกรณ์ทำงานระยะยาวภายใต้สภาพแวดล้อมที่มีเลเซอร์ อุณหภูมิสูง และผงวัสดุ การเสื่อมสภาพจึงเกิดขึ้นแบบค่อยเป็นค่อยไปและตรวจวัดได้ บทความนี้สร้างแผนผังความสัมพันธ์ระหว่างโหมดความขัดข้อง—ตัวชี้วัดการตรวจติดตาม—ค่าขีดจำกัด รวบรวมสัญญาณหลายแหล่งจากระบบกลไก ไฟฟ้า แสง และกระบวนการ ใช้โมเดลการเสื่อมสภาพและอัลกอริทึมที่ขับเคลื่อนด้วยข้อมูลเพื่อประเมิน RUL พร้อมเชื่อมโยงวงจรชีวิตอะไหล่ เปลี่ยนการบำรุงรักษาจากแบบอิงปฏิทินเป็นแบบอิงสภาพจริง

news
การปรับกลยุทธ์การสแกนเลเซอร์ SLM: การแบ่งโซนแบบกระดานหมากรุก การหมุนระหว่างชั้น และการควบคุมความเค้นตกค้าง
ด้วยวัสดุและความหนาชั้นเดียวกัน เพียงเปลี่ยนเส้นทางการสแกนก็สามารถลดการโก่งงอของชิ้นงานผนังบางจาก 0.8 มม. เหลือ 0.3 มม. บทความนี้อธิบายหลักการเชิงเรขาคณิตของการสแกนแบบแถบและแบบกระดานหมากรุก บทบาทของการหมุนระหว่างชั้น 67 องศาในการแยกทิศทางความเค้น ขอบเขตการจับคู่ของหน้าต่างความหนาแน่นพลังงานเชิงปริมาตร รวมถึงวิธีการทางวิศวกรรมด้านการอุ่นฐานและการตรวจสอบเพื่ออนุมัติใช้งาน พร้อมนำเสนอระบบเลือกกลยุทธ์การสแกน SLM ที่นำไปใช้ได้จริง

news
การถอดซัพพอร์ตและการทำความสะอาดชิ้นงานโลหะพิมพ์ 3D: วิธีการทางวิศวกรรมตั้งแต่การกำจัดผงจนถึงความสะอาดของช่องทางไหลภายใน
ชิ้นงานโลหะที่ผลิตด้วยกระบวนการเติมเนื้อวัสดุยังเป็นเพียงกึ่งสำเร็จรูปเมื่อถูกนำออกจากห้องพิมพ์: ซัพพอร์ตยังไม่ถูกถอดออก และยังมีผงโลหะที่ไม่หลอมเหลวตกค้างในโพรงภายใน ซึ่งส่งผลโดยตรงต่อการประกอบ อัตราการรั่ว และการอนุมัติปล่อยงาน บทความนี้อธิบายอย่างเป็นระบบถึงการจัดระดับวิธีถอดซัพพอร์ต การกำจัดผงในช่องทางไหลและโพรง การทำความสะอาดด้วยอัลตราโซนิกและตัวทำละลายหลายขั้นตอน รวมถึงวงจรตรวจยืนยันความสะอาดด้วยการนับอนุภาค มวลตกค้าง และ CT อุตสาหกรรม

news
การขัดเงาด้วยเลเซอร์และการปรับผิวชิ้นงานโลหะพิมพ์ 3 มิติ: จากการกำจัดลายชั้นสู่พื้นผิวเชิงหน้าที่
พื้นผิวชิ้นงานโลหะที่ผลิตด้วยกระบวนการเพิ่มเนื้อมักมีลายชั้นและผงโลหะเกาะติด ทำให้ความหยาบสูงกว่างานกลึงกัดมาก บทความนี้อธิบายกลไกการหลอมซ้ำเพื่อปรับผิวให้เรียบของการขัดเงาด้วยเลเซอร์ หน้าต่างพารามิเตอร์กำลัง-ความเร็ว-อัตราซ้อนทับ พร้อมเปรียบเทียบการเลือกใช้กับการพ่นทราย การไหลขัดด้วยเม็ดขัด และการขัดเคมี รวมถึงข้อได้เปรียบด้านการเข้าถึง จุดสำคัญในการใช้งาน และวิธีตรวจรับด้วยตัวชี้วัดคู่ด้านความหยาบและโครงสร้างเฟส

news
การหลอมผงโลหะด้วยเลเซอร์แบบ Powder Bed Fusion (LPBF) สำหรับโลหะทนไฟทังสเตน โมลิบดีนัม ไนโอเบียม และแทนทาลัม: เส้นทางกระบวนการสำหรับจุดหลอมเหลวสูง การควบคุมออกซิเจน และการยับยั้งรอยแตกร้าว
ทังสเตน โมลิบดีนัม ไนโอเบียม และแทนทาลัมมีจุดหลอมเหลวโดยทั่วไปสูงกว่า 2000°C เป็นวัสดุสำคัญสำหรับชิ้นส่วนส่วนร้อนในอากาศยานและอุตสาหกรรมอุณหภูมิสูง แต่ขึ้นรูปได้ยากมากเนื่องจากจุดหลอมเหลวสูง มีความไวต่อออกซิเจนสูง และเกิดความเค้นความร้อนรุนแรง บทความนี้แยกวิเคราะห์ความยากในการพิมพ์โลหะทนไฟทั้งสี่ประเภท พร้อมเสนอแนวทางควบคุมออกซิเจนตลอดห่วงโซ่ตั้งแต่ผงโลหะถึงห้องขึ้นรูป หน้าต่างกระบวนการที่ใช้ความหนาแน่นพลังงานสูงร่วมกับการอุ่นแผ่นฐาน และวิธียับยั้งรอยแตกจากความเค้นความร้อนและการเปราะที่ขอบเกรน
news
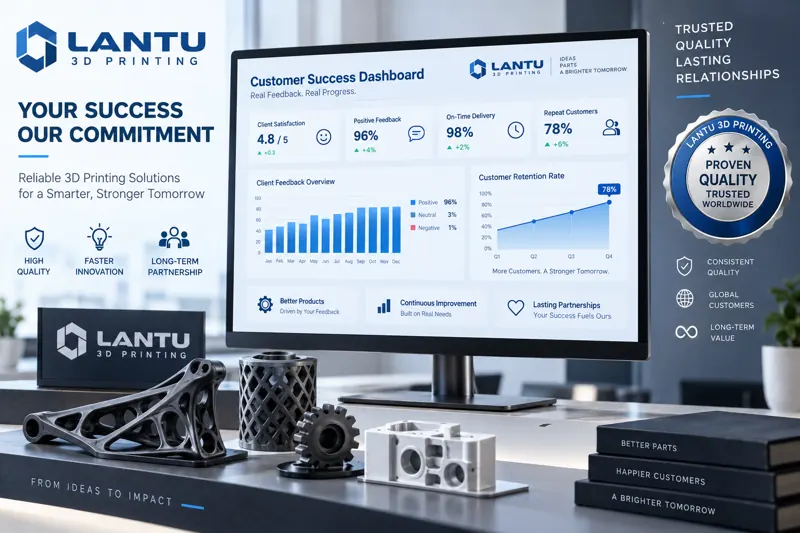
การติดตามความสำเร็จของลูกค้าและการจัดการความพึงพอใจในบริการพิมพ์ 3D: วงจรปิดจากการส่งมอบสู่การร่วมสร้างคุณค่า
lantu3D ได้สร้างระบบการติดตามลูกค้าและการจัดการความพึงพอใจในการให้บริการ เปลี่ยนความคิดเห็นกระจัดกระจายหลังการส่งมอบให้เป็นสินทรัพย์ด้านปฏิบัติการที่วัดผลได้ ปิดวงจรได้ และนำกลับมาใช้ซ้ำได้ บทความนี้อธิบายวิธีดำเนินงานที่นำไปใช้ได้จริงจากสามมิติ ได้แก่ จังหวะเวลาการติดตาม การวัดความพึงพอใจ และการปรับปรุงแบบวงจรปิด

news
การอบอัดไอโซสแตติกด้วยความร้อน (HIP) สำหรับชิ้นส่วนโลหะพิมพ์ 3 มิติ: จากการปิดข้อบกพร่องภายในสู่การยืดอายุความล้า
ชิ้นส่วนโลหะพิมพ์ 3 มิติมักมีรูพรุนภายใน บริเวณหลอมไม่สมบูรณ์ และรอยร้าวจุลภาคที่ยากจะกำจัดด้วยการพิมพ์เพียงอย่างเดียว บทความนี้อธิบายหลักการของ HIP ช่วงกระบวนการตามวัสดุ จุดสำคัญของการออกแบบปลอกหุ้มและเผื่อเนื้อ รวมถึงการตรวจยืนยันผลการเพิ่มความหนาแน่นแบบปิดวงจรด้วย Industrial CT และข้อมูลความล้า
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.