
บทนำ: ชิ้นงานไวต่ออุณหภูมิไม่อาจแก้ได้ด้วยคำว่า “กลัวร้อน” เพียงอย่างเดียว
ในการบริหารจัดการตลอดวงจรชีวิตของ lantu3D ตั้งแต่แบบพิมพ์เขียว/การออกแบบจนถึงการส่งมอบชิ้นงานจริง การพิมพ์ การล้าง และการตรวจสอบชิ้นงานเสร็จสิ้นไม่ได้หมายความว่าการส่งมอบได้ปิดวงจรแล้ว ชิ้นงานตัวอย่างเรซินไวแสง ชิ้นงานพอลิเมอร์ที่ยังอบหลังการพิมพ์ไม่สมบูรณ์ ชิ้นงานผนังบางพร้อมโครงสร้างรองรับชั่วคราว ชิ้นงานใช้งานที่มีการติดกาวหรือเคลือบผิว ตลอดจนวัสดุสิ้นเปลืองเรซินและบล็อกตัวอย่างสอบเทียบที่จัดส่งพร้อมสินค้า มักไวต่ออุณหภูมิและความชื้นระหว่างขนส่งมากกว่าชิ้นส่วนโลหะเนื้อแน่น ปัญหาที่พบในทางปฏิบัติมักไม่ใช่ “ไม่มีผู้ใส่เจลเย็น” แต่เป็นการไม่ได้กำหนดช่วงอุณหภูมิก่อนส่งออก การวางเครื่องบันทึกไว้นอกกล่องหรือชิดแหล่งความเย็น และการเห็นเพียงกราฟเส้นเดียวเมื่อสินค้าถึงปลายทางโดยไม่อาจตัดสินได้ว่าชิ้นงานล็อตนั้นยังเข้าสู่การประกอบ การตรวจซ้ำ หรือการยอมรับของลูกค้าได้หรือไม่ อุณหภูมิสูงระยะสั้นในห้องบรรทุกปิดช่วงฤดูร้อนอาจทำให้ชิ้นงานเรซินมีขนาดคลาดเคลื่อน ผิวเหนียว หรือระดับการอบหลังการพิมพ์เปลี่ยนแปลง ขณะที่การเยือกแข็งและละลายในฤดูหนาวอาจทำให้ความชื้นตกค้างจากการล้าง ชั้นกาว หรือการควบแน่นภายในบรรจุภัณฑ์กลายเป็นความเสี่ยงด้านคุณภาพใหม่ เป้าหมายของห่วงโซ่การส่งมอบที่ไวต่ออุณหภูมิไม่ใช่การกดอุณหภูมิให้ต่ำที่สุดเสมอไป แต่คือการเปลี่ยน “การสัมผัสที่ยอมรับได้” ให้เป็นเกณฑ์ทางวิศวกรรมที่วัดได้ คำนวณได้ และอนุมัติปล่อยส่งโดยการลงนามได้
1. กำหนดวัตถุไวต่ออุณหภูมิและช่วงอุณหภูมิก่อน
การควบคุมชิ้นงานไวต่ออุณหภูมิควรเริ่มจากการจัดประเภทวัสดุและสถานะของชิ้นส่วน ไม่ใช่ติดฉลาก “เปราะบาง/กลัวร้อน” แผ่นเดียวให้กับทุกคำสั่งซื้อ แนะนำให้แบ่งวัตถุที่ส่งมอบเป็นสี่ประเภท ได้แก่ ① เรซินไวแสง เรซินวิศวกรรม และชิ้นงานที่อบหลังการพิมพ์ไม่สมบูรณ์ โดยเน้นควบคุมอุณหภูมิสูงและการสัมผัสรังสี UV; ② ชิ้นงานที่ติดกาว หล่อหุ้ม เคลือบผิว ติดฟิล์ม หรือมีช่องทางไหลภายในที่มีสารตกค้างจากการล้าง โดยเน้นควบคุมการเยือกแข็ง-ละลาย การควบแน่น และการหมุนเวียนอุณหภูมิ; ③ บล็อกตัวอย่าง ตัวอย่างร่วมเตา และชิ้นงานมาตรฐานสำหรับให้ลูกค้าตรวจซ้ำ โดยเน้นผลกระทบของอุณหภูมิต่อค่ามาตรฐานการวัดและสถานะวัสดุ; ④ วัสดุสิ้นเปลืองที่จัดส่งพร้อมสินค้า เช่น เรซิน สารช่วย และกาว ซึ่งควบคุมตาม SDS และช่วงอุณหภูมิบนฉลากของผู้จัดจำหน่าย แต่ละประเภทต้องกำหนดสามฟิลด์ในข้อตกลงทางเทคนิคหรือบัตรส่งออก ได้แก่ ขีดจำกัดอุณหภูมิต่ำสุดที่ยอมรับได้ T_min ขีดจำกัดอุณหภูมิสูงสุดที่ยอมรับได้ T_max และกฎความเบี่ยงเบนระยะสั้นที่ยอมรับได้ ตัวอย่างเช่น ชิ้นงานตัวอย่างเรซินประเภทหนึ่งอาจกำหนดช่วงปกติ 5–30 ℃ อนุญาตให้ช่วง 30–35 ℃ ได้ไม่เกิน 30 นาทีและรวมไม่เกิน 2 ชั่วโมง ขณะที่อุณหภูมิต่ำกว่า 5 ℃ ต้องกระตุ้นการกักกันเพื่อตรวจซ้ำ ตัวเลขเหล่านี้ต้องยืนยันผ่านการทดสอบตัวอย่างหรือข้อมูลจากผู้จัดจำหน่าย ไม่ควรคัดลอกเกณฑ์โซ่ความเย็นทั่วไปมาใช้โดยตรง
2. การตรวจสอบแผนบรรจุภัณฑ์: จาก “ใส่แหล่งความเย็นแล้ว” สู่ “สนามอุณหภูมิภายในกล่องที่ทำซ้ำได้”
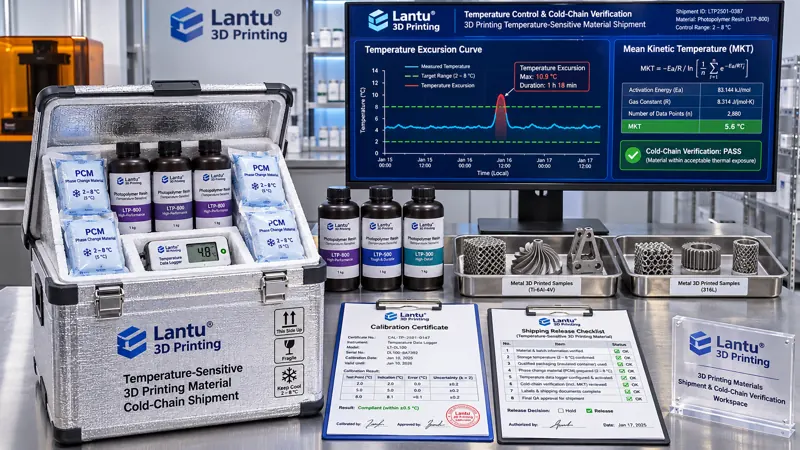
กล่องฉนวน วัสดุเปลี่ยนสถานะ (PCM) แผ่นน้ำแข็ง หรือเจลแพ็ก จะถือเป็นแผนทางวิศวกรรมได้ก็ต่อเมื่อผ่านการตรวจสอบการกระจายอุณหภูมิแล้ว ระหว่างการตรวจสอบควรวางจุดวัดอย่างน้อย 3 จุด ได้แก่ ศูนย์กลางเรขาคณิตภายในกล่อง จุดร้อนใกล้ผนังกล่อง และจุดเย็นใกล้แหล่งความเย็น ควรทดสอบโปรไฟล์แบบไม่มีโหลดหรือมีโหลดจำลองอย่างละหนึ่งครั้งในฤดูร้อนและฤดูหนาว และเพิ่มการจำลองเส้นทางรุนแรงหากจำเป็น อุณหภูมิเปลี่ยนสถานะของ PCM ต้องสอดคล้องกับ T_min/T_max แหล่งความเย็นต้องไม่สัมผัสชิ้นส่วนโดยตรง และควรใช้แผ่นกั้น วัสดุรองรับกันกระแทก และชั้นแยกที่ระบายอากาศได้เพื่อสร้างสนามอุณหภูมิที่สม่ำเสมอ แนะนำช่วงเก็บข้อมูล 1–5 นาที ใบรับรองการสอบเทียบต้องยังมีผลบังคับใช้ และต้องเชื่อมโยงหมายเลขเครื่องบันทึก ตำแหน่งจุดวัด ภาพการบรรจุกล่อง เวลาปิดผนึกกล่อง และหมายเลขใบส่งสินค้าเข้าด้วยกัน รายงานการตรวจสอบต้องระบุอัตราการเพิ่ม/ลดอุณหภูมิ เวลาฟื้นตัวหลังเปิดกล่อง จุดที่เสียเปรียบที่สุด และระยะเผื่ออุณหภูมิภายในระยะเวลาขนส่งปกติ หากจุดศูนย์กลางผ่านเกณฑ์แต่จุดร้อนเกินขีดจำกัดบน จะไม่อาจตัดสินว่าผ่านได้ สำหรับชิ้นส่วนที่มีของเหลวหรือโพรงภายในที่ยังแห้งไม่สมบูรณ์ ต้องระบุระยะเผื่อจุดน้ำค้างไว้ในเกณฑ์ด้วย เพื่อหลีกเลี่ยงการควบแน่นทันทีเมื่อเปิดกล่องหลังรับสินค้า
3. การหาปริมาณความเบี่ยงเบน: MKT การสัมผัสความร้อนสะสม และการตัดสินสามสถานะ
การดูเพียง “อุณหภูมิสูงสุด” หลังรับสินค้าอาจนำไปสู่การตัดสินผิดพลาด ในทางวิศวกรรมควรพิจารณาตัวชี้วัดสามประเภทพร้อมกัน ได้แก่ การเกินขีดจำกัด ณ จุดเดียว ระยะเวลาการสัมผัสสะสม และอุณหภูมิพลวัตเฉลี่ย MKT โดย MKT ใช้ความสัมพันธ์แบบ Arrhenius แปลงช่วงอุณหภูมิต่าง ๆ เป็นอุณหภูมิเทียบเท่า จึงเหมาะสำหรับประเมินการเปลี่ยนแปลงของวัสดุที่ไวต่ออัตราอุณหภูมิ แม้ไม่อาจทดแทนแบบจำลองความเสียหายสำหรับวัสดุทุกชนิดได้ แต่สามารถตรวจสอบย้อนกลับได้ดีกว่าการ “ตัดสินตกจากค่าสูงสุดเพียงครั้งเดียว” หรือ “ผ่านเกณฑ์จากค่าเฉลี่ย” ในการคำนวณ ต้องกำหนดค่าคงที่พลังงานกระตุ้น ช่วงเก็บข้อมูล ช่วงข้อมูลที่ใช้ได้ และหน่วยให้คงที่ พร้อมเก็บรักษากราฟข้อมูลดิบ เวอร์ชันอัลกอริทึม วิธีจัดการข้อมูลที่ขาดหาย และแฮชของตารางคำนวณร่วมกัน แนะนำให้แบ่งผลการตัดสินเป็นสามสถานะ A/B/C: สถานะ A คืออุณหภูมิอยู่ในช่วงตลอดเส้นทางและข้อมูลครบถ้วน ปล่อยผ่านตามปกติ; สถานะ B คือมีความเบี่ยงเบนระยะสั้น แต่ MKT ระยะเวลาสะสม และการตรวจซ้ำด้านลักษณะภายนอก/ขนาดผ่านเกณฑ์ที่กำหนดล่วงหน้า โดยวิศวกรคุณภาพร่วมลงนามอนุมัติแบบยอมรับความเบี่ยงเบนและบันทึกขอบเขตการใช้งาน; สถานะ C คืออุณหภูมิต่ำกว่า T_min เกินขีดจำกัดบนเป็นเวลานานเกินไป เครื่องบันทึกขัดข้อง ซีลผิดปกติ หรือไม่สามารถตรวจสอบย้อนกลับตำแหน่งจุดวัดได้ ต้องกักกันทั้งหมด และห้ามนำไปใช้จนกว่าจะผ่านการตรวจซ้ำและได้รับอนุมัติจากลูกค้า ตารางตัดสินต้องระบุว่า “ผู้ใดลงนามตามเกณฑ์ฉบับใด” และห้ามให้บุคลากรโลจิสติกส์ยืนยันด้วยวาจา
4. เกณฑ์ควบคุมห่วงโซ่หลักฐานสำหรับการส่งออกและการรับสินค้า
ชุดบันทึกขั้นต่ำสำหรับห่วงโซ่การส่งมอบที่ไวต่ออุณหภูมิแนะนำให้มีเก้าฟิลด์ ได้แก่ หมายเลขชิ้นส่วน/หมายเลขล็อต ประเภทความไวต่ออุณหภูมิ เวอร์ชันช่วงอุณหภูมิ เวอร์ชันแผนบรรจุภัณฑ์และหมายเลขรายงานตรวจสอบ หมายเลขเครื่องบันทึกและอายุการสอบเทียบ แผนผังการวางจุดวัด เวลาประทับการปิดผนึกกล่องและการส่งมอบ เส้นทางขนส่งและผู้ขนส่ง และแฮชไฟล์กราฟข้อมูลดิบเมื่อรับสินค้า เกณฑ์ควบคุมก่อนส่งออก D1–D4 ได้แก่ D1 กำหนดประเภทความไวต่ออุณหภูมิและช่วงอุณหภูมิแล้ว; D2 แผนบรรจุภัณฑ์ผ่านการตรวจสอบภายในฤดูกาล/ระยะเวลาที่เกี่ยวข้องแล้ว; D3 สถานะเครื่องบันทึก แบตเตอรี่ ช่วงเก็บข้อมูล และภาพตำแหน่งจุดวัดผ่านเกณฑ์; D4 มีซีล ใบรายการบรรจุภัณฑ์ ผู้ติดต่อกรณีผิดปกติ และข้อกำหนดการส่งคืนครบถ้วน เกณฑ์ควบคุมเมื่อรับสินค้า D5–D7 ได้แก่ อ่านกราฟก่อนเปิดกล่อง หรือเปิดกล่องในสภาพแวดล้อมควบคุมตามแผนฉุกเฉิน; ตรวจสอบซีล ฉลากกระแทก/เอียง และหมายเลขซีเรียลของเครื่องบันทึก; ดาวน์โหลดข้อมูลดิบและออกใบตัดสิน A/B/C หากเป็นสถานะ B/C ต้องเก็บภาพตำแหน่งจุดวัดในกล่อง บันทึกการตรวจซ้ำลักษณะภายนอกและขนาดสำคัญของชิ้นส่วน การสุ่มตรวจความหนืดเรซินหรือคุณสมบัติที่เกี่ยวข้องกับอุณหภูมิการเปลี่ยนสถานะแก้วตามความจำเป็น รวมถึงความเห็นการจัดการจากลูกค้า บันทึกต้องเป็นไปตาม ALCOA+: ระบุผู้รับผิดชอบได้ ชัดเจน บันทึกพร้อมเวลา เป็นข้อมูลต้นฉบับ และถูกต้อง ทั้งยังต้องสามารถตรวจสอบย้อนกลับจากหมายเลขซีเรียลชิ้นส่วนไปยังชุดหลักฐานอุณหภูมิฉบับสมบูรณ์ได้ภายใน 30 นาที โดยมีเป้าหมายอัตราการตรวจสอบย้อนกลับสำเร็จในครั้งเดียวไม่น้อยกว่า 95%
5. แนวทางนำไปใช้และรูปแบบความล้มเหลวที่พบบ่อย
การนำไปใช้สามารถดำเนินการเป็นเวลาสี่สัปดาห์: สัปดาห์แรก จัดทำพจนานุกรมการจัดประเภทความไวต่ออุณหภูมิ ข้อมูลหลักของช่วงอุณหภูมิ และรายการห้ามบรรจุรวม; สัปดาห์ที่สอง ดำเนินการตรวจสอบการกระจายอุณหภูมิของบรรจุภัณฑ์สำหรับฤดูร้อน/ฤดูหนาว กำหนดจุดที่เสียเปรียบที่สุดและรูปแบบ PCM; สัปดาห์ที่สาม ฝังเครื่องบันทึก แผนผังจุดวัด ซีล แฮชกราฟ และใบตัดสิน A/B/C ลงในกระบวนการส่งออกและรับสินค้า พร้อมตั้งค่าการสกัดกั้นในระบบ D1–D7; สัปดาห์ที่สี่ ดำเนินการซ้อมตามเส้นทางจริงหนึ่งครั้งและซ้อมตัดห่วงโซ่โดยเจตนาหนึ่งครั้ง เพื่อตรวจสอบว่าการส่งข้อมูลย้อนหลัง การกักกัน การตรวจซ้ำ และการแจ้งลูกค้าปิดวงจรครบถ้วนหรือไม่ ความล้มเหลวที่พบบ่อย ได้แก่ การติดเครื่องบันทึกกับแหล่งความเย็นจนกราฟไม่เป็นตัวแทนของชิ้นส่วน การดูเฉพาะอุณหภูมิสูงสุดแต่ละเลยการเยือกแข็ง-ละลายที่อุณหภูมิต่ำ การเลือก PCM โดยไม่คำนึงถึงฤดูกาลและระยะเวลาของเส้นทาง การไม่ผูกไฟล์กราฟเข้ากับหมายเลขล็อตจนไม่สามารถพิสูจน์ภายหลังได้ว่าเป็นกล่องใด การอนุมัติแบบยอมรับความเบี่ยงเบนในสถานะ B โดยไม่มีการตรวจซ้ำและการอนุมัติจากลูกค้า และการมอง “ไวต่ออุณหภูมิ” เป็นเพียงข้อกำหนดการจัดเก็บในคลังโดยไม่นำเวลาขนส่ง การถ่ายลำ การเก็บพักชั่วคราว และเวลารอก่อนลูกค้าลงนามรับสินค้าเข้าสู่บัญชีอุณหภูมิเดียวกัน lantu3D ถือว่าบันทึกประเภทนี้เป็นส่วนหนึ่งของห่วงโซ่การส่งมอบจากการออกแบบสู่ชิ้นงานจริง หลักฐานอุณหภูมิไม่ใช่เอกสารแนบด้านโลจิสติกส์ แต่เป็นเงื่อนไขการอนุมัติว่าชิ้นส่วนสามารถได้รับการยืนยัน เข้าสู่กระบวนการถัดไป หรือเข้าสู่การประกอบของลูกค้าได้หรือไม่
สรุป
ความสามารถในการควบคุมการส่งมอบชิ้นงานไวต่ออุณหภูมิมาจากสามเรื่อง ได้แก่ กำหนดช่วงอุณหภูมิก่อน ตรวจสอบบรรจุภัณฑ์ก่อน และตัดสินความเบี่ยงเบนได้ การเชื่อม T_min/T_max การกระจายอุณหภูมิของ PCM, MKT และการสัมผัสสะสม สถานะ A/B/C เกณฑ์ควบคุม D1–D7 ชุดหลักฐานเก้าฟิลด์ และกลไกการตรวจสอบย้อนกลับ ALCOA+ ให้เป็นห่วงโซ่เดียว จึงจะยกระดับจาก “ใส่เจลเย็นแล้ว” ไปสู่ “อุณหภูมิที่ชิ้นงานล็อตนี้เผชิญอนุญาตหรือไม่ ปล่อยผ่านด้วยเหตุผลใด และคำนวณซ้ำได้หรือไม่เมื่อเกิดข้อโต้แย้ง” สำหรับการส่งมอบงานพิมพ์ 3D หลายชนิดปริมาณน้อย วิธีการนี้มีคุณค่ามากกว่าการเพิ่มต้นทุนบรรจุภัณฑ์เพียงอย่างเดียว เพราะทำให้การเปลี่ยนแปลงอุณหภูมิไม่เป็นกล่องดำของการส่งมอบอีกต่อไป แต่เป็นข้อมูลวิศวกรรมที่ตรวจสอบได้ ปรับปรุงได้ และยืนยันร่วมกับลูกค้าได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง