
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
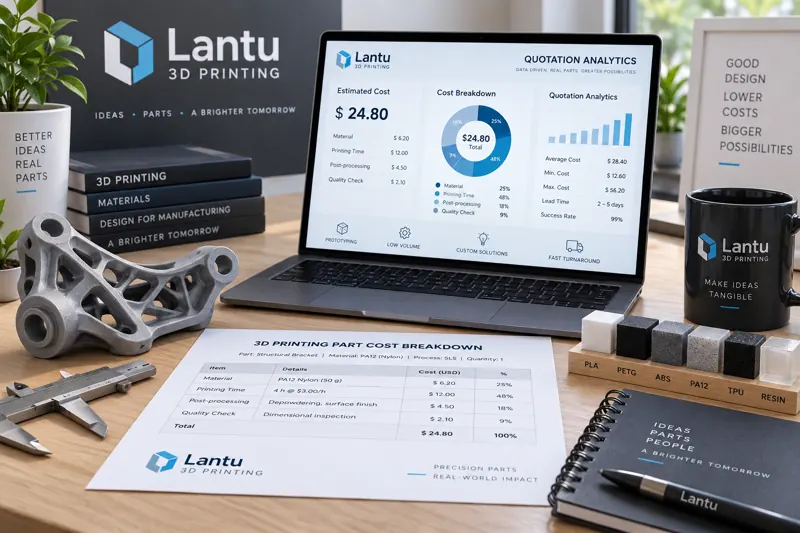
Расчет стоимости 3D-печати: из чего складывается цена — геометрия, материалы и постобработка
Почему детали для 3D-печати одинакового размера могут отличаться в цене в несколько раз? В статье с позиции базовых принципов затрат разобраны четыре ключевых фактора ценообразования: геометрия, марка материала, загрузка оборудования и постобработка. Это помогает закупщикам понимать обоснованность цены, а инженерам — находить пути снижения затрат еще на этапе проектирования.

news
Управление аутсорсингом в 3D-печати: замкнутый контур качества от допуска поставщиков до передачи операций
Аутсорсинг — ключ к превращению чужих производственных мощностей в управляемую возможность. В статье описан пятишаговый подход: оценка и допуск поставщиков, стандартный технический пакет, приемка первого изделия и партий, хранение образцов и прослеживаемость, замыкание отклонений. Метод охватывает весь процесс от размещения заказа до приемки и помогает компаниям 3D-печати гибко принимать заказы без потери контроля.

news
Абразивно-поточная и жидкостная полировка 3D-печатных деталей: выбор технологии финишной обработки сложных внутренних каналов
Пескоструйная обработка и ручная полировка не достигают закрытых внутренних каналов 3D-печатных деталей. В статье разобраны принципы и границы применения абразивно-поточной обработки (AFM), электрохимической и магнитно-абразивной полировки, ключевые параметры процесса и методы контроля шероховатости, а также даны рекомендации по контролю качества и выбору технологии для типовых случаев: вставок пресс-форм с конформным охлаждением, гидравлических интегрированных блоков и других деталей.

news
Интеллектуальная линия 3D-печати на базе цифрового двойника: от мониторинга оборудования до замкнутой оптимизации процесса
Цифровой двойник обеспечивает производственной линии 3D-печати возможность наблюдения в реальном времени, превращая такие параметры процесса, как температура ванны расплава, траектория сканатора и содержание кислорода, в потоки данных, доступные для мониторинга и оптимизации. В статье системно рассматривается, как цифровой двойник переводит аддитивное производство от подхода, основанного на опыте, к управлению на основе данных: от концепции и необходимости внедрения до сбора данных, замкнутого управления процессом и ключевых аспектов реализации.

news
Лёгкое проектирование решётчатых и сотовых структур для 3D-печати: инженерный подход от относительной плотности до выбора элементарной ячейки
Когда снижение массы становится жёстким конструктивным требованием, решётчатые и сотовые структуры снова оказываются в центре инженерного внимания. В статье относительная плотность рассматривается как ключевая переменная: объясняются механическая сущность решёток и сот, выбор элементарной ячейки, параметры диаметра стержней и ячеек, ограничения аддитивного производства и методы проверки качества.

news
Ориентация деталей при 3D-печати и оптимизация направления построения: от анизотропии до совокупной стоимости
Одна и та же модель при изменении ориентации в камере построения может существенно отличаться по прочности, точности, объему поддержек и себестоимости. В статье рассмотрены практические методы выбора ориентации печати с учетом анизотропии, удаляемости поддержек, размерной точности и совокупных затрат.

news
Лазерная наплавка и аддитивное производство методом направленного подвода энергии (DED/WAAM) для крупногабаритных металлических компонентов
Когда размеры или масса детали выходят за пределы формообразования установок порошкового слоя, направленное энергетическое осаждение (DED) и дуговое аддитивное производство (WAAM) дополняют возможности для крупногабаритных изделий и ремонта высокоценных компонентов благодаря высокой скорости наплавки, ремонтопригодности и возможности градиентного формирования. В статье рассматриваются принципы процесса, ключевые параметры, окно качества и типичные области применения.

news
Гибридное аддитивно-субтрактивное производство: стыковка 3D-печати и CNC, контроль точности
Одна только аддитивная технология не всегда обеспечивает точность, а чистая механообработка не достает до внутренних полостей. Гибридное производство использует аддитивный этап для получения заготовки, близкой к конечной форме, и CNC для чистовой обработки. В статье разобраны четыре ключевых пункта: единые базы, распределение припусков, снятие напряжений и контроль на станке, а также приведены типовые маршруты для пресс-форм с конформным охлаждением, авиационных крыльчаток и медицинских имплантатов.

news
Лазерное плавление в порошковом слое интерметаллидов титан-алюминий (TiAl): путь аддитивного производства высокотемпературных облегчённых авиационных деталей
Плотность интерметаллидов γ-TiAl составляет всего 3,9–4,2 г/см³, примерно вдвое меньше, чем у никелевых жаропрочных сплавов, при этом они способны длительно работать при 700–800 °C. Это делает их перспективным материалом для облегчённых высокотемпературных конструкционных деталей, таких как лопатки турбины низкого давления авиационных двигателей. Однако TiAl обладает высокой собственной хрупкостью, склонен к окислению и трудно поддаётся традиционной обработке. В статье рассматриваются ключевые вызовы формования методом лазерного плавления в порошковом слое (LPBF), технологическое окно мощности 150–350 Вт, контроль инертной атмосферы ниже 500 ppm, а также маршруты управления структурой за счёт сочетания горячего изостатического прессования и термообработки, показывая, как аддитивное производство TiAl переходит к инженерному применению.

news
Обслуживание оборудования постобработки 3D-печати и сохранение точности: методы проверки и калибровки пескоструя, печей отжига и контрольной оснастки
Постобработка является ключевым этапом, определяющим итоговую точность и качество поверхности деталей, напечатанных на 3D-принтере, однако оборудование постобработки часто остается вне полноценной системы обслуживания. В статье рассмотрены регламентные проверки, калибровка и ведение записей для удаления поддержек, очистки, пескоструйной обработки, термообработки и контрольной оснастки, чтобы перевести постобработку из режима устранения проблем в режим профилактики и снизить риски серийных дефектов.

news
Проектирование допусков и посадок для 3D-печатных деталей: инженерный подход от компенсации усадки до управления размерными цепями
В серийных поставках около трети доработок при сборке вызваны не дефектами печати, а ошибками в проектировании допусков: отдельные детали проходят контроль, но в сборке возникает натяг или заедание. Причина — отсутствие компенсации усадки и контроля размерных цепей. В статье приведены коэффициенты компенсации с учетом материала и анизотропии, метод распределения допусков RSS и замкнутая проверка первого изделия на CMM.

news
Моделирование процесса 3D-печати и прогнозирование формообразования: оценка деформаций, трещин и рисков поддержек до печати
Почему при одних и тех же параметрах одни детали успешно изготавливаются с первого раза, а другие коробятся и трескаются? Часто проблема возникает еще до начала печати. В статье системно рассматривается, как моделирование процесса 3D-печати — термомеханическая связка, прогноз деформаций, оптимизация поддержек и анализ остаточных напряжений — помогает количественно оценить риски до производства. Охвачены три технологии: металлическая SLM-печать, SLS-печать нейлоном и SLA-фотополимеризация, а также предложен практический замкнутый цикл «моделирование — измерение».
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.