
Введение: почему для мелкосерийной поставки особенно важна прослеживаемость качества
В проектах 3D-печати заказчики нередко считают, что «малый тираж» означает более гибкий процесс и более простую документацию. Но, исходя из опыта проектов lantu3D, поставки функциональных деталей в количестве 10, 50 или 200 штук как раз чаще приводят к смешению версий, неясным партиям материалов и несоответствующим условиям постобработки. Особенно это заметно у деталей из нейлона SLS, смолы SLA и металлических изделий SLM: разные машины, разная ориентация в камере, разные циклы отверждения или термообработки могут дать ощутимые отличия в размерах, прочности и состоянии поверхности. Прослеживаемость качества нужна не для поиска виноватого задним числом, а для того, чтобы связать проектный файл, параметры процесса, результаты контроля и партию поставки, чтобы каждая повторная закупка, доработка и анализ проблемы имели основу.
1. Что нужно отслеживать: полная цепочка от модели до упаковочной этикетки
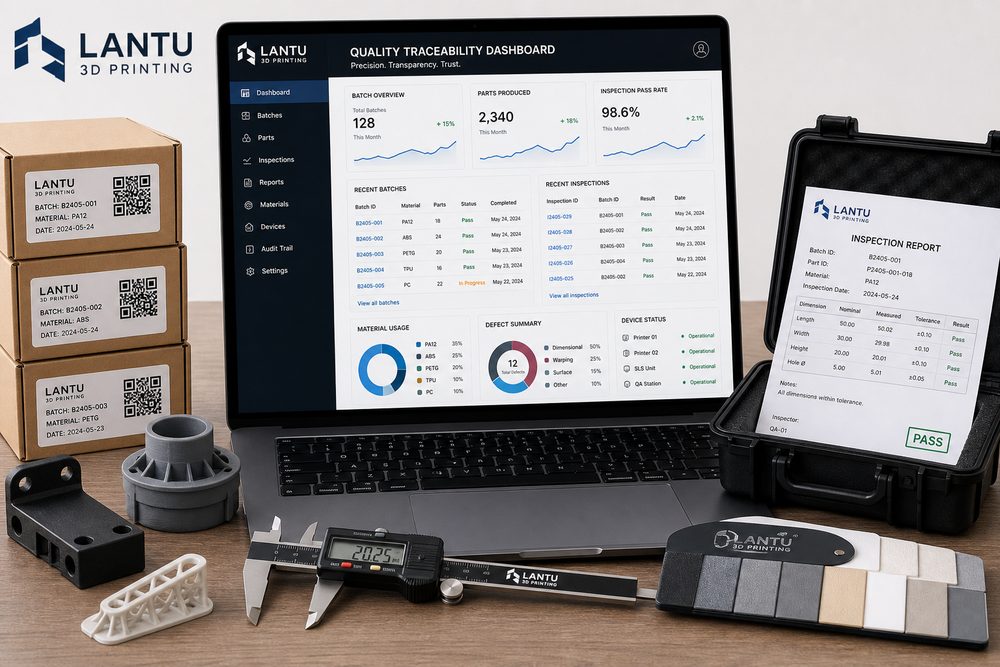
Эффективная система прослеживаемости должна охватывать как минимум пять групп данных. Во-первых, это исходные данные проекта: версии STL, STEP, OBJ и других файлов, ключевые размеры, толщины стенок, монтажные зазоры и записи о подтверждении заказчиком. Во-вторых, это маршрут производства, например для нейлоновых деталей SLS — толщина слоя 0,10–0,12 мм, доля обновления порошка, ориентация в камере и время охлаждения; для деталей SLA — толщина слоя 0,05–0,10 мм, стратегия поддержек и время дополнительного отверждения; для металлических деталей нужно фиксировать номер партии порошка, мощность лазера, шаг сканирования и кривую термообработки. В-третьих, нужно привязать оборудование и время работы: номер машины, номер задания, время начала, время окончания и оператора. В-четвёртых, следует фиксировать постобработку и контроль: удаление порошка, промывку, пескоструйную обработку, окраску, шлифовку, а также записи КИМ или измерения штангенциркулем. В-пятых, нужны упаковочные и транспортные ярлыки, чтобы каждая коробка, пакет или партия имели свой код, иначе цепочка теряется на этапе отгрузки.
2. Типичные разрывы: почему так сложно локализовать проблему качества
Сбой прослеживаемости обычно возникает не из-за отсутствия записей, а потому что записи не связаны между собой. Один из типичных случаев — хаос в именовании файлов: заказчик отправляет «final», «final2», «окончательная версия» и подобные варианты, а если на производстве версия не зафиксирована, то при обнаружении отклонения по отверстию трудно понять, связано ли это с изменением модели, ошибкой нарезки или деформацией при печати. Второй разрыв — партия материала не связана с заказом: например, один и тот же проект из PA12 проходит через две дозагрузки порошка, и если не зафиксированы состояние порошка и доля обновления, разницу в стабильности размеров уже не объяснить. Третий разрыв — аутсорсинг или этапная постобработка: если давление пескоструя, температура окраски или время отверждения не оставляют следов, жалобы на внешний вид превращаются в субъективный спор. Четвёртый разрыв — перепаковка: если мелкие детали объединяют в одну поставку, а на этикетке указано только название проекта без партии и количества, то после продажи по фотографиям уже невозможно быстро локализовать источник проблемы.
3. Таблица прослеживаемости по методу lantu3D: какие поля стоит фиксировать
Для каждого проекта рекомендуется вести шестисекционную запись: заказ — файл — задание — партия — контроль — отгрузка. В секции заказа фиксируются номер клиента, назначение, количество, срок поставки и уровень риска; в секции файла — хэш-файл, номер версии, время подтверждения и скриншоты ключевых размеров; в секции задания — материал, технология, оборудование, толщина слоя, ориентация и стратегия поддержек; в секции партии — номер партии материала, время производства, оператор, внеплановые остановки и описание переделок; в секции контроля — процент выборки, измерительный инструмент, фактические значения ключевых размеров, оценка внешнего вида и фотографии; в секции отгрузки — способ упаковки, номер коробки, номер накладной и комплектовочный лист. Для функциональных деталей рекомендуется контролировать ключевые размеры как минимум по AQL 1,5 или по выборке согласно соглашению с заказчиком; для сборочных деталей полезно сохранять фото или видео примерки; для изделий с высокими требованиями к внешнему виду — хранить сравнение цвета, текстуры и поверхности до и после обработки.
4. Цифровое внедрение: не превращайте прослеживаемость в дополнительную нагрузку
Систему прослеживаемости не обязательно начинать со сложной MES-платформы. Небольшая команда может сначала выстроить базовую цепочку с помощью единого правила именования, QR-этикеток, облачных таблиц и шаблонов папок. Главное — чтобы записи появлялись в точках процесса, а не заполнялись задним числом после завершения проекта. При приёме заказа создаётся номер проекта, при согласовании конструкции фиксируется версия файла, при нарезке связывается номер задания, после завершения производства автоматически или вручную загружаются фотографии, после контроля вносятся ключевые размеры, а перед отгрузкой печатается этикетка партии. Для повторных заказов система должна позволять копировать прошлый маршрут процесса и сразу показывать, изменились ли партия материала, состояние оборудования или условия постобработки. Это повышает эффективность и снижает риски, связанные с полаганием на память и опыт сотрудников.
5. Бизнес-ценность прослеживаемости
Ценность прослеживаемости качества проявляется в трёх аспектах. Во-первых, снижаются затраты на коммуникацию: если клиент сообщает, что у одной партии защёлки стали туже, команда за 30 минут может найти версию файла, партию материала и записи контроля, а не пересматривать историю переписки. Во-вторых, система поддерживает постоянное улучшение: если статистика показывает, что у тонкостенных деталей при вертикальном размещении выше риск коробления, можно изменить ориентацию или рекомендовать дополнительные рёбра жёсткости. В-третьих, растёт доверие клиентов, особенно в проектах для корпусов медицинского оборудования, роботизированных захватов и автомобильных прототипов: заказчика интересует не только цена за единицу, но и способность поставщика стабильно воспроизводить результат, объяснять отклонения и нести ответственность за поставку.
Заключение
Прослеживаемость качества в 3D-печати — это не инструмент только для крупных заводов, а базовая компетенция в сценариях мелкосерийного, многономенклатурного и быстрого производства. lantu3D рекомендует начинать с фиксации версии файла, записи параметров процесса, маркировки партий и данных контроля, постепенно выстраивая цепочку поставки, которую можно проверить, восстановить и повторно использовать. Когда прослеживаемость становится частью повседневного процесса, проблемы качества перестают быть лишь нагрузкой на сервис и превращаются в возможность для оптимизации технологии и укрепления отношений с клиентом.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.