
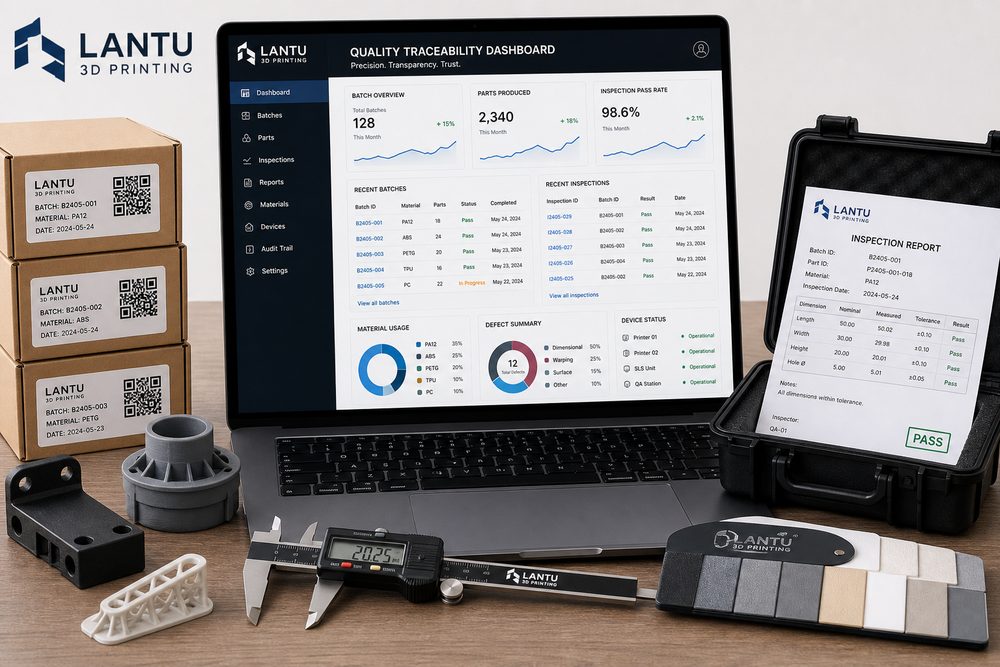
Inleiding: waarom kleinschalige leveringen juist meer traceerbaarheid nodig hebben
Bij 3D-printprojecten denken klanten vaak dat “kleinschalig” betekent dat het proces flexibeler kan en dat registraties eenvoudiger kunnen blijven. Maar vanuit de projectervaring van lantu3D blijkt juist dat de levering van functionele onderdelen in aantallen van 10, 50 of 200 sneller leidt tot verwisselde versies, onduidelijke materiaalpartijen en inconsistente nabewerking. Vooral bij SLS-nylon, SLA-hars en metalen SLM-onderdelen kunnen verschillende machines, andere oriëntaties en uiteenlopende uithardings- of warmtebehandelingspartijen merkbare verschillen veroorzaken in afmetingen, sterkte en oppervlaktestatus. Kwaliteits-traceerbaarheid gaat niet over achteraf schuld zoeken, maar over het koppelen van ontwerpbestanden, procesparameters, inspectieresultaten en leveringspartijen, zodat elke herbestelling, nabestelling en probleemdiagnose een duidelijke basis heeft.
1. Wat moet je traceren: de volledige keten van modelbestand tot verpakkinglabel
Een effectief traceersysteem moet ten minste vijf soorten informatie afdekken. De eerste is de ontwerpinput, waaronder de versie van bronbestanden zoals STL, STEP en OBJ, kritieke afmetingen, wanddikte, assemblagespeling en bevestigingsrecords van de klant. De tweede is de procesroute, bijvoorbeeld voor SLS-nylon onderdelen: laagdikte van 0,10-0,12 mm, poederverversingsratio, oriëntatie in de bouwruimte en afkoeltijd; voor SLA-hars onderdelen: laagdikte van 0,05-0,10 mm, ondersteuningsstrategie en tweede uithardingstijd; voor metalen onderdelen: poederbatchnummer, laservermogen, scanafstand en warmtebehandelingscurve. De derde is de productiemachine en bedieningsmomenten, zodat je minimaal kunt herleiden naar machinenaam, taaknummer, starttijd, eindtijd en operator. De vierde is de nabewerking en inspectie, waaronder ontpoederen, reinigen, zandstralen, kleuren, slijpen en meetregistraties met CMM of schuifmaat. De vijfde is het verpakking- en transportlabel, met het principe van één partij per doos, één code per onderdeel of één code per zak, zodat de keten aan de afleverkant niet verloren gaat.
2. Veelvoorkomende breekpunten: waarom kwaliteitsproblemen lastig te herleiden zijn
Traceerbaarheid faalt meestal niet doordat er geen gegevens zijn, maar doordat de gegevens niet aan elkaar gekoppeld kunnen worden. Een typisch probleem is rommelig bestandsbeheer: de klant stuurt “final”, “final2” en “definitieve versie” van hetzelfde bestand. Als de productieafdeling de versie niet vastzet, is het bij een latere afwijking in een gatpositie moeilijk te bepalen of dat komt door een modelwijziging, een slicingfout of vervorming tijdens het printen. Een tweede breekpunt is dat materiaalpartijen niet aan de order worden gekoppeld. Als een PA12-nylonproject bijvoorbeeld over twee poederbijvullingen heen loopt en de poederconditie en verversingsratio niet zijn vastgelegd, zijn verschillen in maatvastheid niet uit te leggen. Een derde breekpunt is uitbestede of gefaseerde nabewerking: als straaldruk, kleurtemperatuur of uithardingstijd niet worden vastgelegd, wordt een cosmetische klacht al snel een subjectieve discussie. Een vierde breekpunt is het hergroeperen bij verpakking. Wanneer kleine onderdelen samen worden verzonden en het label alleen de projectnaam vermeldt, maar niet partij en aantal, kan de aftersalesafdeling op basis van een foto de bron niet snel meer herleiden.
3. lantu3D-stijl traceerformulier: welke velden je beter vastlegt
Het is verstandig om voor elk project een zesdelig registratieproces op te zetten: order, bestand, taak, partij, inspectie en verzending. Het orderdeel registreert klantnummer, toepassing, aantal, levertijd en risiconiveau; het bestandsdeel registreert de hashwaarde van het bestand, versienummer, bevestigingstijd en screenshots van kritieke afmetingen; het taaksdeel registreert materiaal, proces, machine, laagdikte, oriëntatie en ondersteuningsstrategie; het partijdeel registreert materiaalbatch, productietijd, operator, onverwachte stilstand en uitleg van herwerk; het inspectiedeel registreert steekproefpercentage, meetgereedschap, gemeten waarden van kritieke afmetingen, visuele beoordeling en foto’s; het verzenddeel registreert verpakkingsmethode, doosnummer, trackingnummer en paklijst. Voor functionele onderdelen wordt aangeraden om kritieke afmetingen te controleren volgens AQL 1.5 of op basis van de steekproefafspraken met de klant. Voor assemblageonderdelen is het verstandig om proefmontagefoto’s of -video’s te bewaren. Voor zichtdelen is het aan te raden om vergelijkingen van kleurverschil, textuur en oppervlaktetoevoeging voor en na de afwerking vast te leggen.
4. Digitale implementatie: laat traceerbaarheid geen extra last worden
Een traceersysteem hoeft niet meteen te starten met een ingewikkeld MES. Kleine teams kunnen beginnen met uniforme naamgevingsregels, QR-labels, cloudtabellen en sjabloonmappen om een basislijn op te bouwen. Het belangrijkste is dat registratie plaatsvindt op de processtappen, en niet achteraf aan het einde van het project wordt ingevuld. Bij orderontvangst wordt een projectnummer aangemaakt; bij ontwerpfijnafstemming wordt de bestandsversie vastgezet; bij het slicen wordt het taaknummer gekoppeld; na productie worden foto’s automatisch of handmatig geüpload; na inspectie worden de kritieke afmetingen ingevoerd; en vóór verzending wordt het batchlabel afgedrukt. Voor herhaalorders moet het systeem de vorige procesroute direct kunnen kopiëren en daarbij melden of materiaalbatch, machineconditie of nabewerkingsomstandigheden zijn gewijzigd. Zo verhoog je niet alleen de efficiëntie, maar verminder je ook de risico’s van het “op geheugen vertrouwen”.
5. Zakelijke waarde van traceerbaarheid
De waarde van traceerbaarheid komt op drie manieren tot uiting. Ten eerste verlaagt het de communicatielast: wanneer een klant meldt dat “een bepaalde partij klemmen te strak zit”, kan het team binnen 30 minuten de bestandsversie, materiaalbatch en inspectieregistratie terugvinden, in plaats van opnieuw chatgesprekken uit te zoeken. Ten tweede ondersteunt het continue verbetering. Als uit statistieken blijkt dat een bepaald type dunwandig onderdeel bij verticale oriëntatie vaker kromtrekt, kan de oriëntatie worden aangepast of kan een versterkingsrib worden geadviseerd. Ten derde versterkt het het vertrouwen van de klant, vooral bij projecten zoals behuizingen voor medische apparatuur, robotgrijpers en validatieonderdelen voor de auto-industrie. Klanten kijken dan niet alleen naar de prijs per stuk, maar vooral naar de vraag of de leverancier consistent kan reproduceren, verschillen kan verklaren en leveringsverantwoordelijkheid kan nemen.
Conclusie
Kwaliteits-traceerbaarheid in 3D-printen is geen managementtool die alleen voor grote fabrieken relevant is, maar een basisvaardigheid voor situaties met kleine series, veel variatie en snelle levering. lantu3D raadt bedrijven aan om te beginnen met vier schakels: het vastzetten van bestandsversies, het registreren van procesparameters, batchlabels en inspectiegegevens. Bouw vervolgens stap voor stap een leveringsketen op die doorzoekbaar, terug te kijken en herbruikbaar is. Wanneer traceerbaarheid een vast onderdeel van het dagelijkse proces wordt, verandert een kwaliteitsprobleem van een aftersaleslast in een kans voor procesoptimalisatie en een sterkere klantrelatie.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.