
Введение: почему при поставке 3D-печати нельзя смотреть только на процент успешной печати
В проектах 3D-печати многие команды сосредотачиваются на точности изготовления, свойствах материала и качестве постобработки, но недооценивают влияние упаковки и транспортировки на итоговую приемку. Полимерная декоративная деталь с толщиной стенки 1,2 мм в принтере может соответствовать размерам и иметь целую окрашенную поверхность, но если во время перевозки ее сдавили или потерли, при получении все равно могут появиться сколы краски на кромках, сломанные защелки или царапины на базовых поверхностях. Для проектов по валидации разработки, мелкосерийному пилотному выпуску и демонстрационным моделям, которые обслуживает Blueprint3D, упаковка — это не административный этап, а часть инженерной цепочки поставки.
Ключевая цель управления упаковкой и перевозкой — не просто «упаковать потолще», а найти баланс между стоимостью, объемом, сроками и уровнем защиты. Избыточная упаковка увеличивает стоимость доставки, время распаковки и экологическую нагрузку; недостаточная защита, напротив, ведет к переделкам, повторной отправке и жалобам клиентов. Более зрелый подход — строить уровни упаковки на основе риска детали: прочность конструкции, класс поверхности, допуск по размерам, хрупкость материала, объем партии и сценарий использования у клиента вместе определяют схему упаковки.
1. Формирование уровней упаковки по риску детали
Первая категория — низкорисковые конструкционные детали, например нейлоновые SLS-элементы PA12, монтажные кронштейны со стенкой более 2,5 мм, приспособления и оснастка, не требующие глянцевой поверхности. Такие изделия обычно обладают хорошей ударной стойкостью, поэтому им подходит индивидуальная упаковка в пакет, пылезащитный материал и стандартная картонная коробка. Важно учитывать, что поверхность нейлоновых деталей может иметь легкую порошковую текстуру, и если упаковать их вместе с деталями с темным покрытием, это может вызвать загрязнение поверхности, поэтому разделение по материалам все равно необходимо.
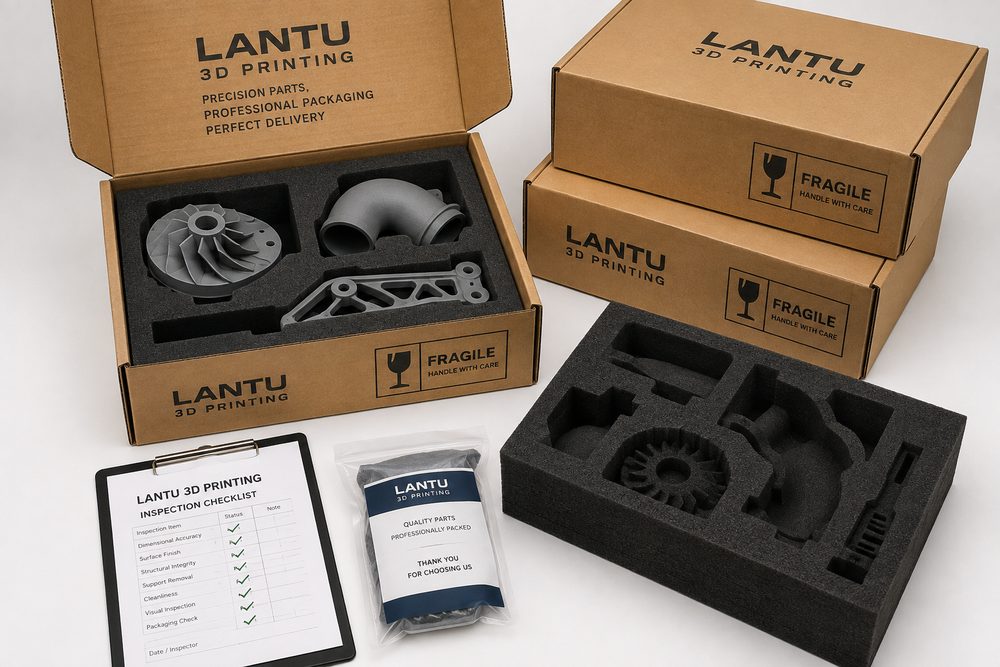
Вторая категория — функциональные образцы среднего риска, например детали с резьбовыми стойками, тонкостенными защелками, консольными элементами или локально обработанными поверхностями. Для таких изделий стоит использовать индивидуальные ячейки, прорези в EPE-вспененном материале или позиционирование сотовым картоном, чтобы ключевые поверхности не касались жесткой картонной стенки напрямую. Для посадочных и уплотнительных поверхностей можно добавить снимаемую защитную пленку или мягкие прокладки. При обработке таких заказов Blueprint3D обычно проводит предварительную оценку транспортного положения, чтобы убедиться, что направления нагрузки не приходятся на защелки, острые углы и длинные тонкие стойки.
Третья категория — высокорисковые внешние детали и прозрачные смоляные изделия, включая окрашенные модели, демонстрационные образцы, прозрачные кожухи и тонкостенные сложные поверхности. Помимо защиты от ударов, таким изделиям нужно контролировать трение, пыль, температуру и влажность, а также воздействие света. Рекомендуется оборачивать их нетканым материалом или мягкой пленкой, а снаружи фиксировать в индивидуально изготовленном пенном ложе; на прозрачные детали не следует наклеивать ленту напрямую, чтобы не оставался след клея. Для деталей с высокой стоимостью или длительным сроком изготовления желательно фотографировать упакованную коробку и фиксировать уровень упаковки.
2. Конструкция упаковки должна соответствовать особенностям технологии 3D-печати
Риски при перевозке различаются в зависимости от технологии. Для SLA-фотополимерных деталей характерна высокая детализация, но у некоторых материалов ограниченная ударная вязкость, поэтому тонкие стойки, кромки и острые углы легче повреждаются при падении. У SLS-деталей из нейлона вязкость лучше, но неокрашенные или светлые изделия легко притягивают пыль, поэтому здесь особенно важно защитить поверхность от загрязнения. Металлические детали SLM обладают высокой прочностью, но их острые кромки могут поцарапать другие детали или упаковочные материалы, поэтому обязательны снятие фасок и индивидуальная изоляция. У крупных FDM-изделий выражена слоистость, и если изгиб действует вдоль межслойного направления, риск локального расслоения возрастает.
Инженерная проработка упаковки должна начинаться уже на стадии CAD. Если деталь нужно перевозить на дальнее расстояние, в нефункциональных зонах можно добавить временные ребра жесткости, транспортные опоры или съемную защитную раму, которую заказчик или сервисная команда снимет после получения. Для тонкостенных корпусов рекомендуется проектировать внутри модели временные поддерживающие блоки, чтобы уменьшить деформацию корпуса в пути. Для многокомпонентных сборочных прототипов подвижные элементы лучше фиксировать в среднем положении, чтобы вибрация при транспортировке не вызывала износ осей и штифтов.
3. Проверка транспортной устойчивости: снижение массовых рисков при небольших затратах
Если партия превышает 20 штук, стоимость одной детали высока или пункт назначения удален, следует провести упрощенную проверку транспортной устойчивости. Обычно используют испытание на падение с ребра и угла с высоты 30 см, имитацию горизонтальной вибрации, тест на сжатие коробки с нагрузкой и повторный осмотр после распаковки. Не каждому проекту нужен лабораторный тест уровня ISTA, но как минимум внутренняя проверка должна подтвердить, что упаковка не выйдет из строя при обычной сортировке курьерской службы.
При проверке нужно фиксировать три показателя: есть ли повреждение детали, есть ли царапины на поверхности, не ослабло ли позиционирование. Если деталь заметно перемещается внутри коробки, следует добавлять ограничители, а не просто увеличивать количество наполнителя. Наполнитель может амортизировать, но не заменяет фиксацию. Для мелкосерийной поставки рекомендуется сначала отправить 1-3 детали в пробной упаковке и пробной транспортировке, а затем применять результаты ко всей партии.
4. Маркировка, комплектность и трассировка делают контроль при получении эффективнее
Упаковка и транспортировка должны не только защищать детали, но и помогать клиенту быстро проверять состав поставки. На каждой внешней коробке должны быть указаны номер проекта, количество изделий, предупреждение о хрупкости, направление открытия и контактная информация; внутренняя упаковка должна соответствовать упаковочному листу, чтобы клиенту не приходилось сверять каждую деталь с модельными файлами. Для деталей одного проекта, которые похожи внешне, но отличаются по размеру, рекомендуется использовать QR-код или номерную этикетку с привязкой к материалу, технологии, постобработке и результатам контроля.
Blueprint3D особенно внимательно относится к сквозному управлению процессом — от цифровой модели до физической поставки, поэтому маркировка на упаковке должна быть связана с производственными данными. Получив детали, клиент может по номеру отследить партию печати, способ постобработки и протокол контроля качества. Если возникает повреждение при транспортировке, можно быстро понять, связана ли проблема с конструкцией упаковки, работой перевозчика или самой геометрией детали, а не полагаться на разрозненные переписки.
5. Контроль затрат: уровень защиты не должен быть избыточным
Стоимость упаковки обычно складывается из материалов, труда, объемного веса и времени на управление. Для одиночных образцов индивидуальный пенопласт может быть оправдан; для 100 нейлоновых деталей низкого риска избыточная индивидуализация может сделать упаковку дороже, чем это необходимо. Рекомендуется удерживать затраты на упаковку в диапазоне 2%-8% от суммы заказа; для дорогих демонстрационных изделий или международной доставки этот процент можно немного увеличить.
Повторно используемая упаковка тоже заслуживает внимания. Для клиентов с регулярными повторными заказами можно проектировать оборотные ящики, сменные пенопластовые вкладыши и стандартные места для этикеток, что снижает долгосрочные затраты и уменьшает время на каждый новый проект упаковки. Для корпоративных клиентов стабильные упаковочные стандарты уменьшают нагрузку на склад при приемке и повышают эффективность внутреннего оборота.
Заключение
Упаковка и транспортировка 3D-печатных изделий — это не вспомогательное действие после изготовления, а инженерный этап реализации продукта. Благодаря градации рисков, соответствию технологии, проверке транспортной устойчивости, трассировке по маркировке и контролю затрат компании могут существенно снизить вероятность повреждений, ошибок комплектации и переделок. Blueprint3D рекомендует включать требования к упаковке и перевозке уже на этапе проектного рассмотрения, чтобы каждая физическая деталь, созданная из цифровой модели, могла прибыть к клиенту с возможностью прослеживания, приемки и повторного использования упаковочного решения.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.