
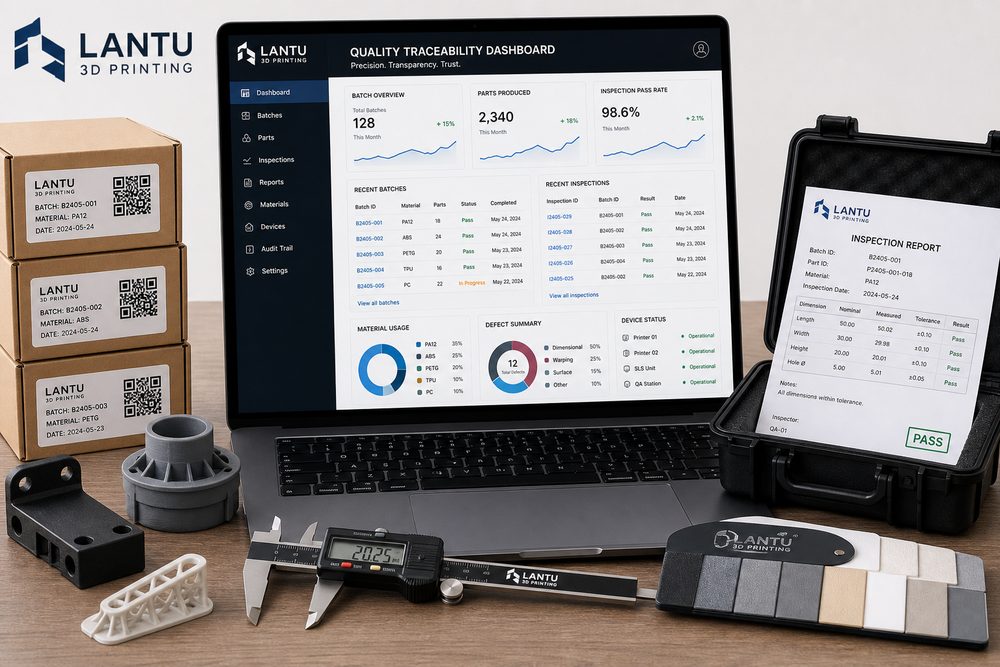
Introducción: por qué la entrega de pequeños lotes necesita más trazabilidad
En los proyectos de impresión 3D, los clientes suelen pensar que “pequeño volumen” significa que el proceso puede ser más flexible y que los registros pueden ser más simples. Sin embargo, según la experiencia de proyecto de lantu3D, la entrega de 10, 50 o 200 piezas funcionales es precisamente donde aparecen con más frecuencia la mezcla de versiones, la falta de claridad en los lotes de material y las diferencias en las condiciones de posprocesado. En especial en piezas de nylon SLS, resina SLA y metal SLM, distintos equipos, distintas orientaciones de colocación y distintos lotes de curado o tratamiento térmico pueden producir diferencias perceptibles en dimensiones, resistencia y estado superficial. La trazabilidad de calidad no consiste en buscar responsables a posteriori, sino en conectar el archivo de diseño, los parámetros de proceso, los resultados de inspección y el lote de entrega, de modo que cada recompra, repetición de pedido o localización de incidencias tenga una base verificable.
1. Objetos de trazabilidad: de los archivos del modelo a la etiqueta de embalaje
Un sistema de trazabilidad eficaz debe cubrir al menos cinco tipos de información. La primera es la entrada de diseño, incluidos los archivos fuente STL, STEP u OBJ, la versión del archivo, las dimensiones críticas, el espesor de pared, las holguras de ensamblaje y el registro de confirmación del cliente. La segunda es la ruta del proceso, por ejemplo, para piezas de nylon SLS: espesor de capa de 0,10 a 0,12 mm, proporción de renovación del polvo, orientación de colocación y tiempo de enfriamiento; para piezas de resina SLA: espesor de capa de 0,05 a 0,10 mm, estrategia de soportes y duración del curado secundario; y para piezas metálicas: lote de polvo, potencia del láser, distancia de escaneo y curva de tratamiento térmico. La tercera es el equipo de producción y el tiempo de operación, como mínimo el número de equipo, el número de tarea, la hora de inicio, la hora de fin y el operario. La cuarta es el posprocesado y la inspección, incluyendo despolvoreado, limpieza, arenado, teñido, pulido y registros de medición con CMM o calibre. La quinta es la etiqueta de embalaje y transporte, de forma que cada caja corresponda a un lote, cada pieza tenga su código o cada bolsa tenga el suyo, evitando que la cadena se pierda en la entrega.
2. Puntos de ruptura comunes: por qué es difícil localizar los problemas de calidad
El fallo de la trazabilidad suele deberse no a la falta de registros, sino a que los registros no pueden vincularse entre sí. Un problema típico es la gestión desordenada de nombres de archivo: el cliente envía archivos llamados “final”, “final2” o “versión final confirmada”; si el lado de producción no congela la versión, cuando más tarde se detecta una desviación en la posición de los orificios, es difícil determinar si la causa fue una modificación del modelo, un error de laminado o una deformación de producción. El segundo punto de ruptura es no asociar el lote de material con el pedido; por ejemplo, en un proyecto de nylon PA12 que atraviesa dos recargas de polvo, si no se registra el estado del polvo y la proporción de renovación, las diferencias en la estabilidad dimensional no pueden explicarse. El tercer punto es la subcontratación del posprocesado o su ejecución por fases: si la presión del arenado, la temperatura de teñido y el tiempo de curado no quedan registrados, las quejas por apariencia se convierten en una disputa subjetiva. El cuarto punto es la reagrupación del embalaje: si las piezas pequeñas se envían juntas y la etiqueta solo indica el nombre del proyecto, sin lote ni cantidad, el servicio posventa no podrá localizar rápidamente el problema aunque reciba fotografías.
3. Tabla de trazabilidad al estilo lantu3D: qué campos conviene registrar
Se recomienda crear para cada proyecto un registro de seis etapas: “pedido - archivo - tarea - lote - inspección - envío”. La etapa de pedido registra el código de cliente, el uso, la cantidad, la fecha de entrega y el nivel de riesgo; la etapa de archivo registra el valor hash del archivo, el número de versión, la hora de confirmación y capturas de pantalla de las dimensiones clave; la etapa de tarea registra el material, el proceso, el equipo, el espesor de capa, la orientación de colocación y la estrategia de soportes; la etapa de lote registra el número de lote del material, el tiempo de producción, el operario, las paradas anómalas y las notas de retrabajo; la etapa de inspección registra el porcentaje de muestreo, la herramienta de medición, los valores medidos de las dimensiones clave, la evaluación visual y las fotografías; la etapa de envío registra el método de embalaje, el número de caja, el número de guía y la lista de contenido. Para piezas funcionales, se recomienda inspeccionar al menos las dimensiones críticas con AQL 1,5 o según el acuerdo con el cliente; para piezas de ensamblaje, conviene conservar fotos o vídeos del ajuste de prueba; y para piezas estéticas, guardar comparativas antes y después del tratamiento superficial, así como registros de diferencia de color, textura y acabado.
4. Implementación digital: no conviertas la trazabilidad en una carga extra
Un sistema de trazabilidad no tiene por qué empezar con un MES complejo. Los equipos pequeños pueden construir primero una cadena básica con reglas unificadas de nomenclatura, etiquetas QR, hojas de cálculo en la nube y plantillas de carpetas. Lo importante es que el registro ocurra en los nodos del proceso, y no como una tarea a rellenar al final del proyecto. Al recibir un pedido se genera un código de proyecto; cuando se confirma el diseño se congela la versión del archivo; al laminar se vincula un número de tarea; una vez terminada la producción se suben fotos de forma automática o manual; después de la inspección se introducen las dimensiones clave; y antes del envío se imprime la etiqueta de lote. En pedidos repetidos, el sistema debería poder copiar directamente la ruta de proceso anterior y avisar si han cambiado el lote de material, el estado del equipo o las condiciones de posprocesado. Así se mejora la eficiencia y se reduce el riesgo derivado de “confiar en la memoria y la experiencia”.
5. Valor empresarial de la trazabilidad
El valor de la trazabilidad de calidad se refleja en tres aspectos. Primero, reduce el coste de comunicación: cuando un cliente comenta que “una serie de clips quedó demasiado ajustada”, el equipo puede localizar en 30 minutos la versión del archivo, el lote de material y los registros de inspección, en lugar de revisar de nuevo el historial de chats. Segundo, permite la mejora continua: por ejemplo, si los datos muestran que cierto tipo de pieza de pared delgada se deforma más cuando se coloca en vertical, se puede ajustar la orientación o recomendar nervaduras de refuerzo. Tercero, fortalece la confianza del cliente; especialmente en proyectos como carcasas de dispositivos médicos, útiles para robots o piezas de validación para automoción, el cliente no solo mira el precio por unidad, sino también si el proveedor puede reproducir resultados de forma estable, explicar las diferencias y asumir la responsabilidad de la entrega.
Conclusión
La trazabilidad de calidad en impresión 3D no es una herramienta de gestión exclusiva de grandes fábricas, sino una capacidad básica en escenarios de bajo volumen, alta variedad y entrega rápida. lantu3D recomienda a las empresas empezar por cuatro áreas: congelación de la versión del archivo, registro de parámetros de proceso, etiquetas por lote y datos de inspección, para construir progresivamente una cadena de entrega consultable, revisable y reutilizable. Cuando la trazabilidad pasa a formar parte de la rutina diaria, los problemas de calidad dejan de ser solo una presión posventa y se convierten en una oportunidad para optimizar el proceso y mejorar la relación con el cliente.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.